Warum Werke weiter mit Tabellen arbeiten und welche Sie zuerst ersetzen sollten
Warum Tabellen im Werk überleben, wie eine Bestandsaufnahme in einer Woche die wichtigen findet, welche zuerst ersetzt werden und wie Sie jede ablösen.
Wissensdatenbank
Artikel zur OEE-Messung, zur Instandhaltung, zum Abschluss von Qualitätsproblemen und zur Nutzung von Daten im Shopfloor. Geschrieben vom DBR77-Team.
Warum Tabellen im Werk überleben, wie eine Bestandsaufnahme in einer Woche die wichtigen findet, welche zuerst ersetzt werden und wie Sie jede ablösen.
Wenn Sie IRIS noch nicht kennen, lesen Sie zuerst diese drei Artikel.
7 Min. Lesezeit
25 Artikel
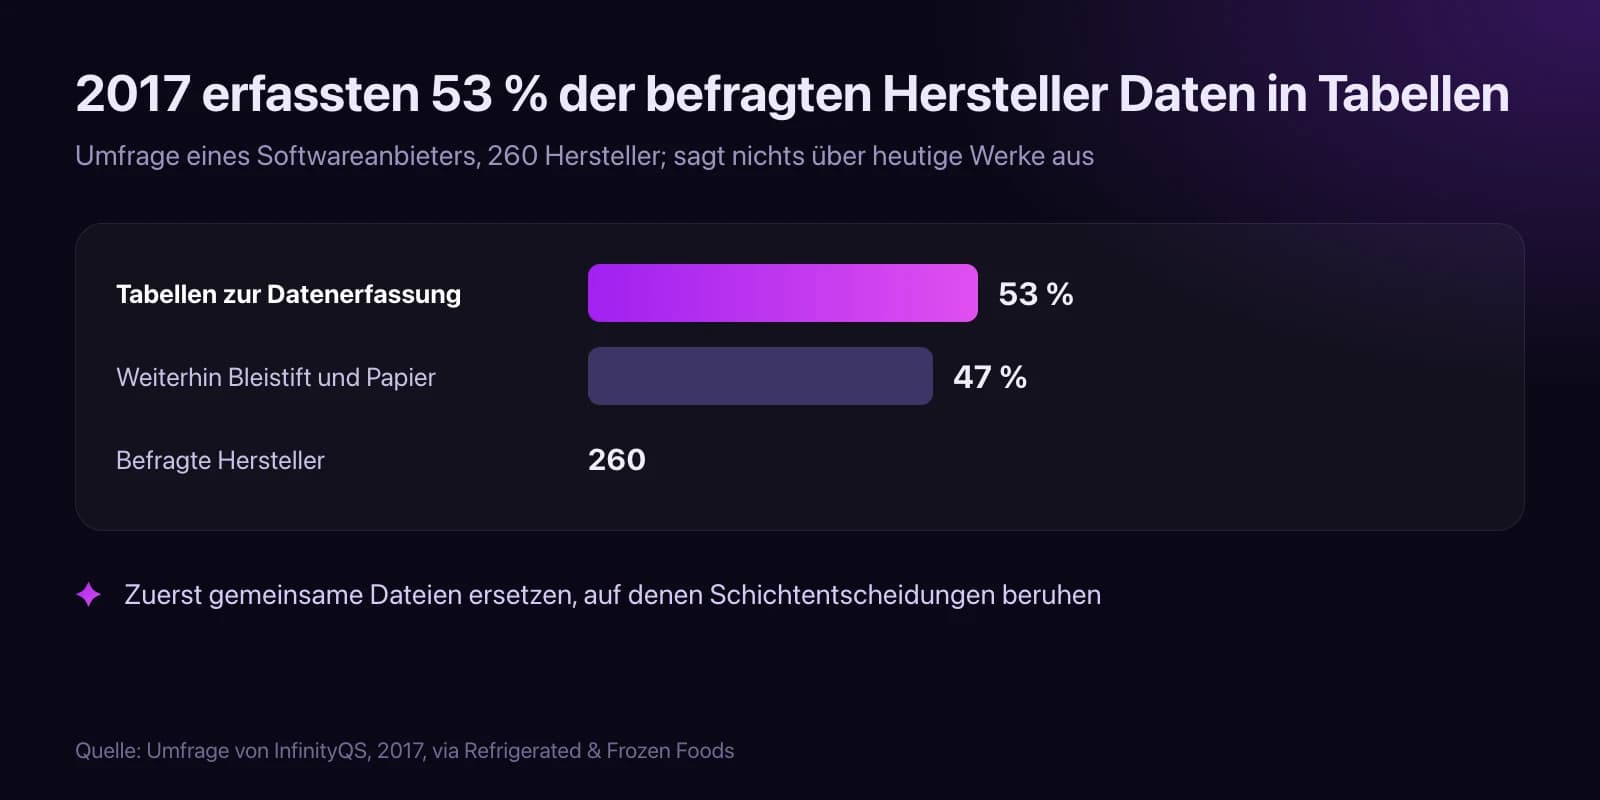
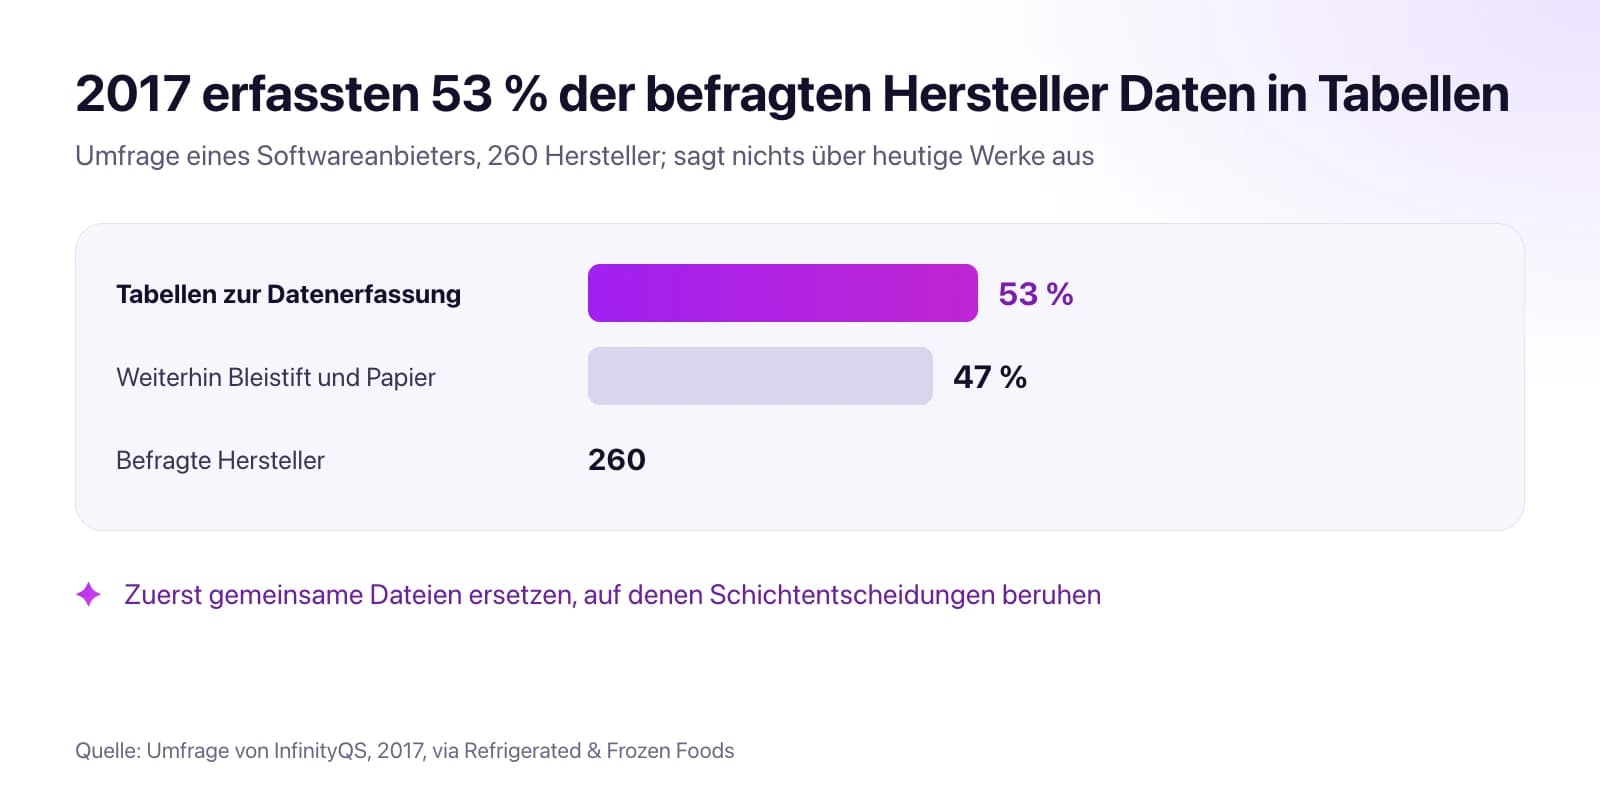
Warum Tabellen im Werk überleben, wie eine Bestandsaufnahme in einer Woche die wichtigen findet, welche zuerst ersetzt werden und wie Sie jede ablösen.
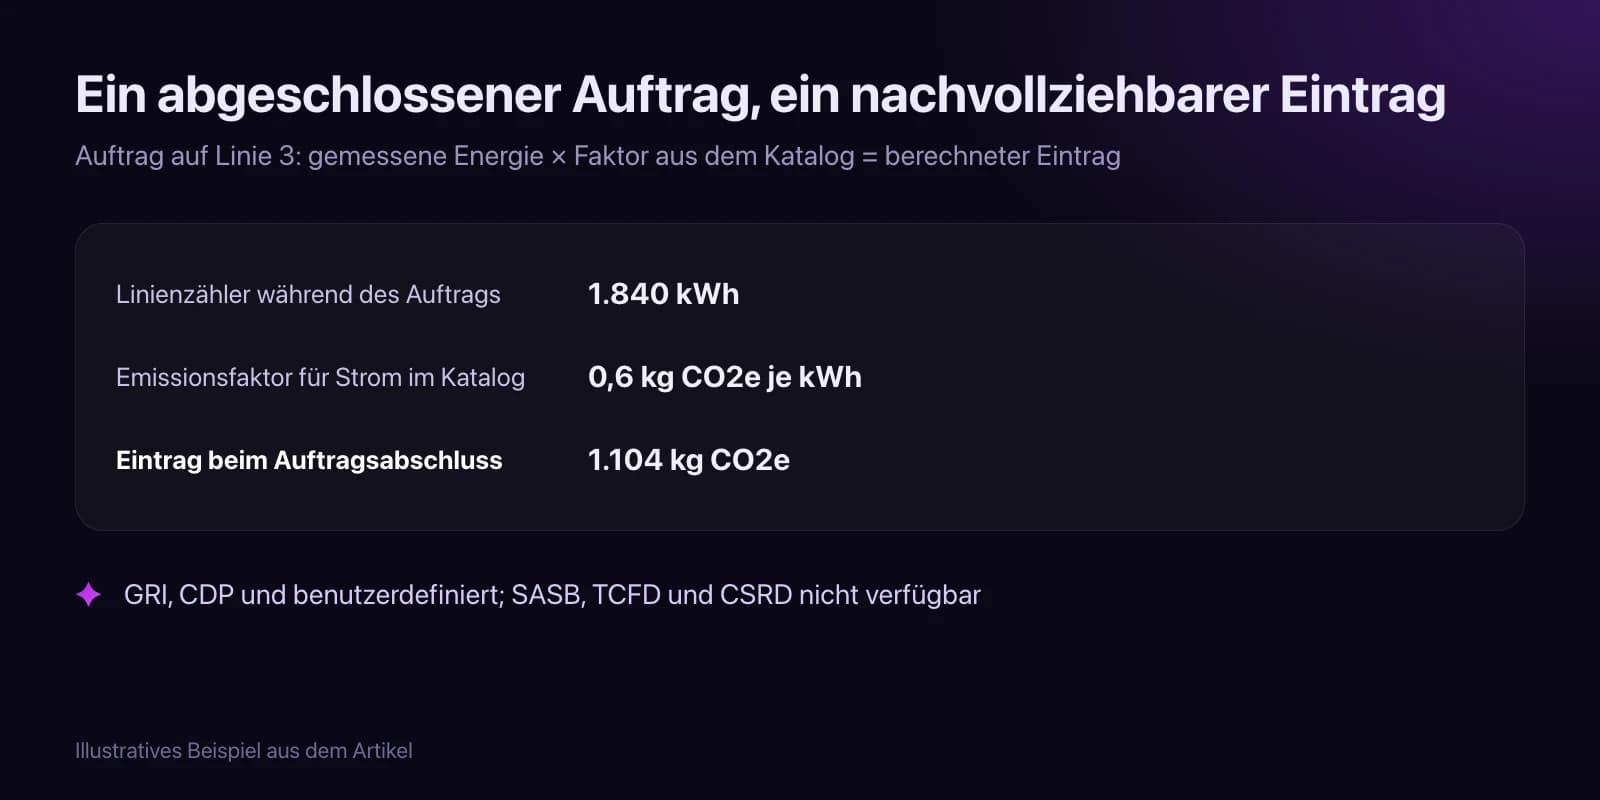
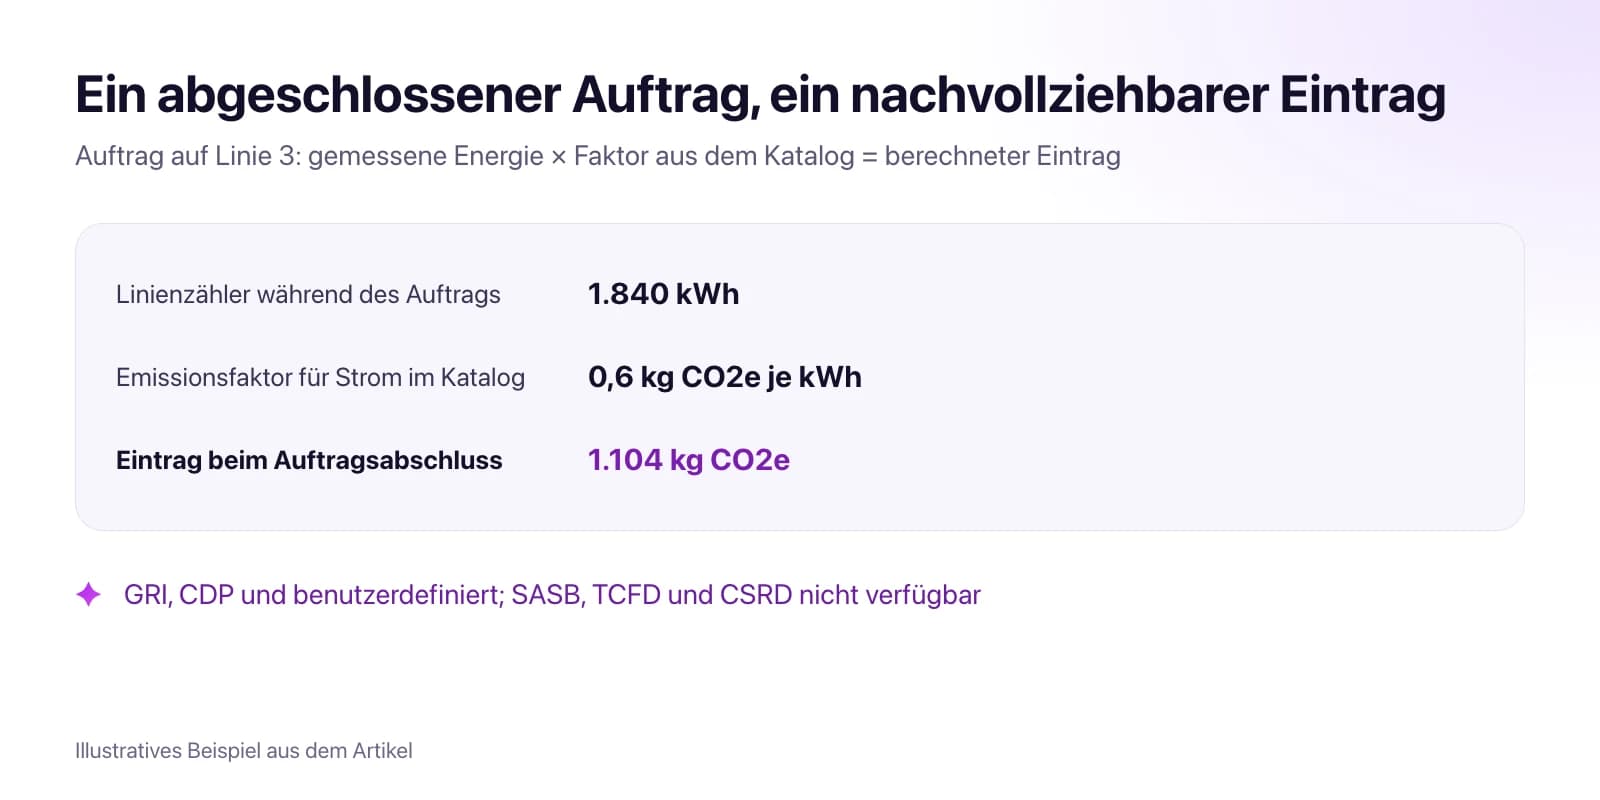
Was GRI 305 und CDP von einem Werk verlangen, woher jede Zahl kommt, vier Schritte für bereite Daten, was IRIS ESG abdeckt. SASB, TCFD, CSRD nicht verfügbar.
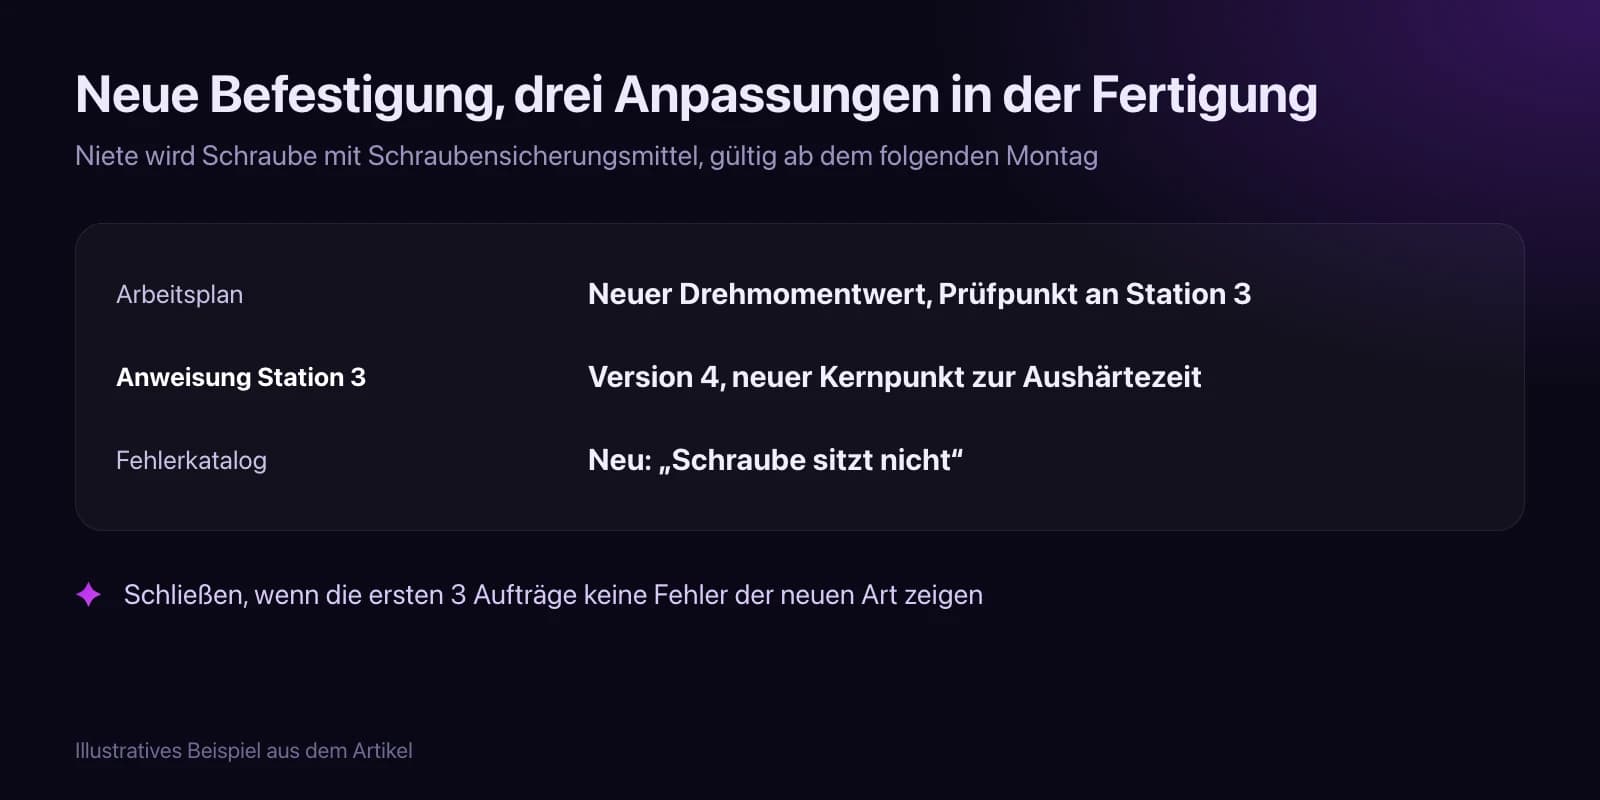
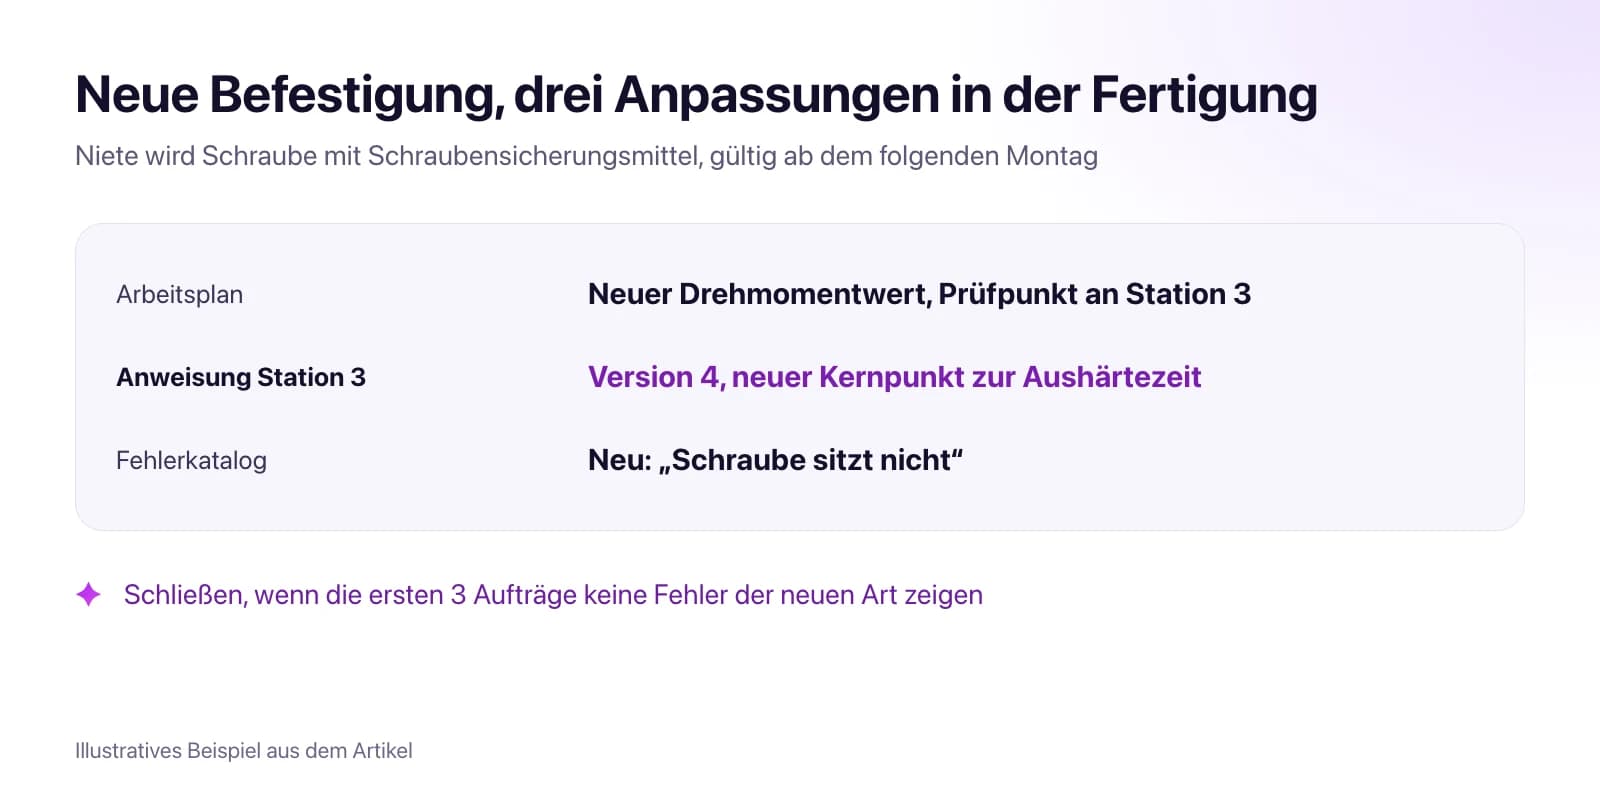
Ein Datensatz mit Genehmigern und Gültigkeitsdatum, eine Checkliste für Arbeitspläne, Anweisungen und Stationen und die Prüfung, ob die Änderung ankommt.
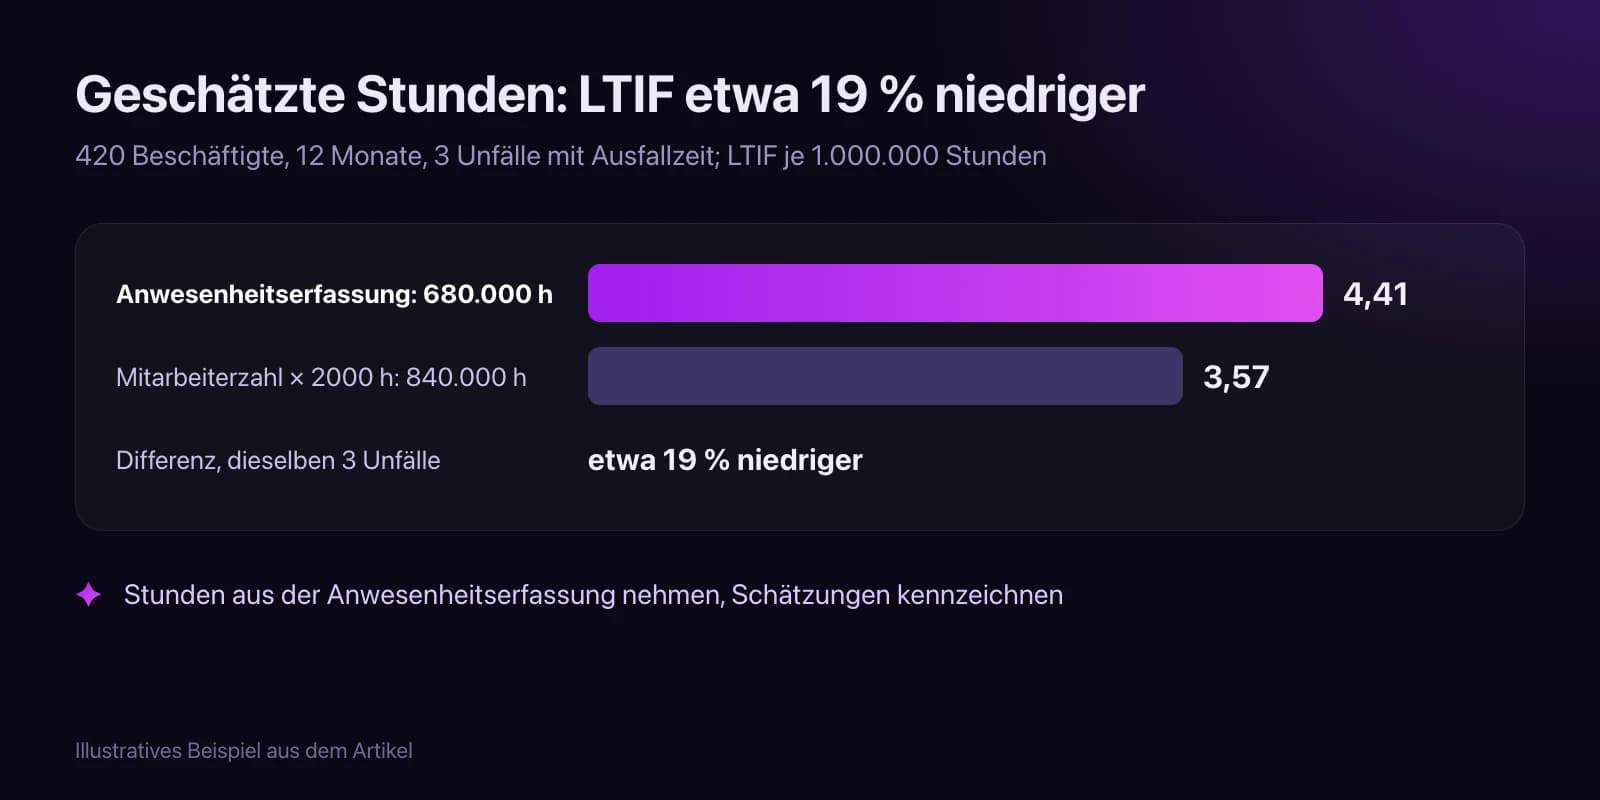
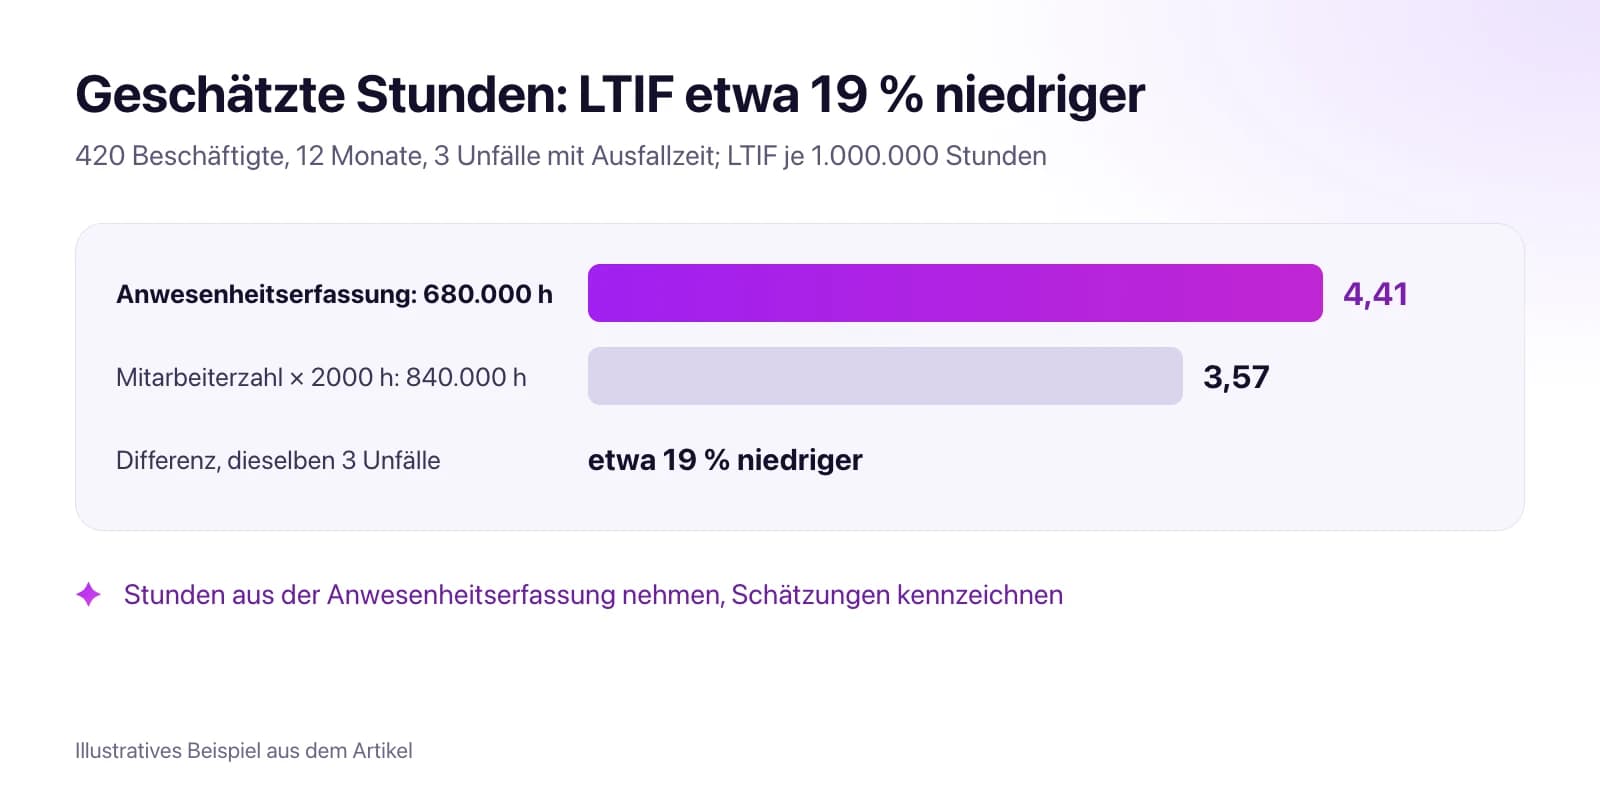
LTIF- und TRIR-Formeln mit Quellen, Arbeitsstunden aus der Anwesenheitserfassung, Einstufung aller Ereignisse und die vorlaufenden Indikatoren dazu.
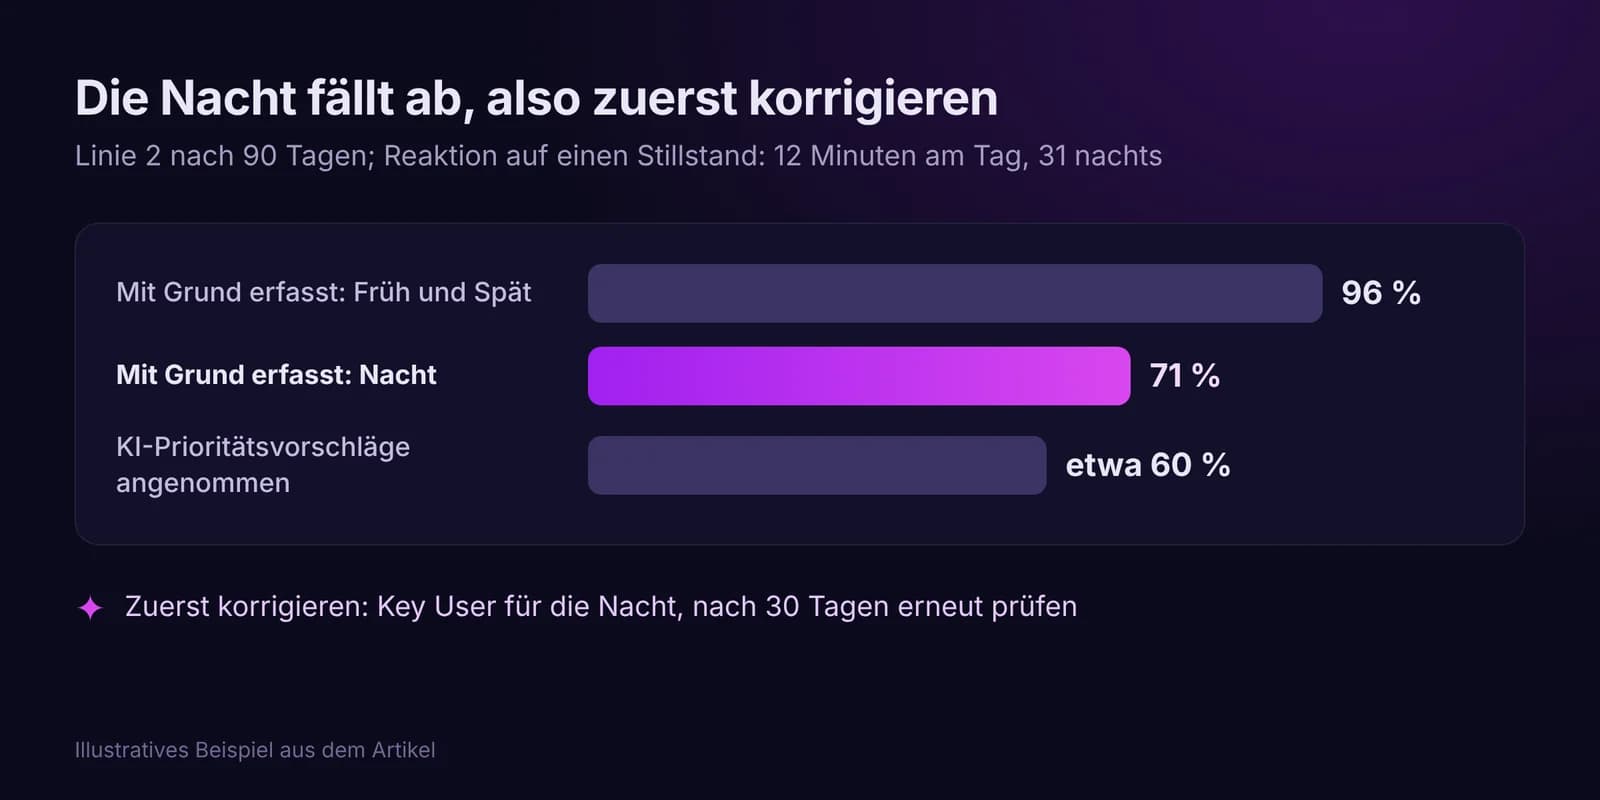
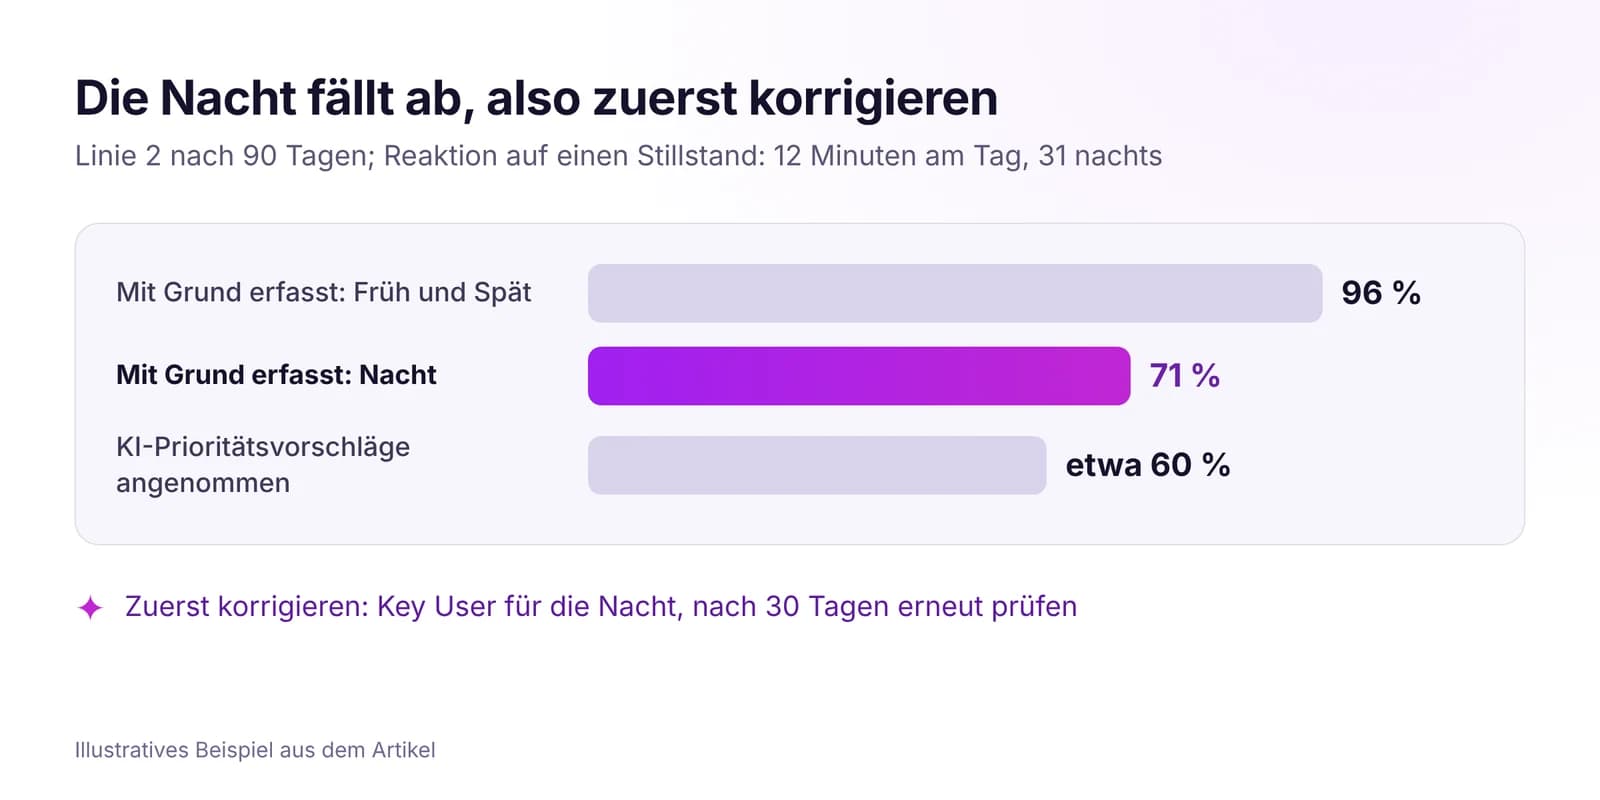
Ein 90-Tage-Review von IRIS in sechs Bereichen, eine klare Entscheidung zwischen Skalieren, Nachbessern oder Stoppen und eine Vorlage für weitere Linien und Werke.

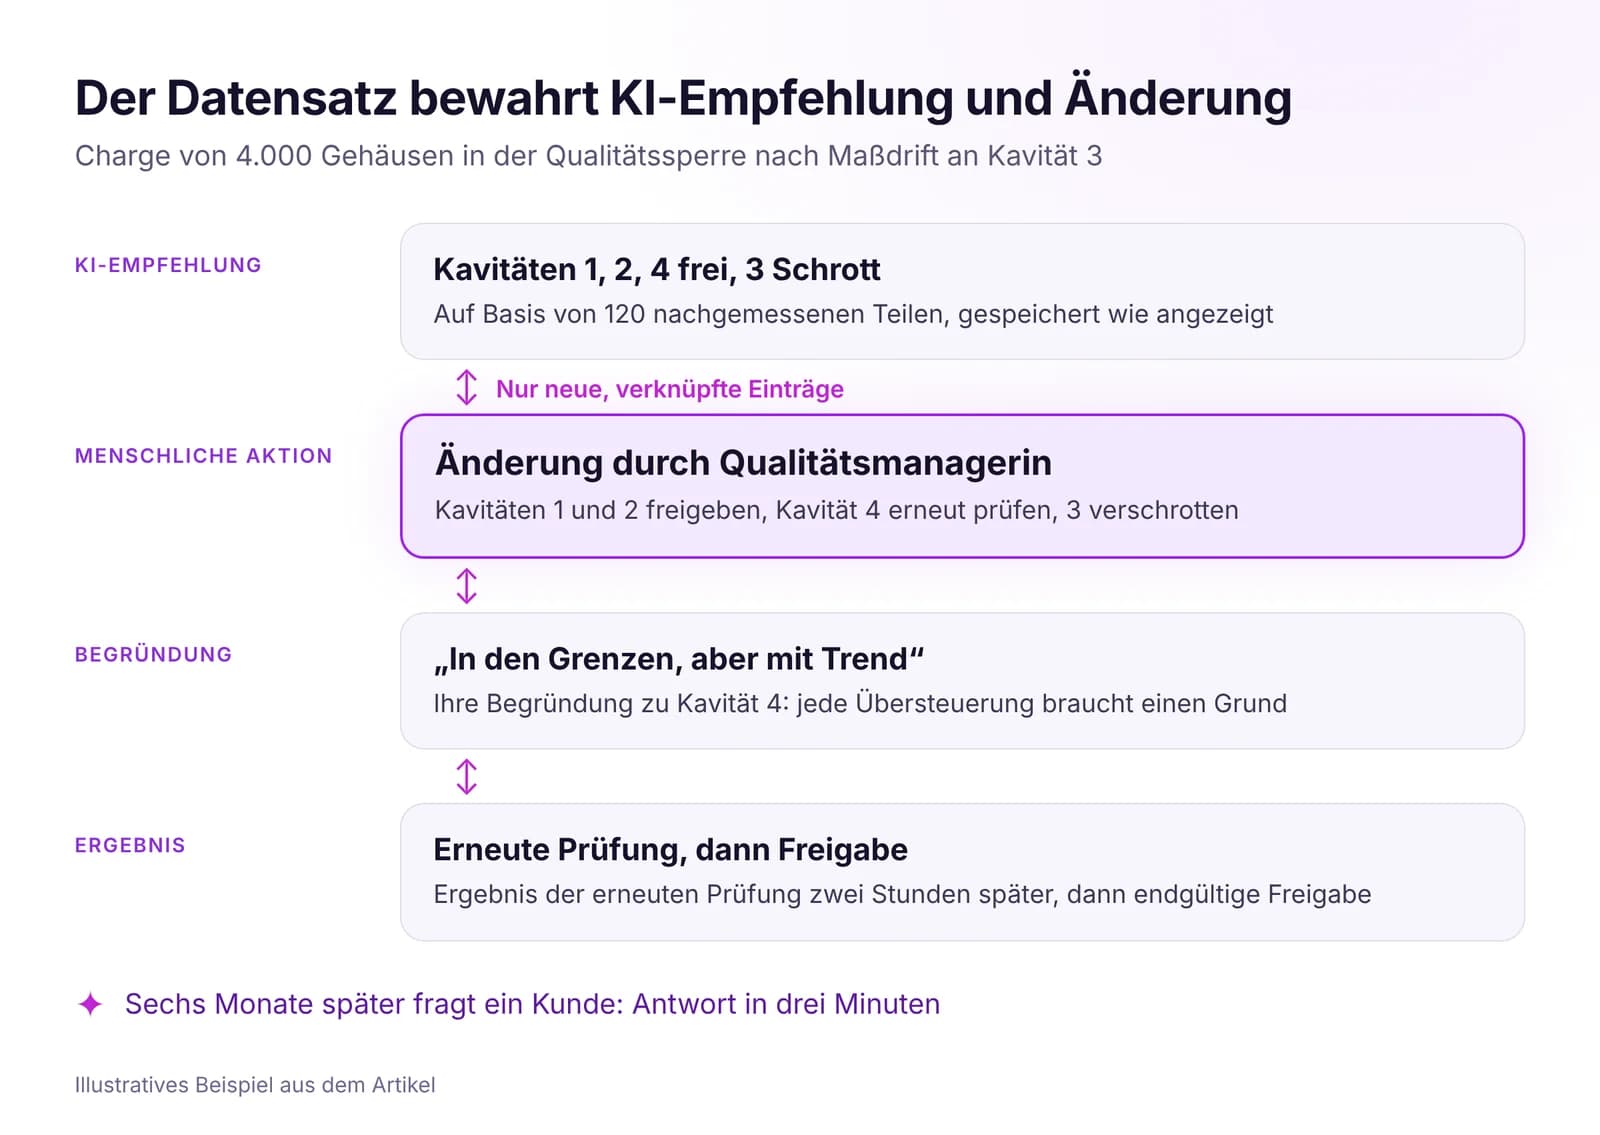
Wer hat wann, auf welcher Datenbasis und warum entschieden? Pflichtfelder jedes Entscheidungsnachweises, Regeln für KI-Vorschläge und ein 15-Minuten-Test.
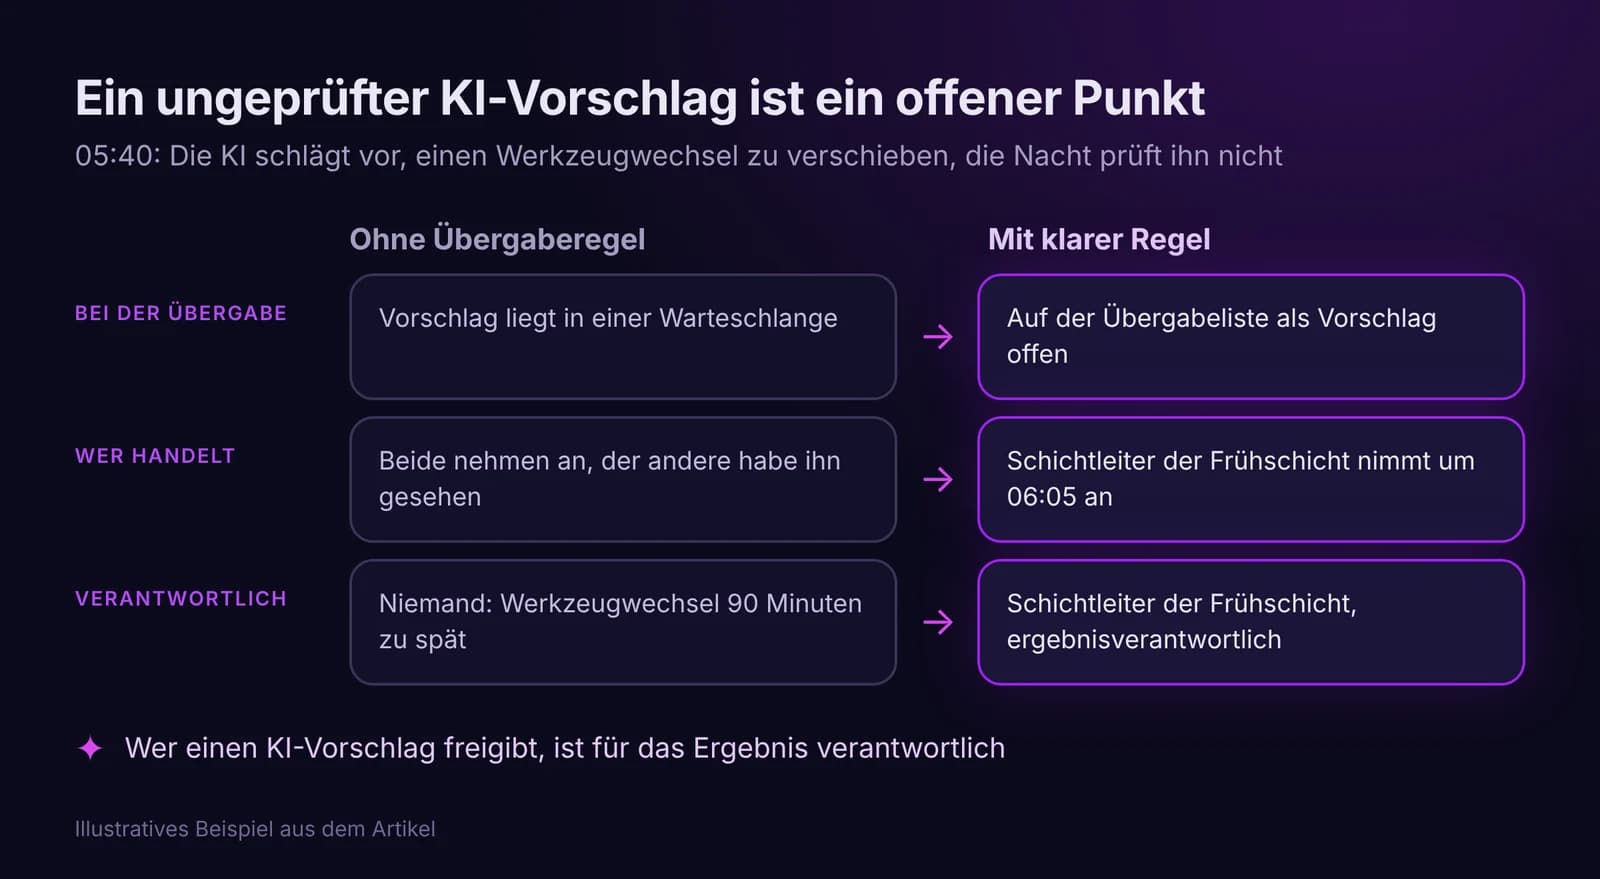
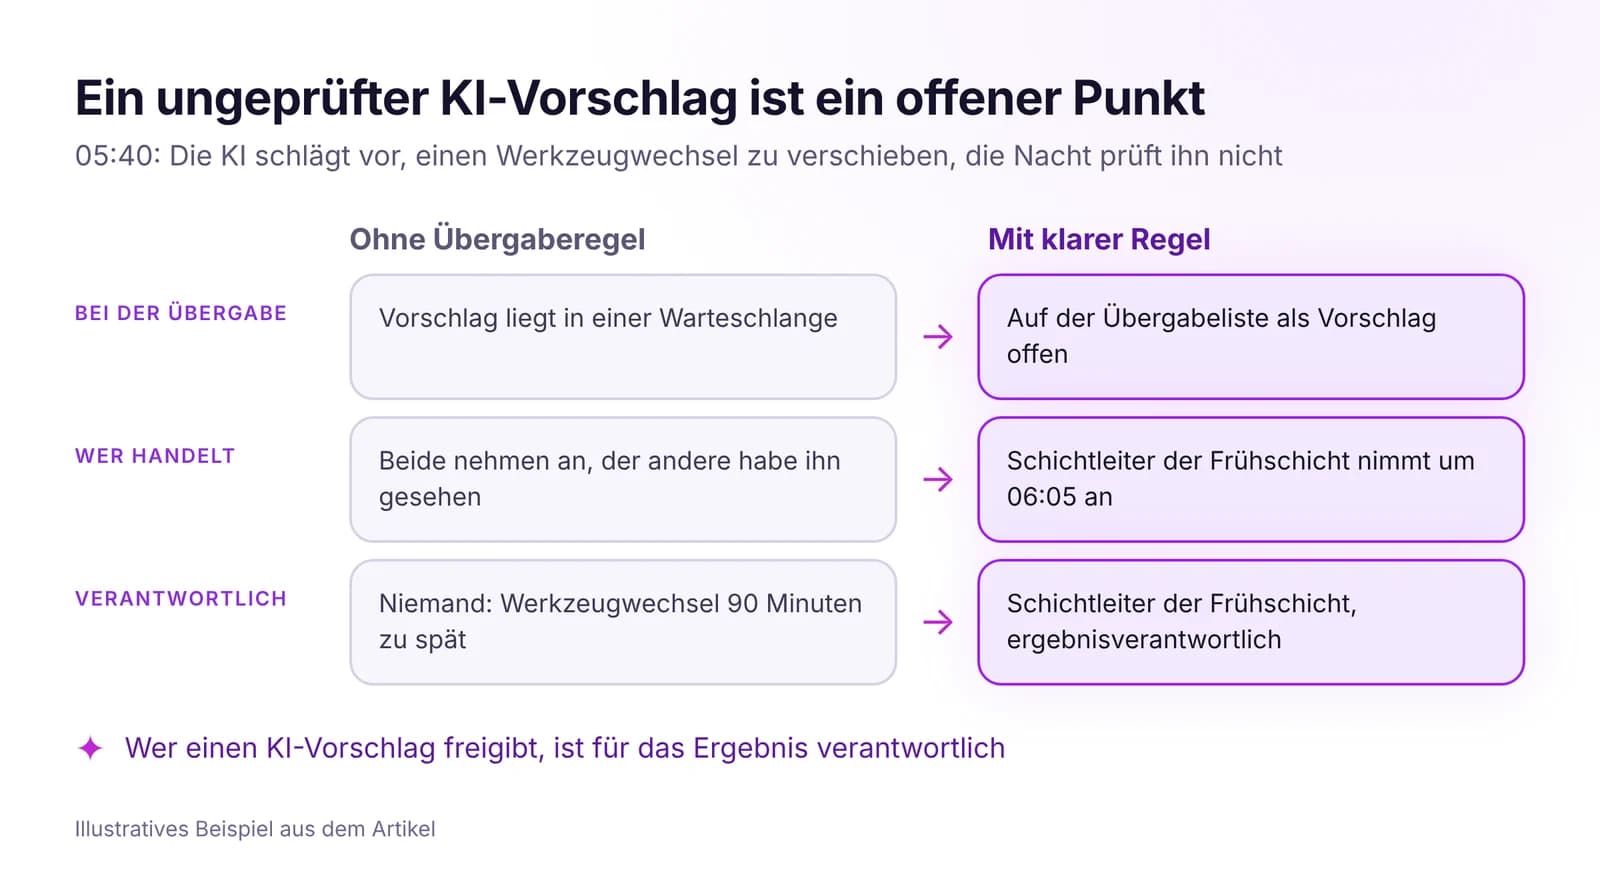
Ein Verantwortlicher pro Aufgabe, Übergabe erst nach Annahme, Eskalation nach Rolle und Uhrzeit. Regeln für die Schichtübergabe, die auch für KI-Vorschläge gelten.
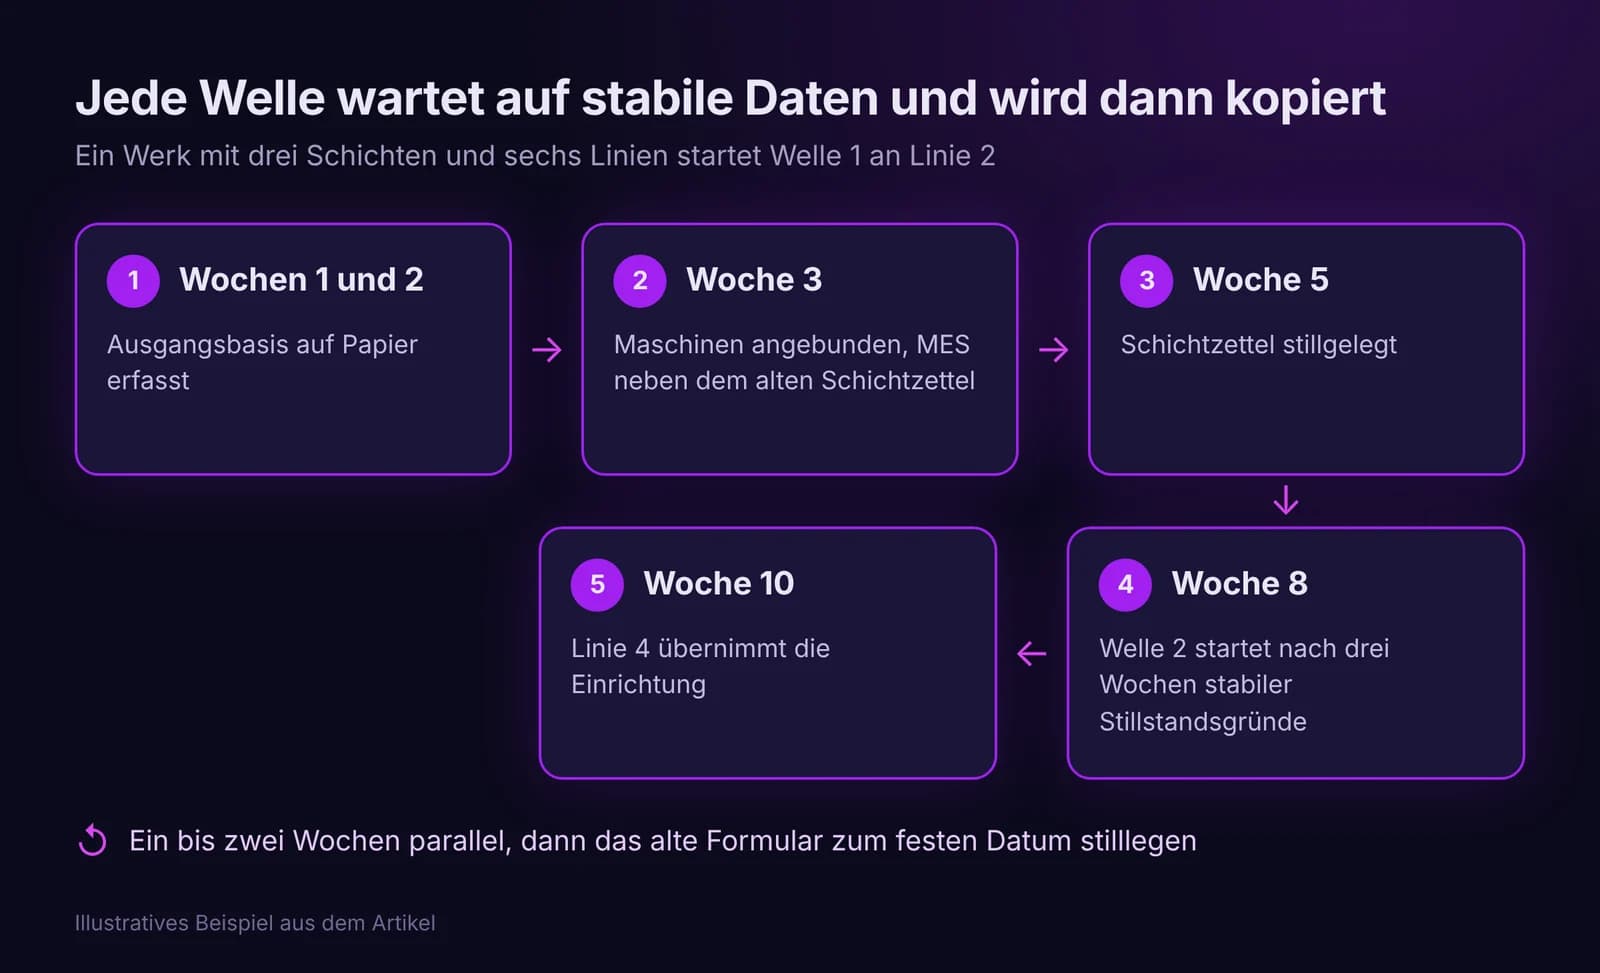
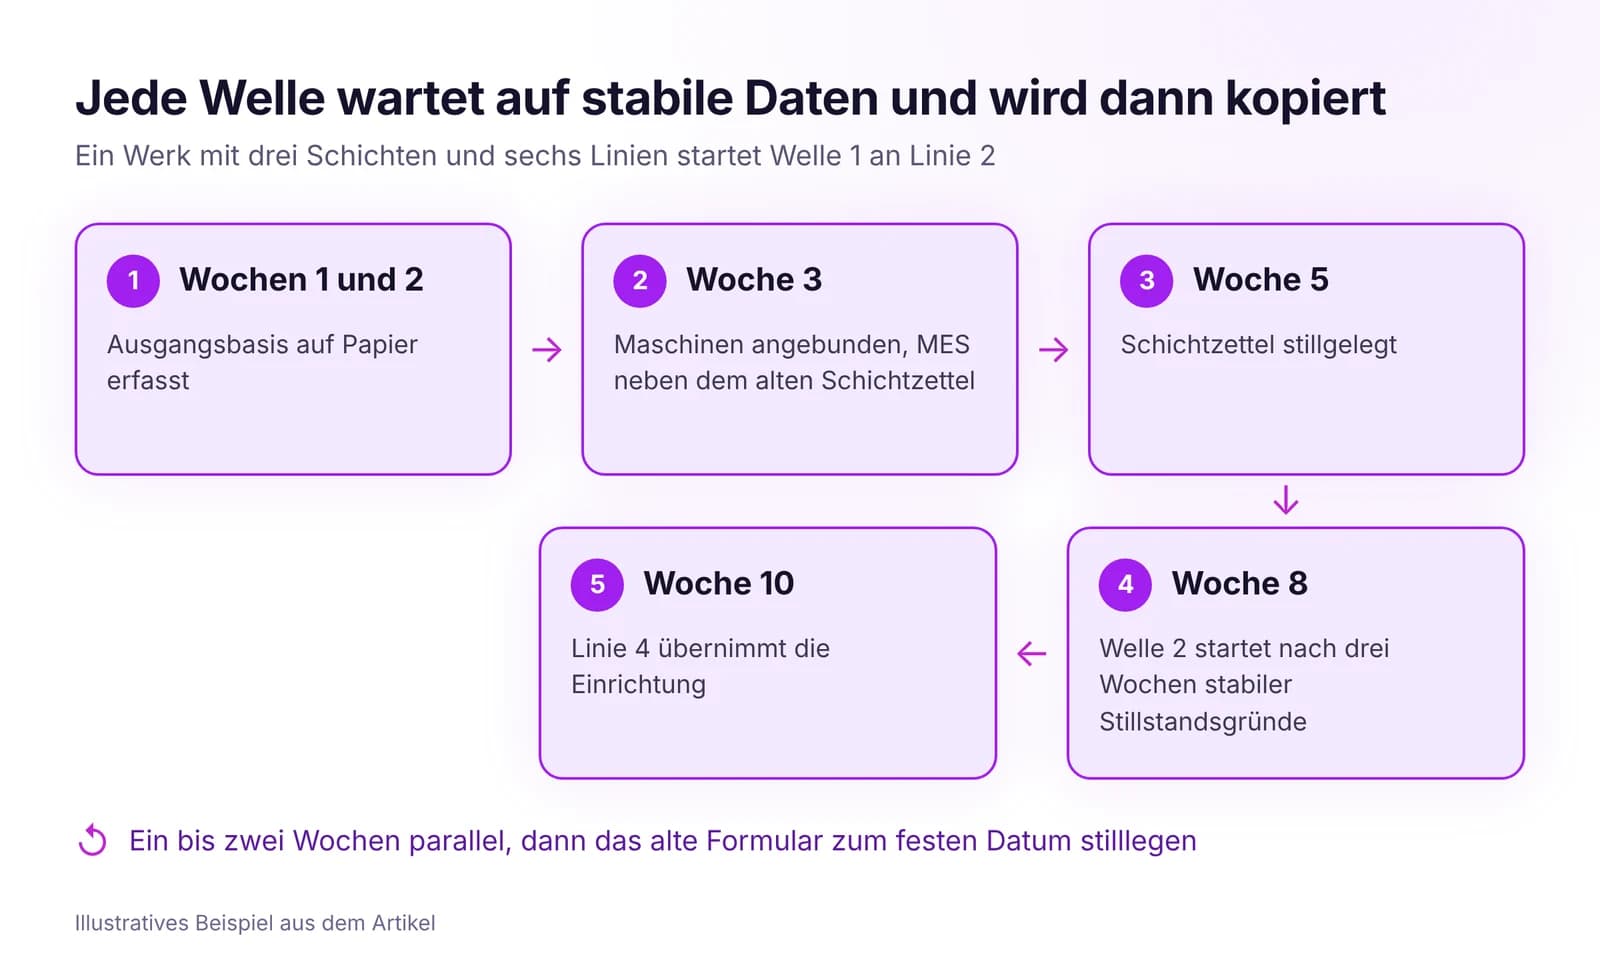
IRIS in Wellen einführen: eine Pilotlinie, ein bis zwei Module, Parallelbetrieb und schriftliche Freigabekriterien. Modulreihenfolge und Erfolgskennzahlen.
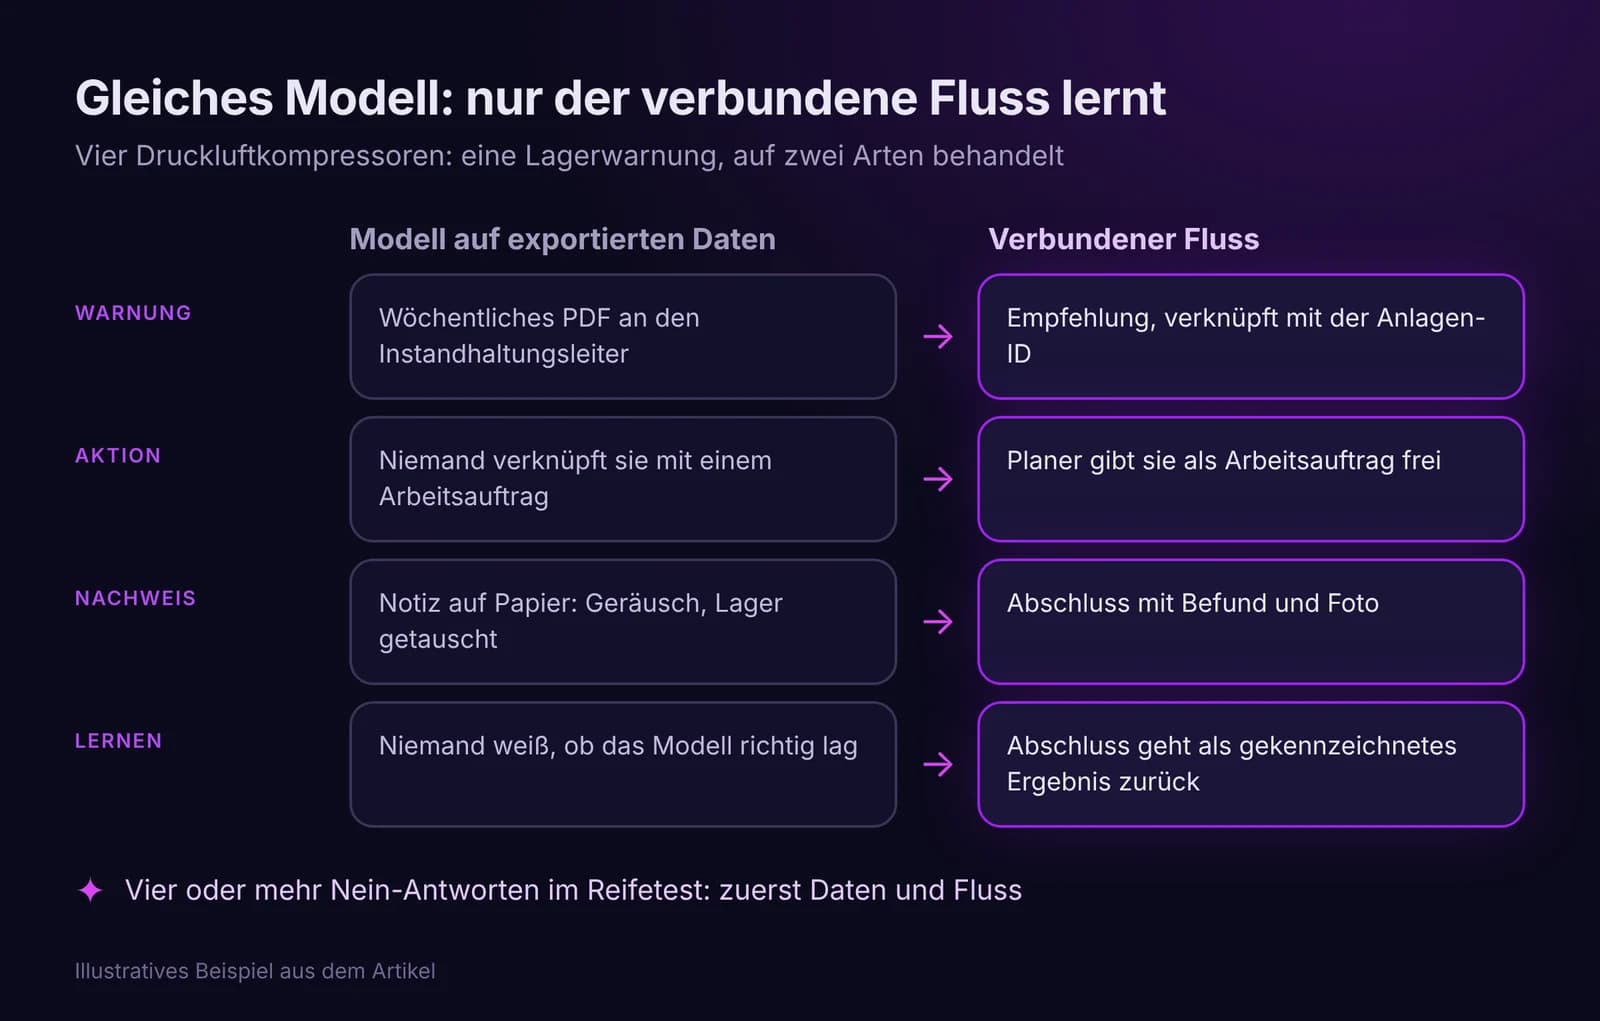
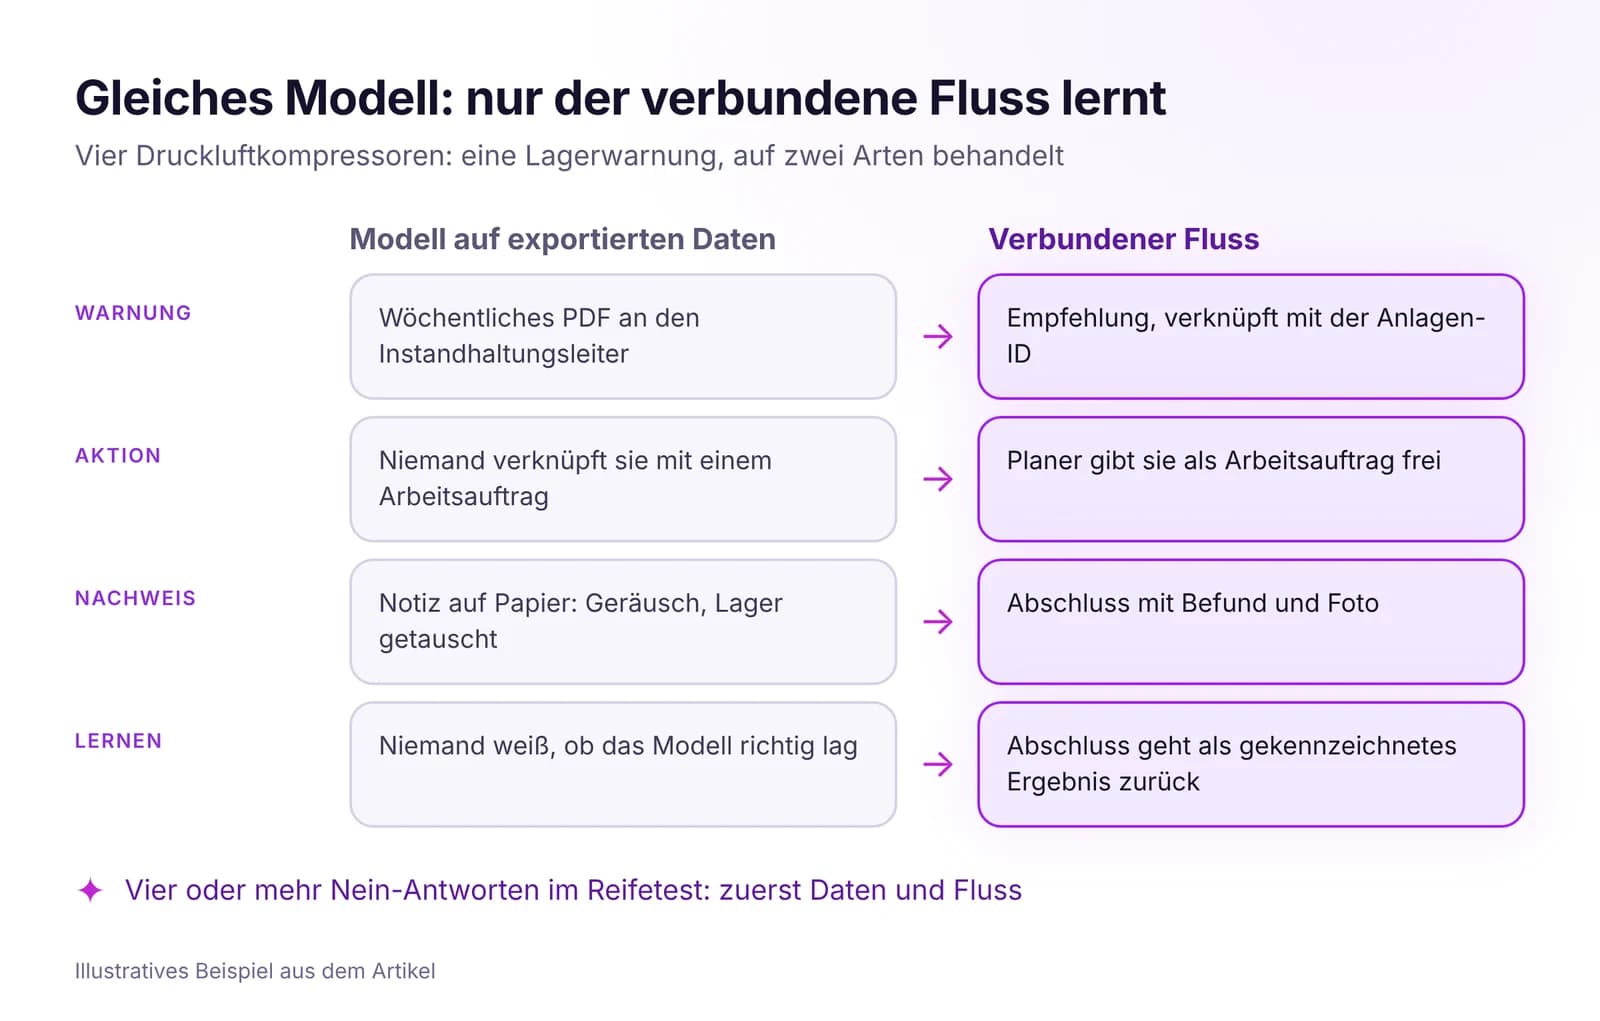
Die meisten KI-Piloten in Fabriken scheitern an den Daten, nicht am Modell. Fünf Datenarten, die KI braucht, und ein Reifetest für eine Linie.
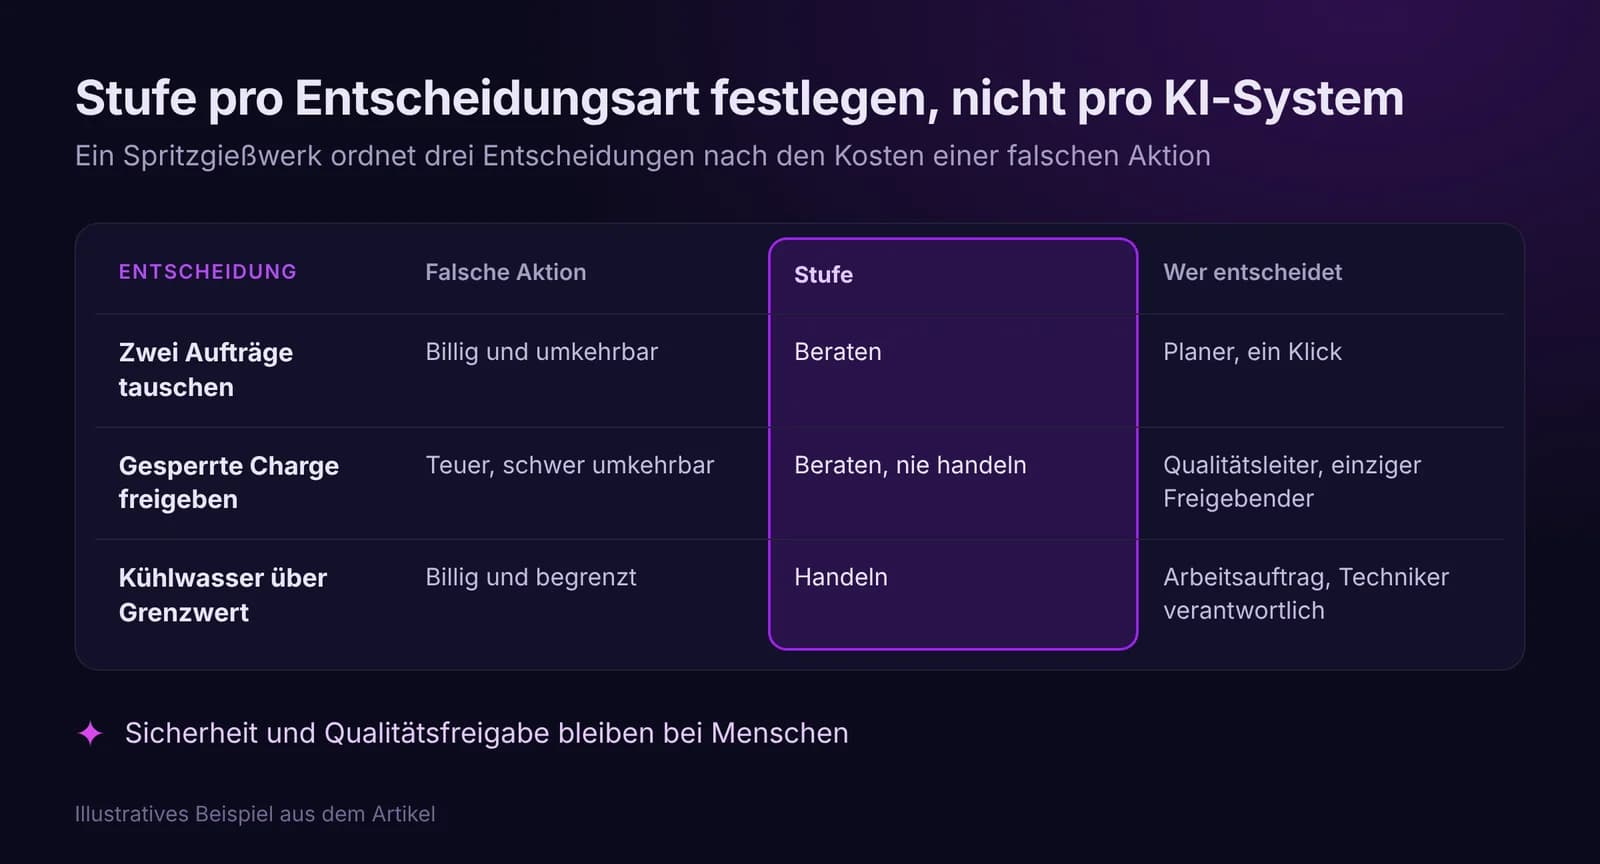
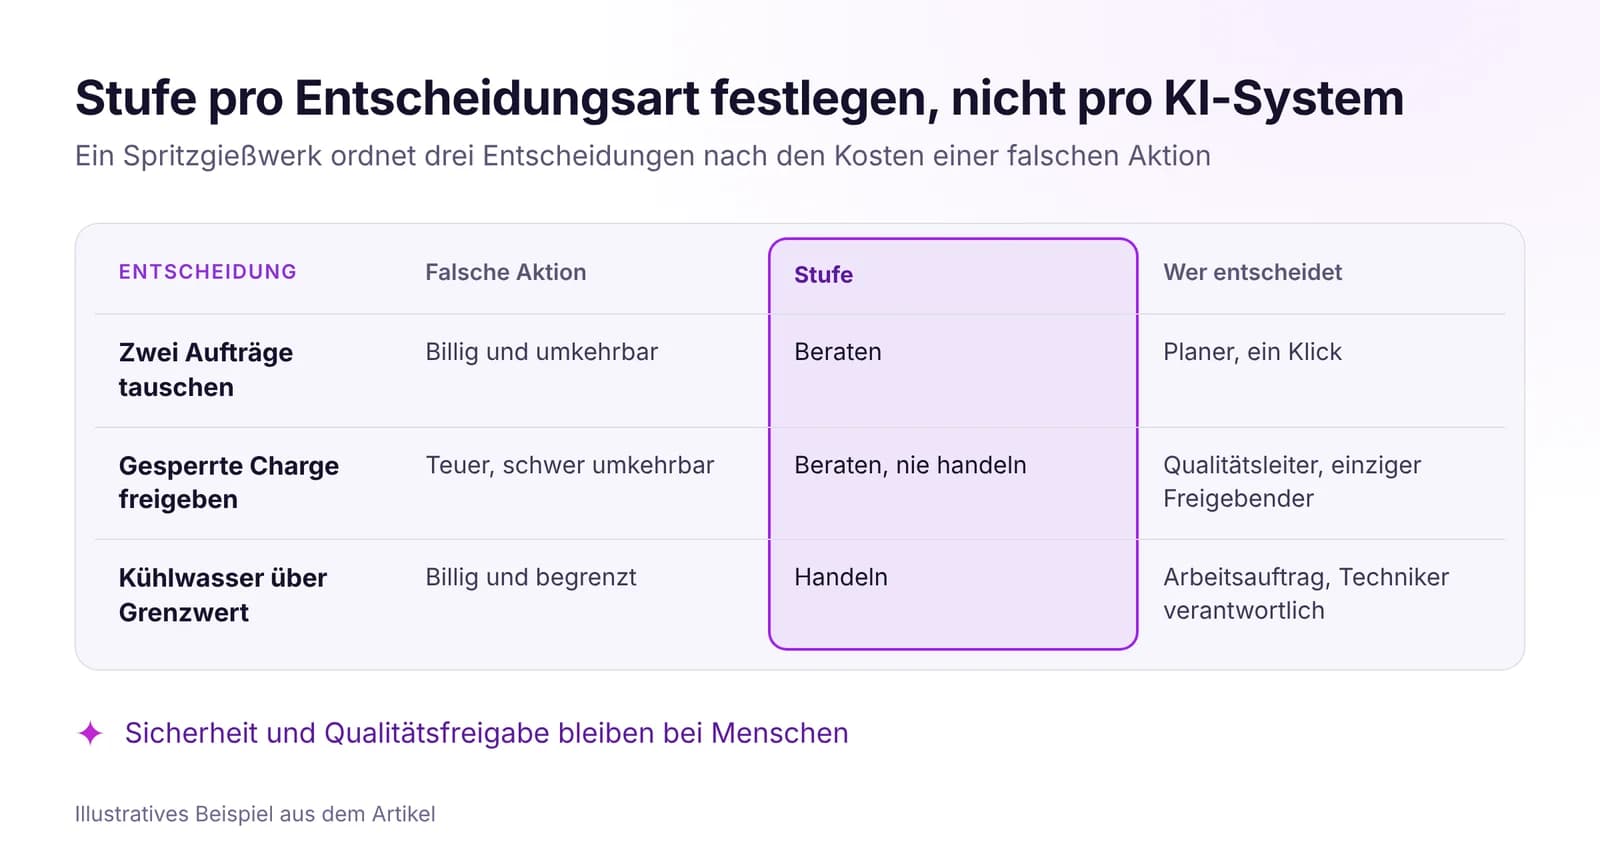
Drei Stufen von KI im Werksbetrieb (beobachten, beraten, handeln), fünf Fragen, die die Stufe je Entscheidung festlegen, und klare Freigaberegeln, die halten.
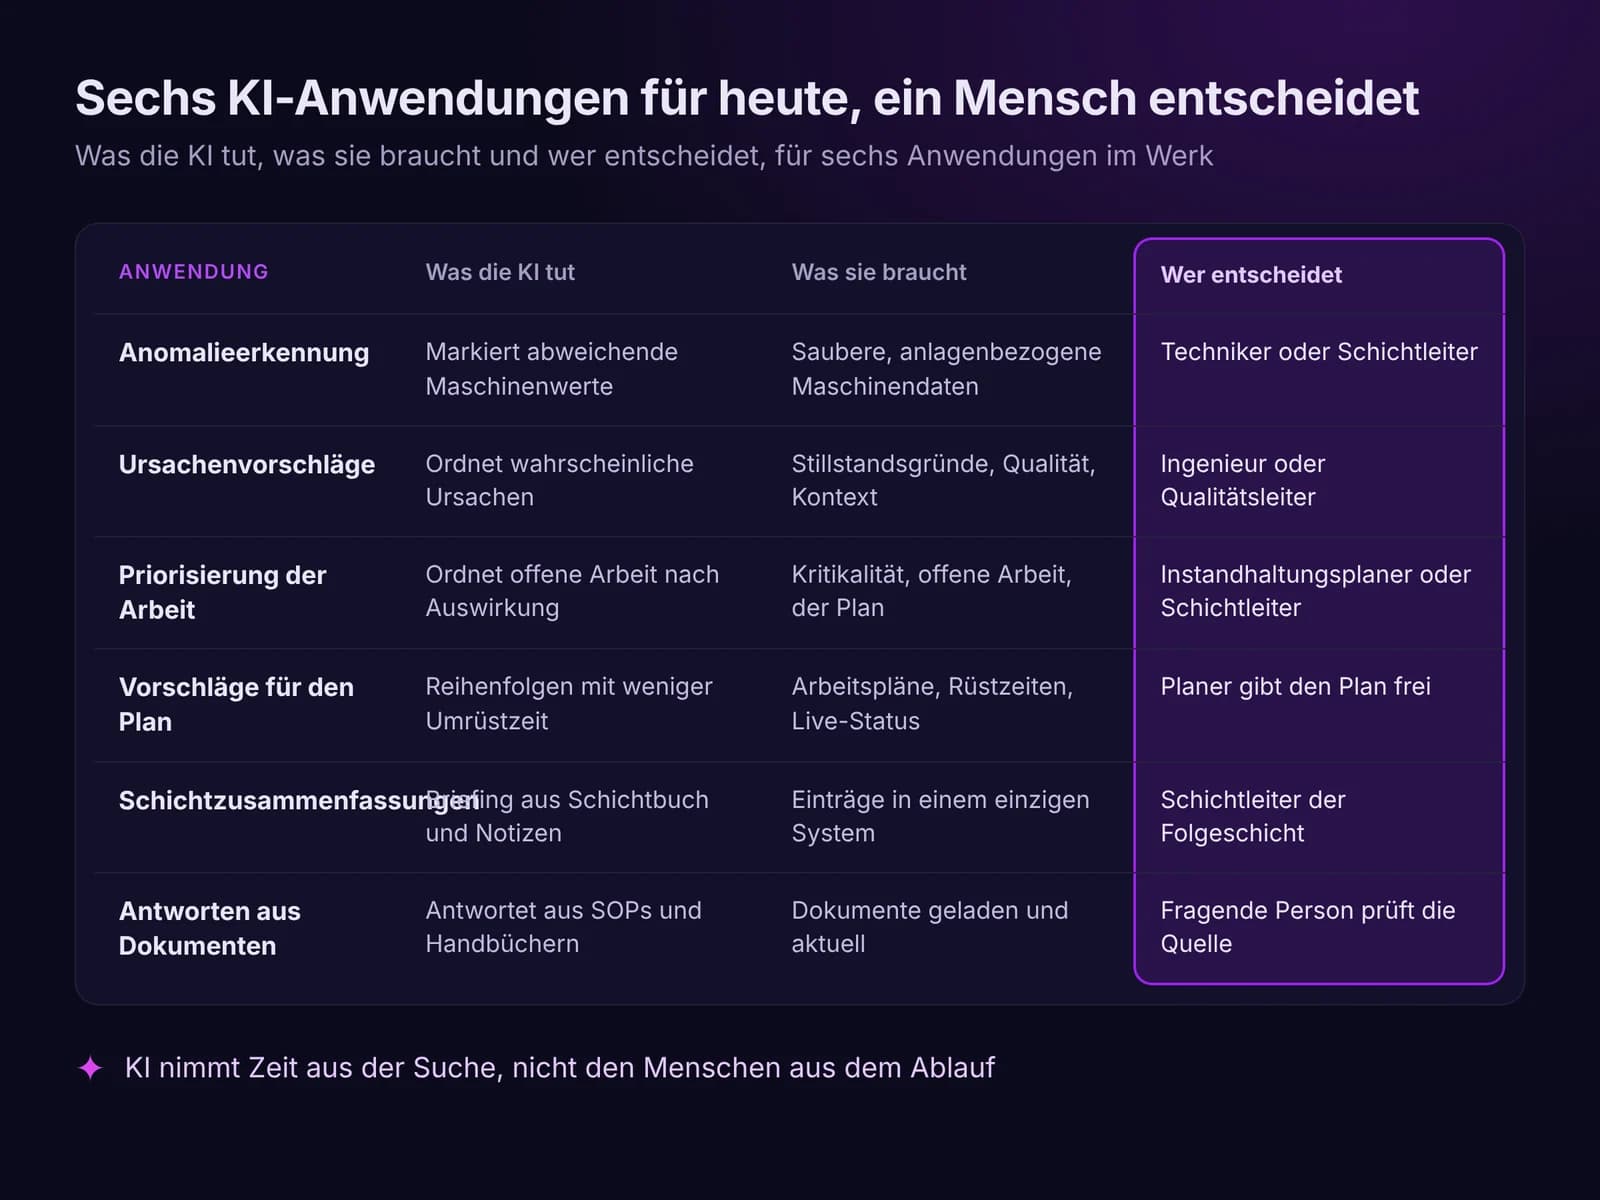
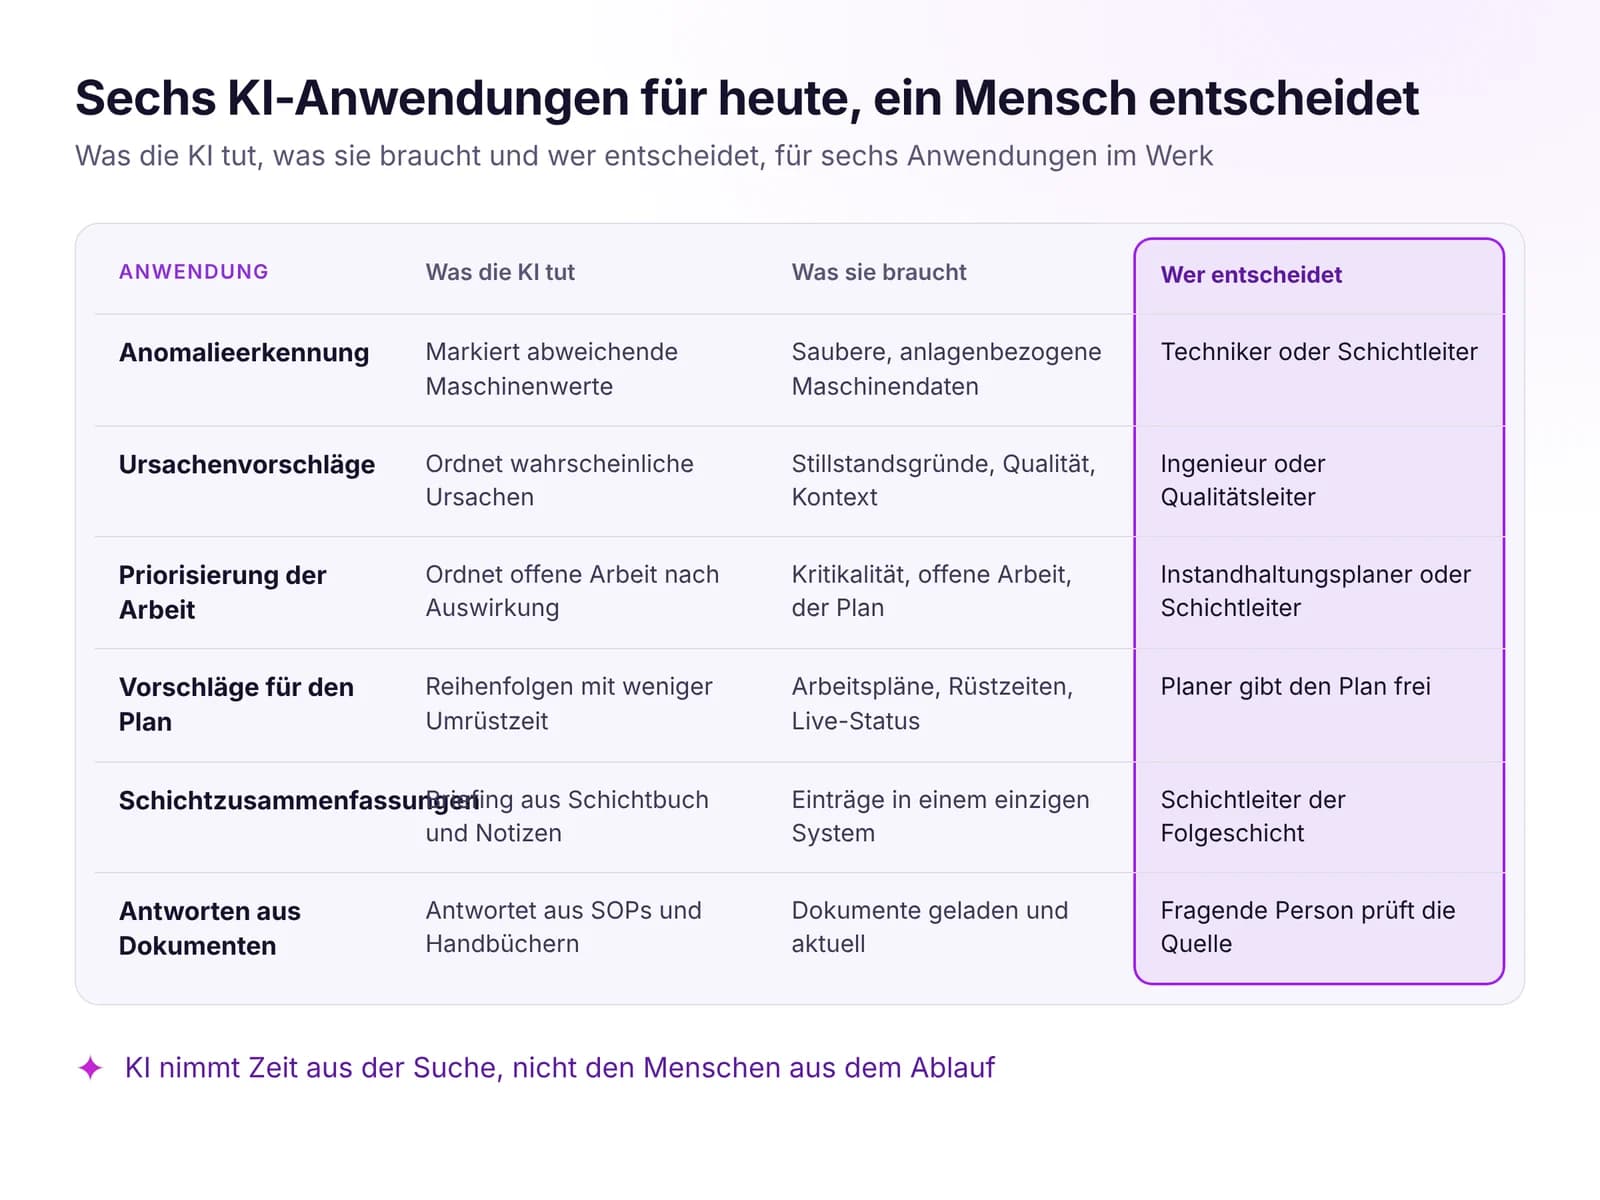
Sechs KI-Anwendungen, die heute in Werken funktionieren, was sie voraussetzen, wo KI noch schwach ist und wie Sie den ersten Anwendungsfall ohne Hype wählen.
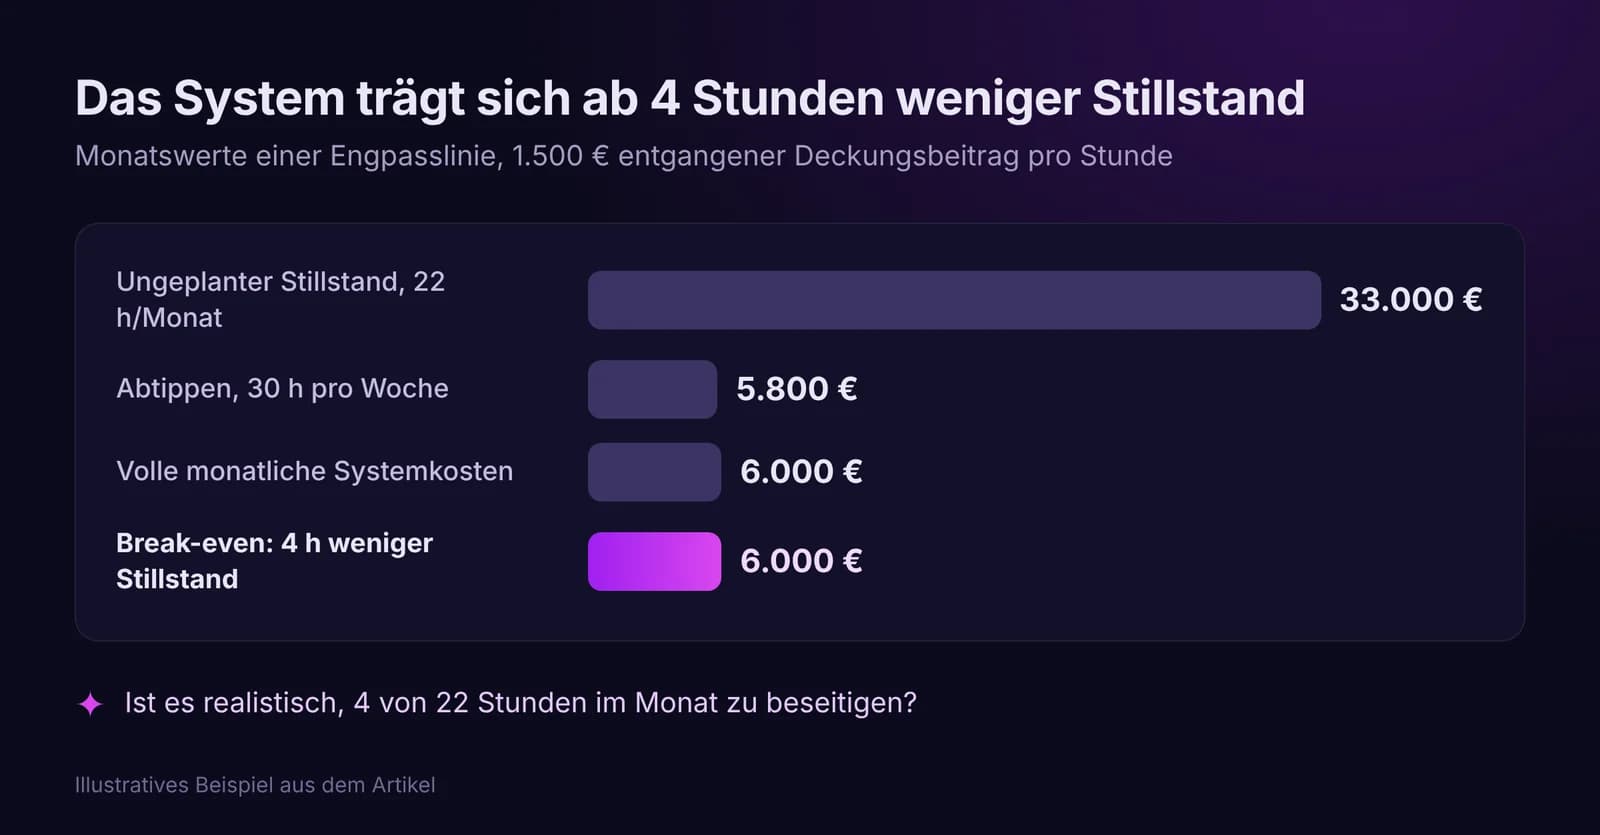
Ein Business Case aus Ihrer eigenen Ausgangslage: Verluste messen und bewerten, alle Kosten erfassen und einen Break-even festlegen, den ein Pilot belegt.

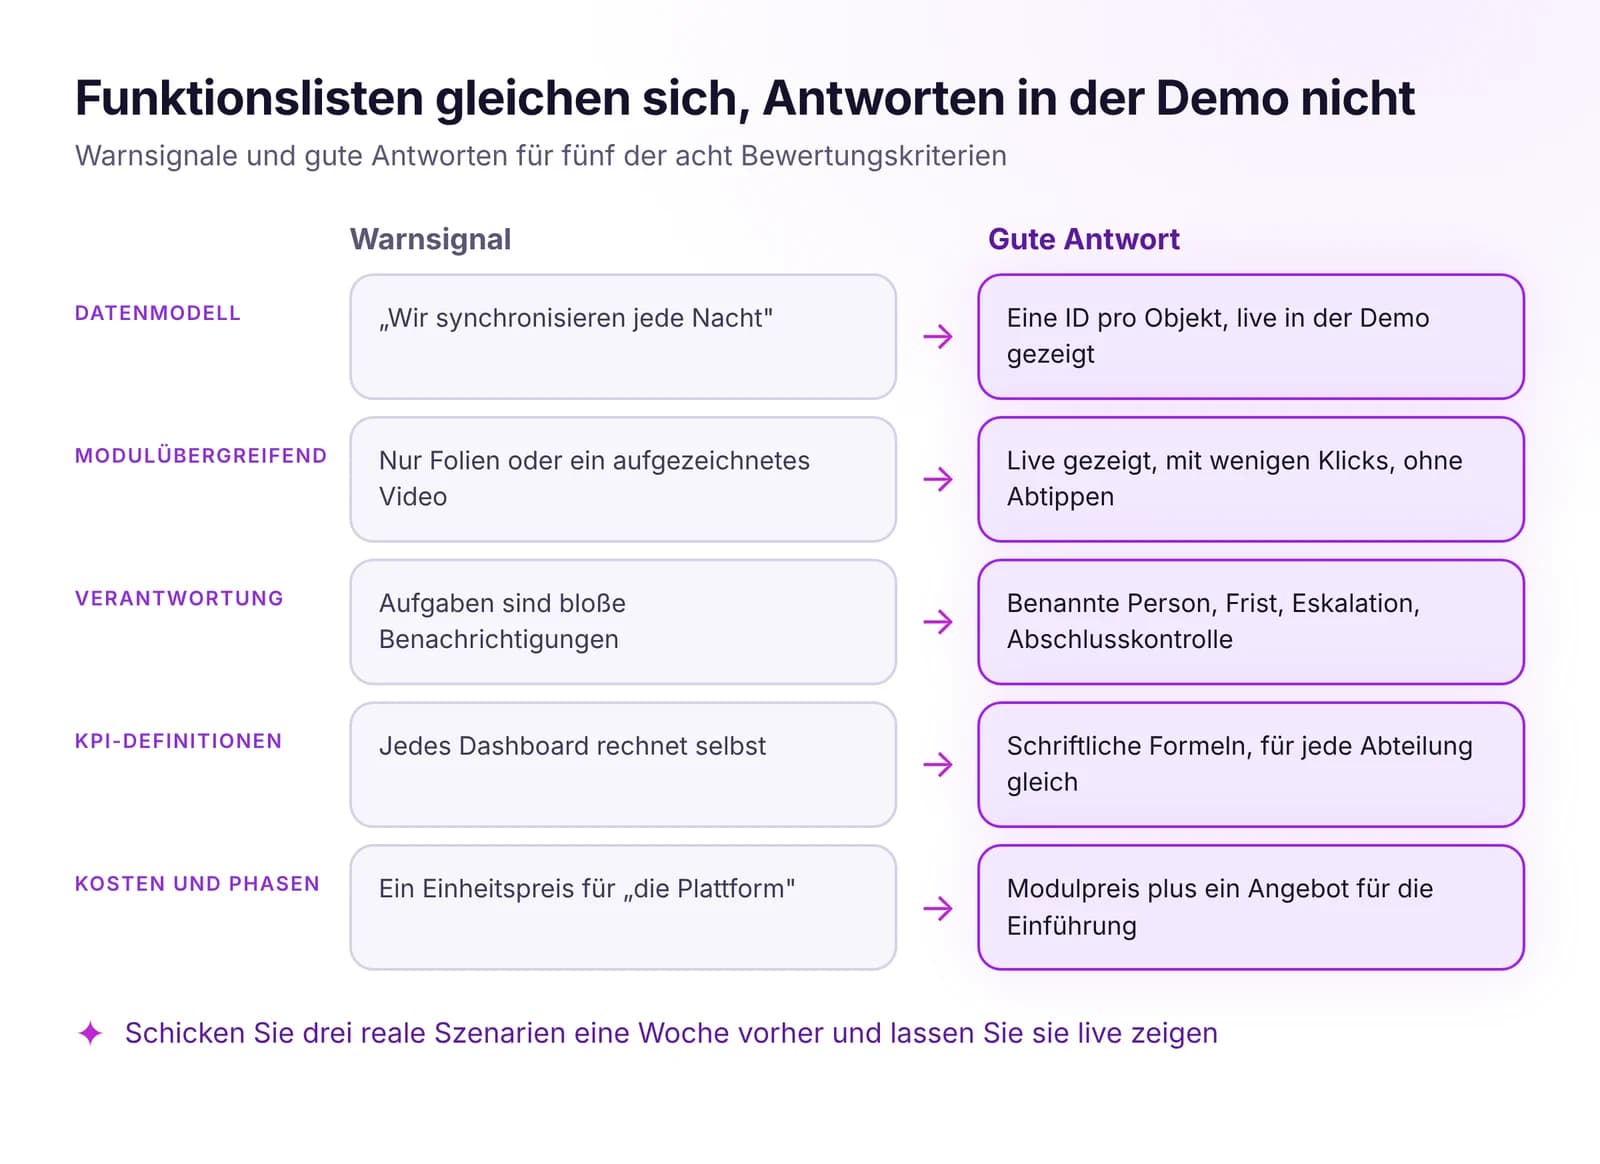
Vergleichen Sie Plant Operating Systems anhand eigener Szenarien statt Funktionslisten: acht Kriterien, Fragen für die Demo und ein klares Bewertungsschema.
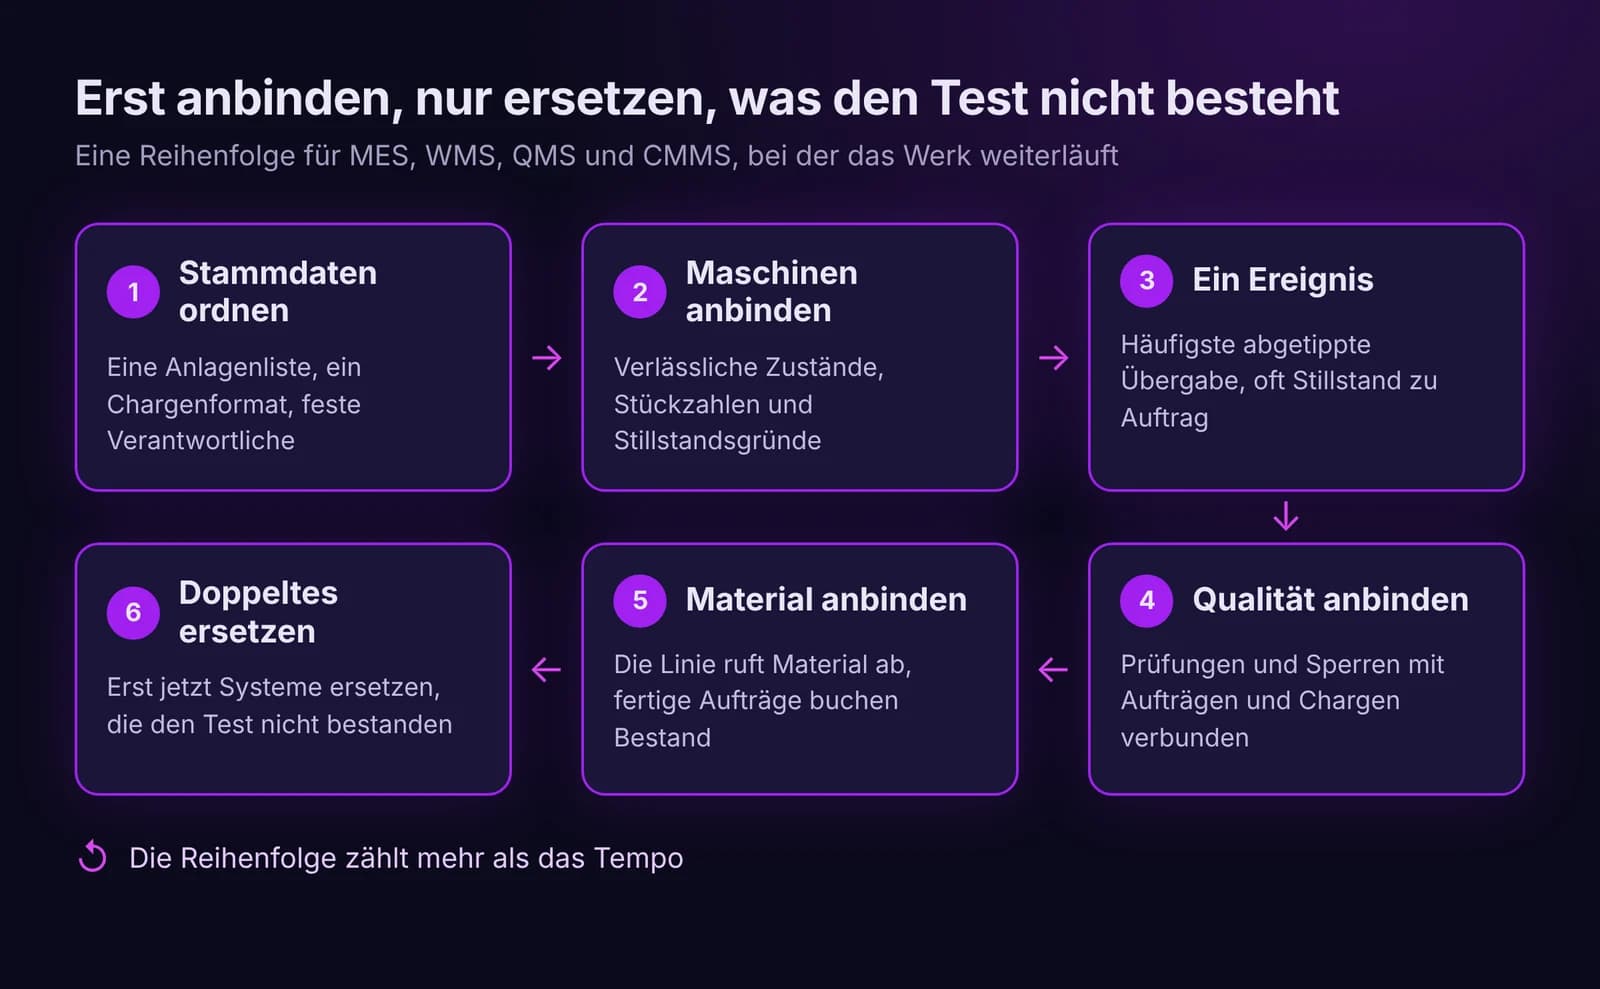
MES, WMS, QMS und CMMS ohne Big-Bang-Projekt vereinen: zuerst gemeinsame Stammdaten, dann die wichtigsten Ereignisse. Ersetzt wird nur, was den Fluss blockiert.
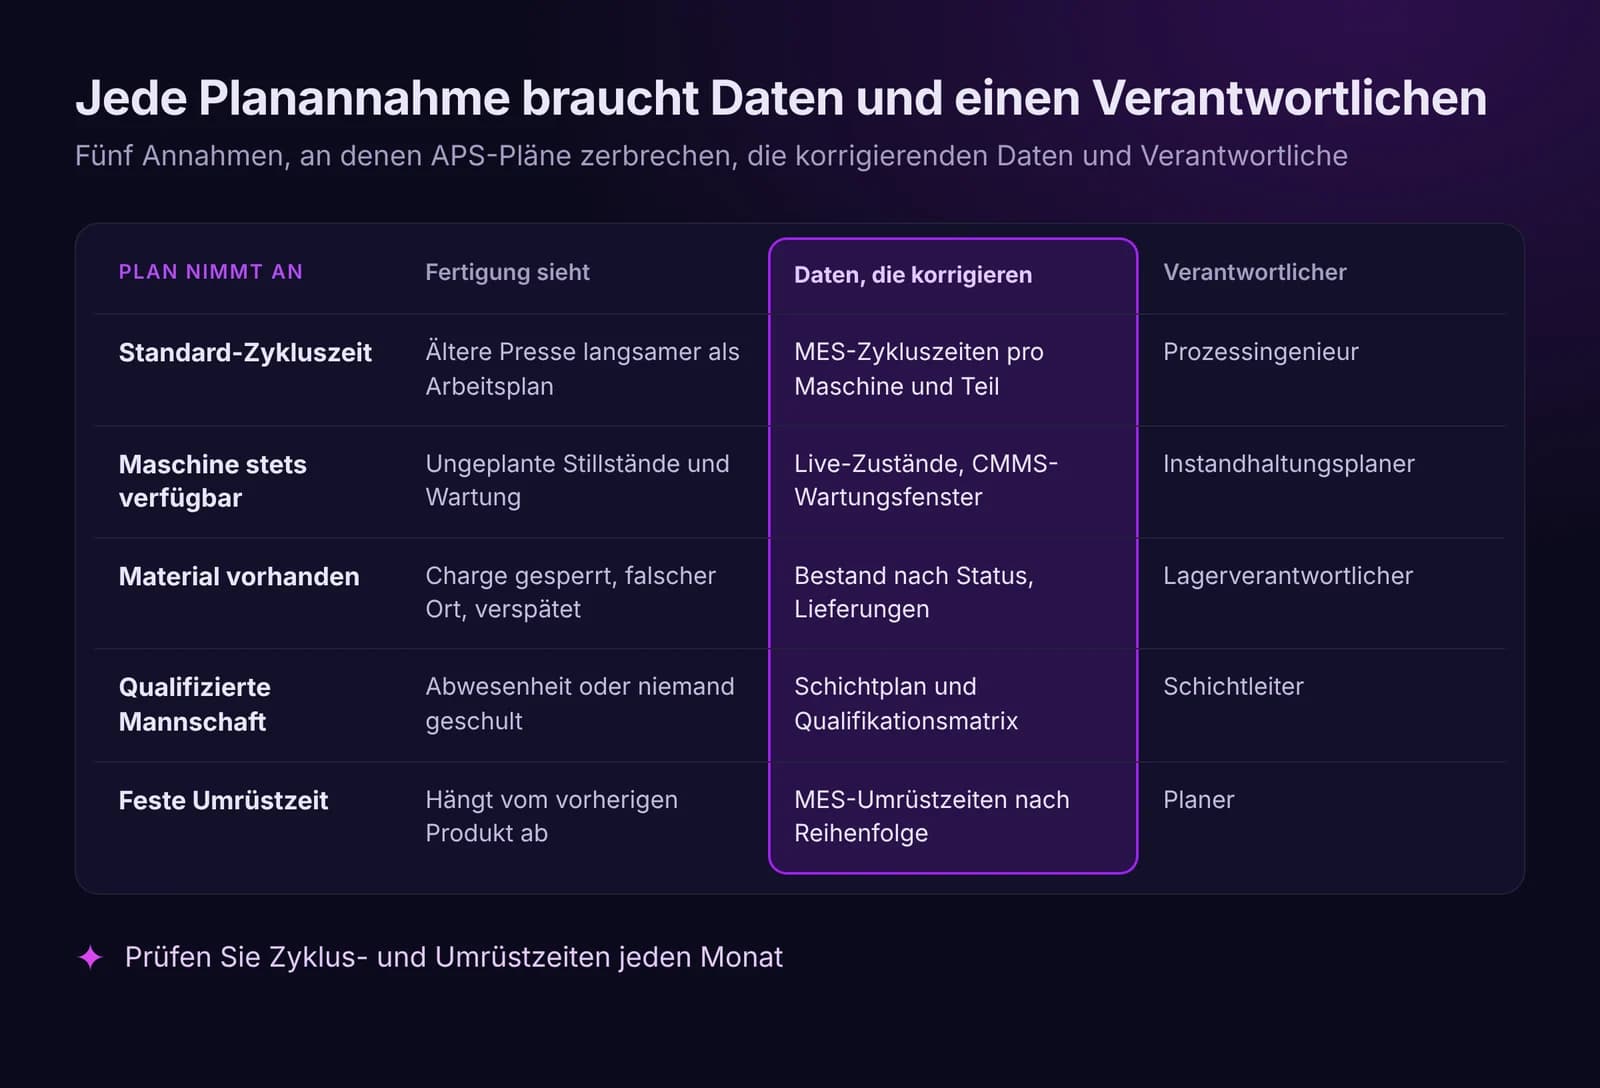
APS-Pläne scheitern an veralteten Annahmen zu Taktzeiten, Maschinen, Material und Personal. Welche Live-Daten den Plan gültig halten und wann neu geplant wird.
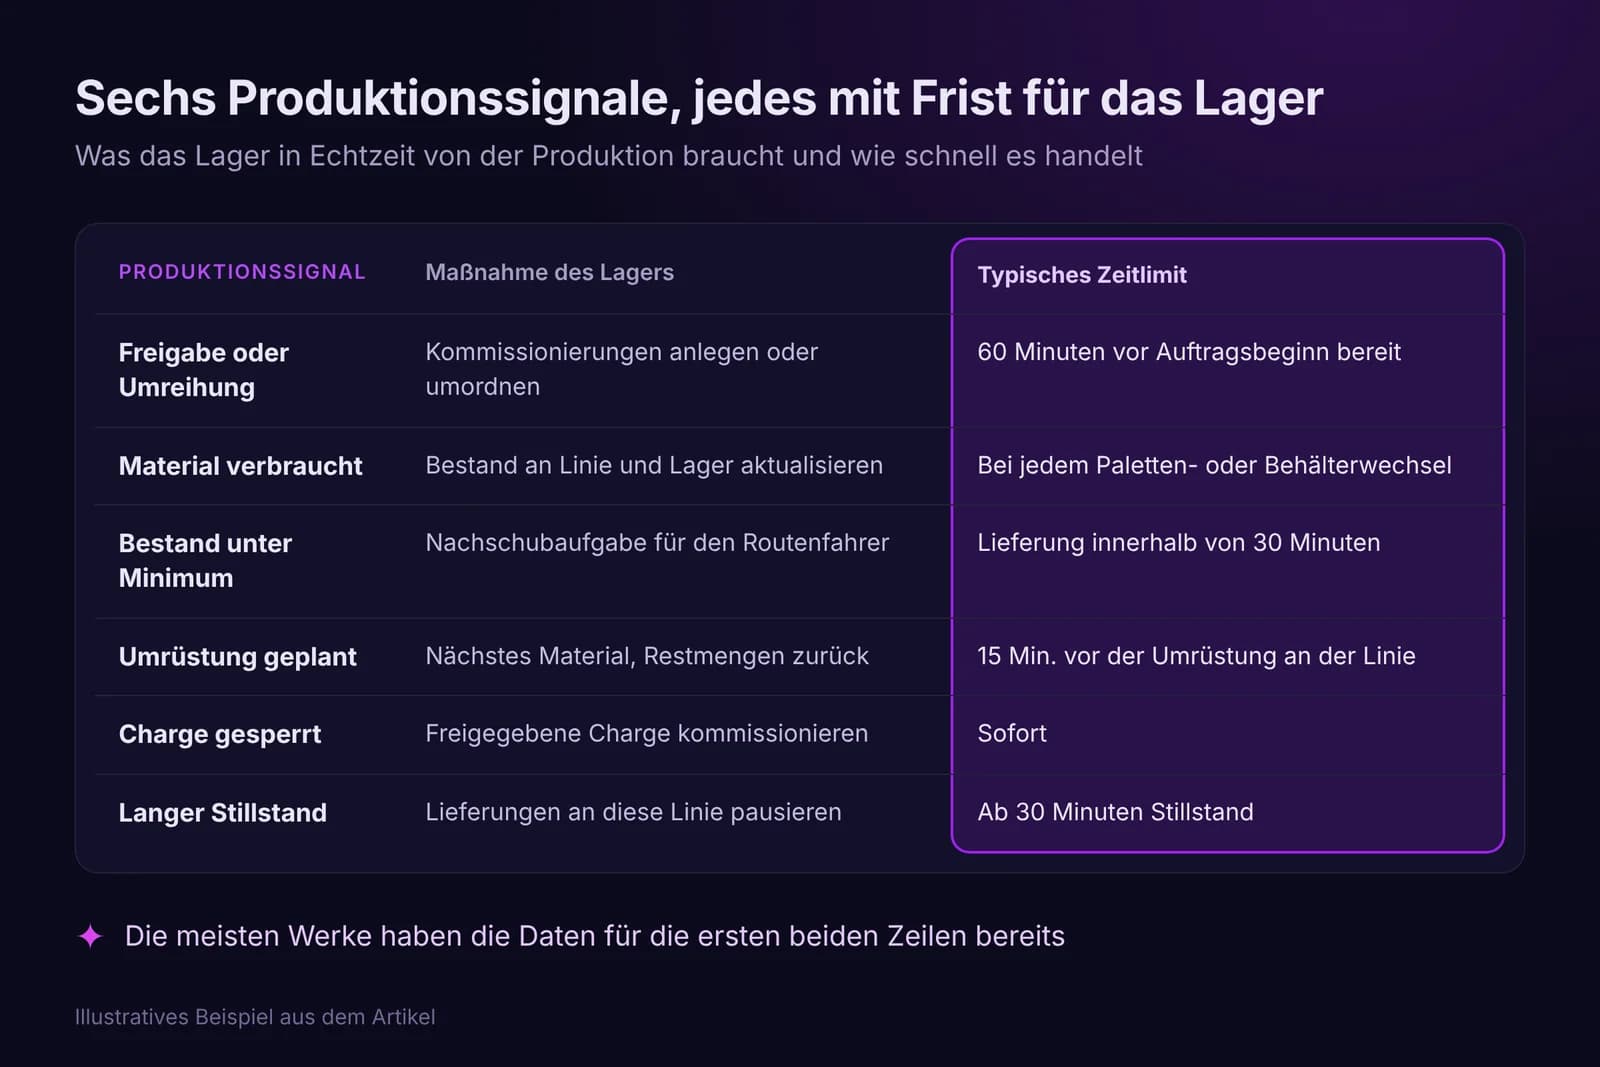
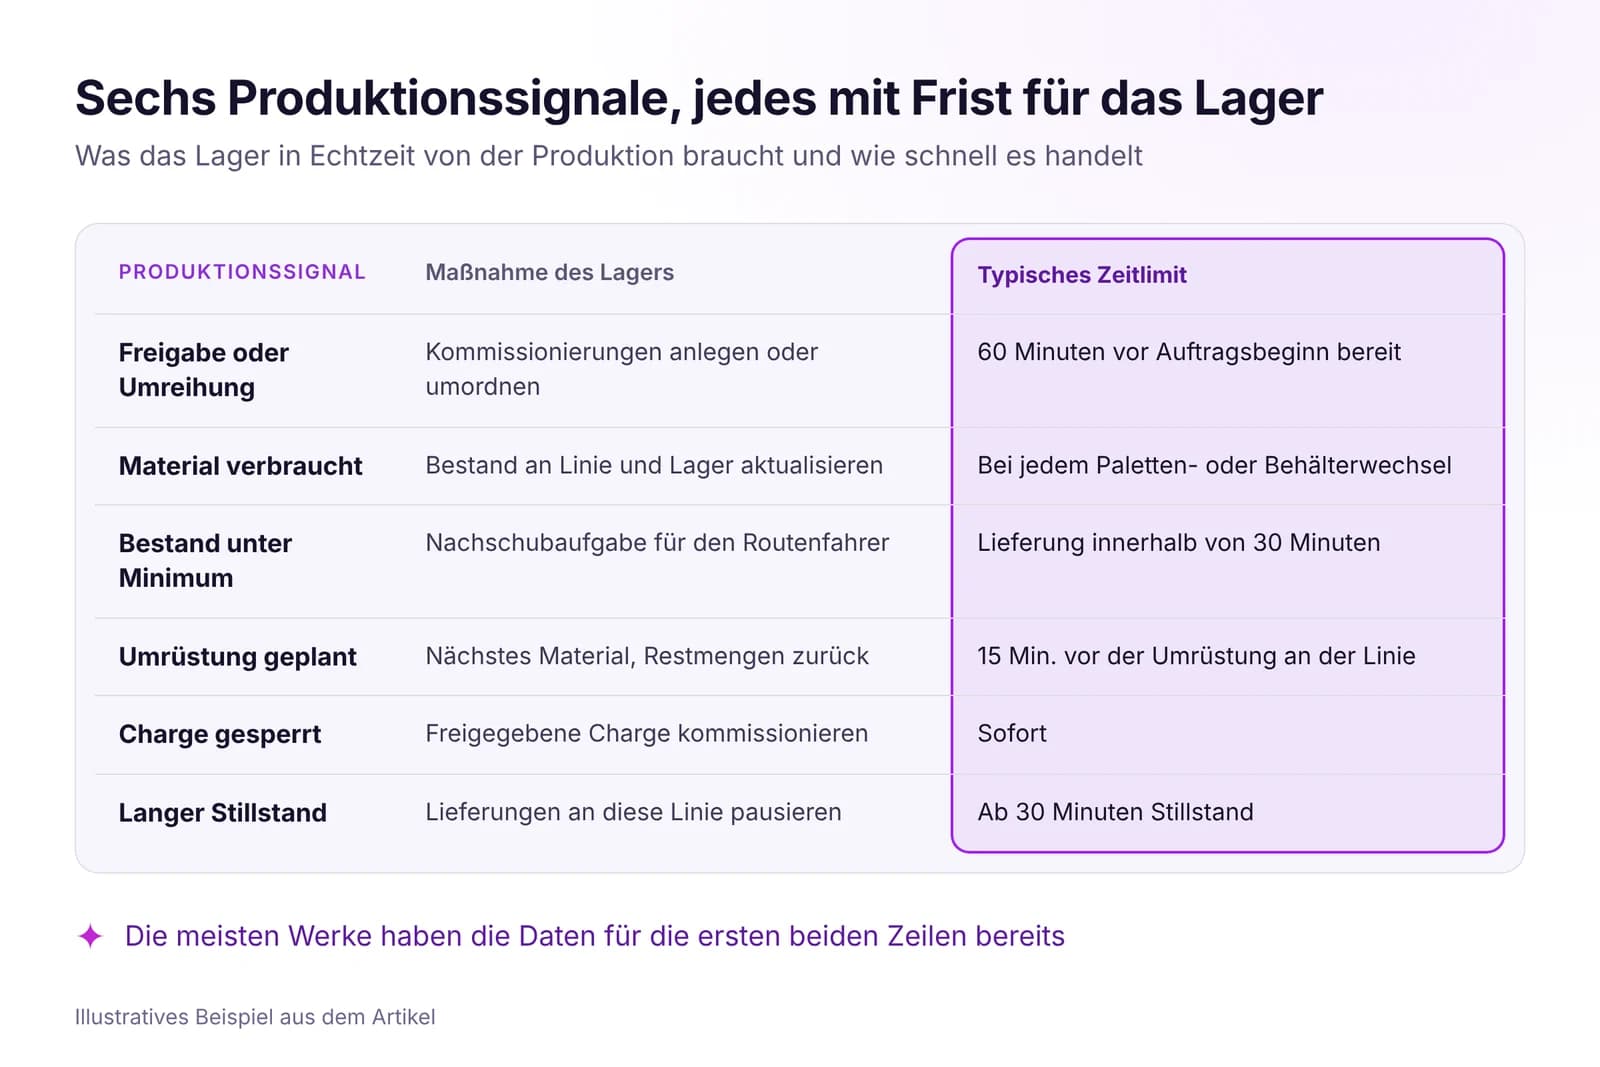
Die Linie wartet auf Material, wenn das Lager die Produktion zu spät sieht. Welche Echtzeitsignale das WMS braucht, wie Pull-Nachschub läuft und was man misst.
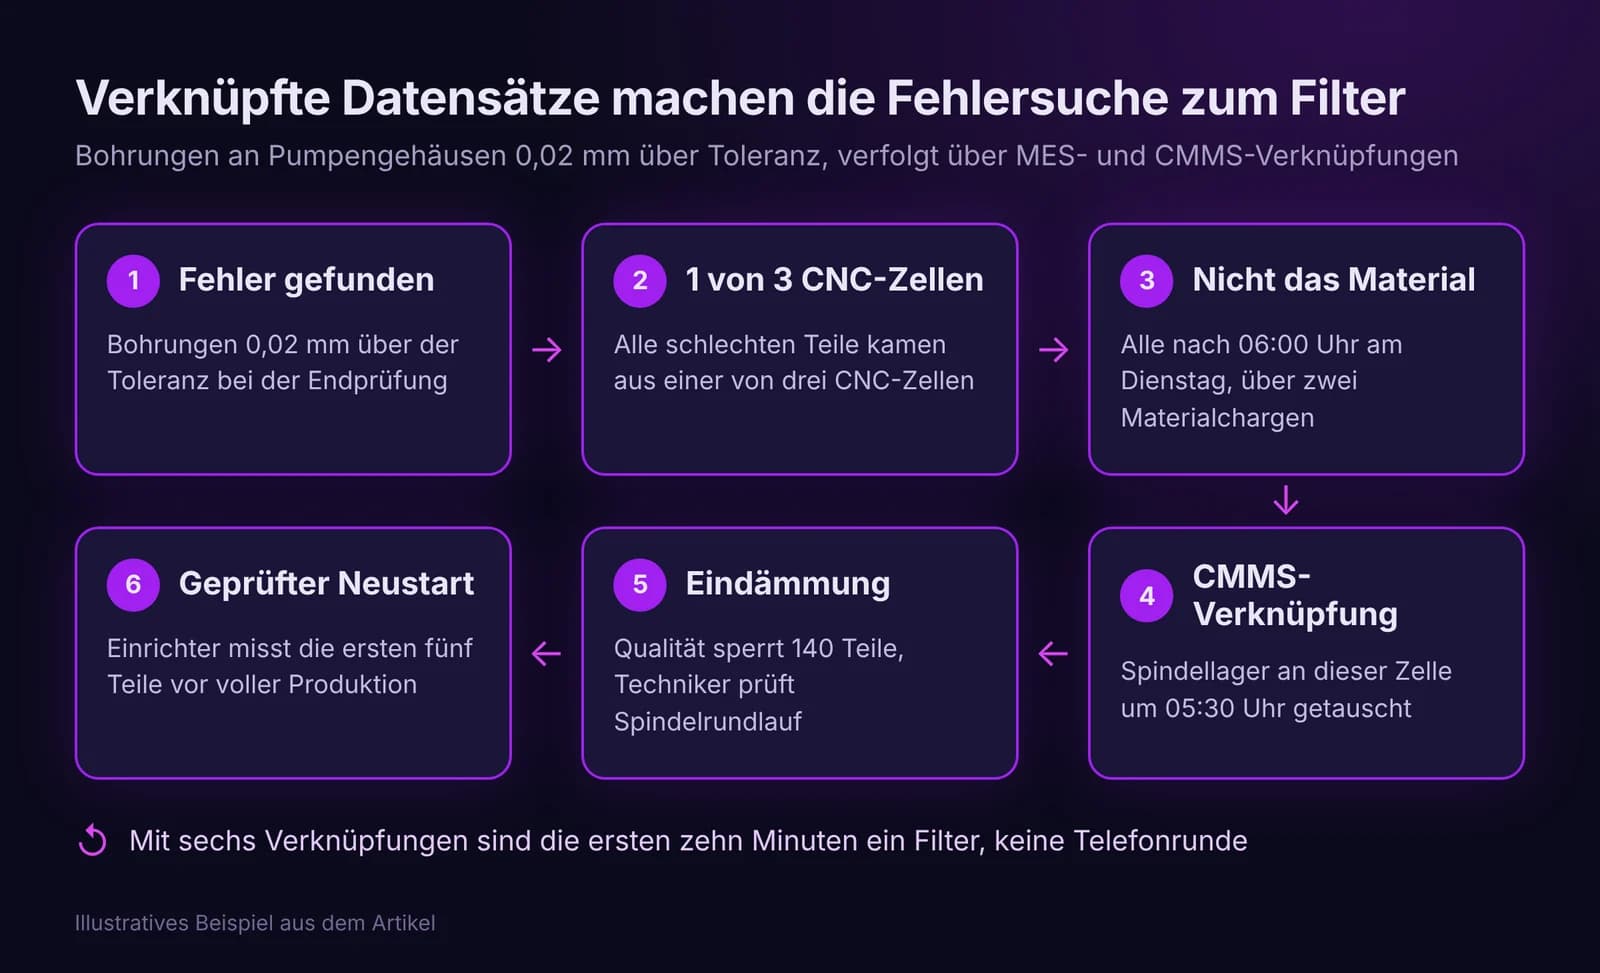
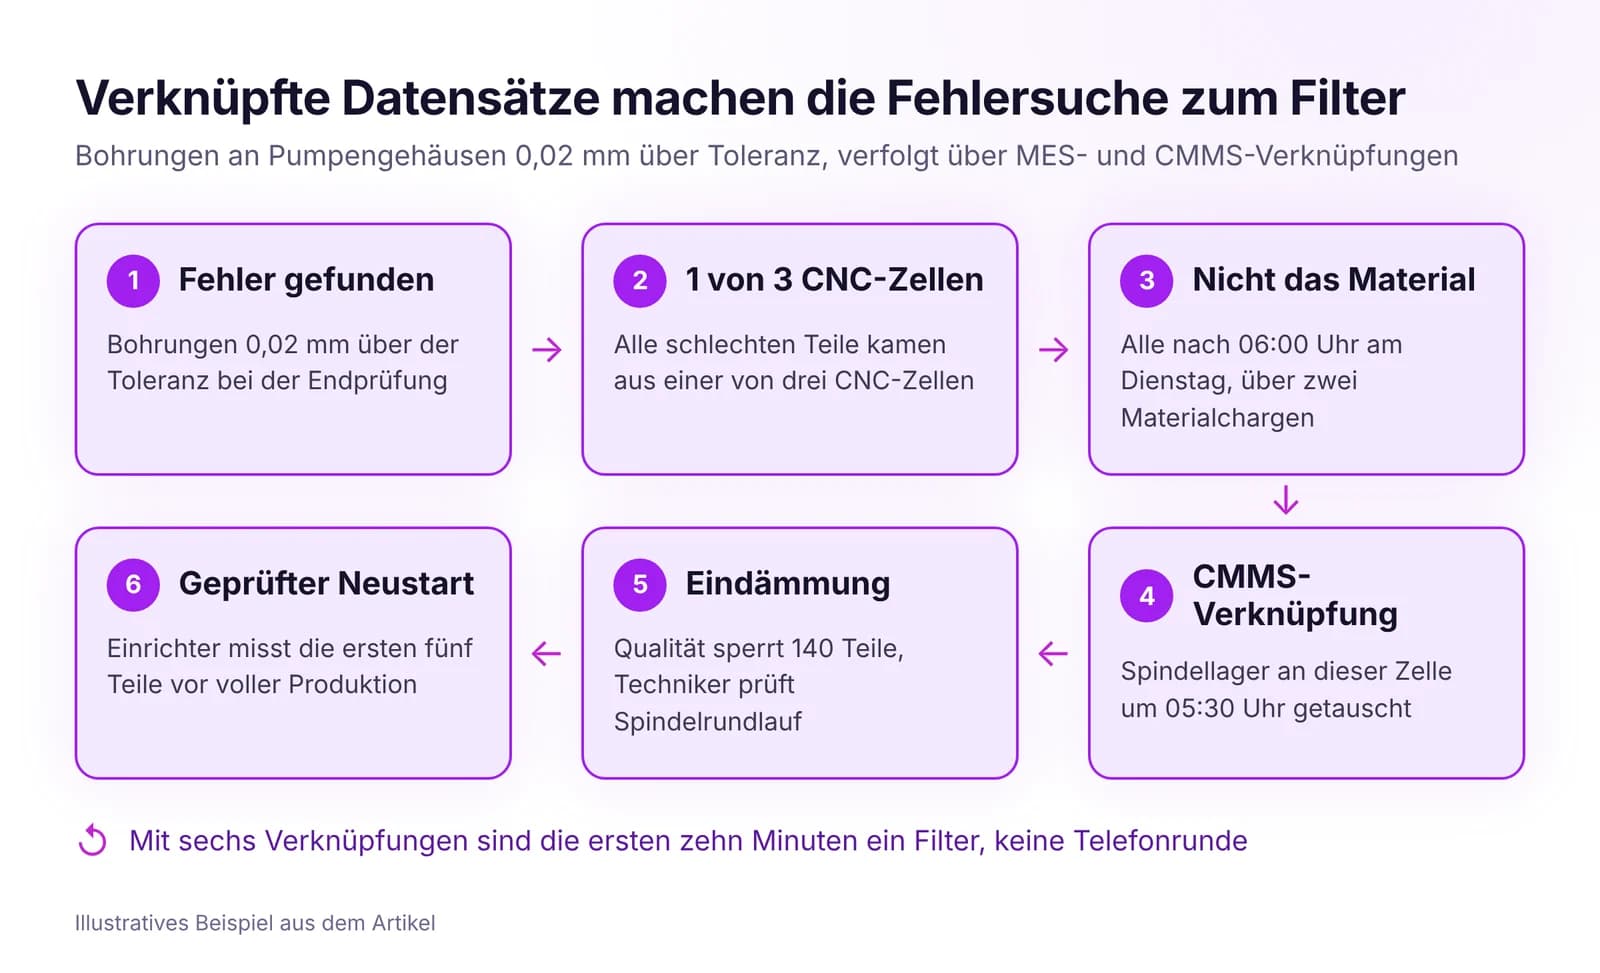
Jeden Fehler mit Auftrag, Maschine, Schicht, Charge und letztem Wartungsauftrag verknüpfen, Regeln für die Instandhaltung festlegen und jede Korrektur prüfen.
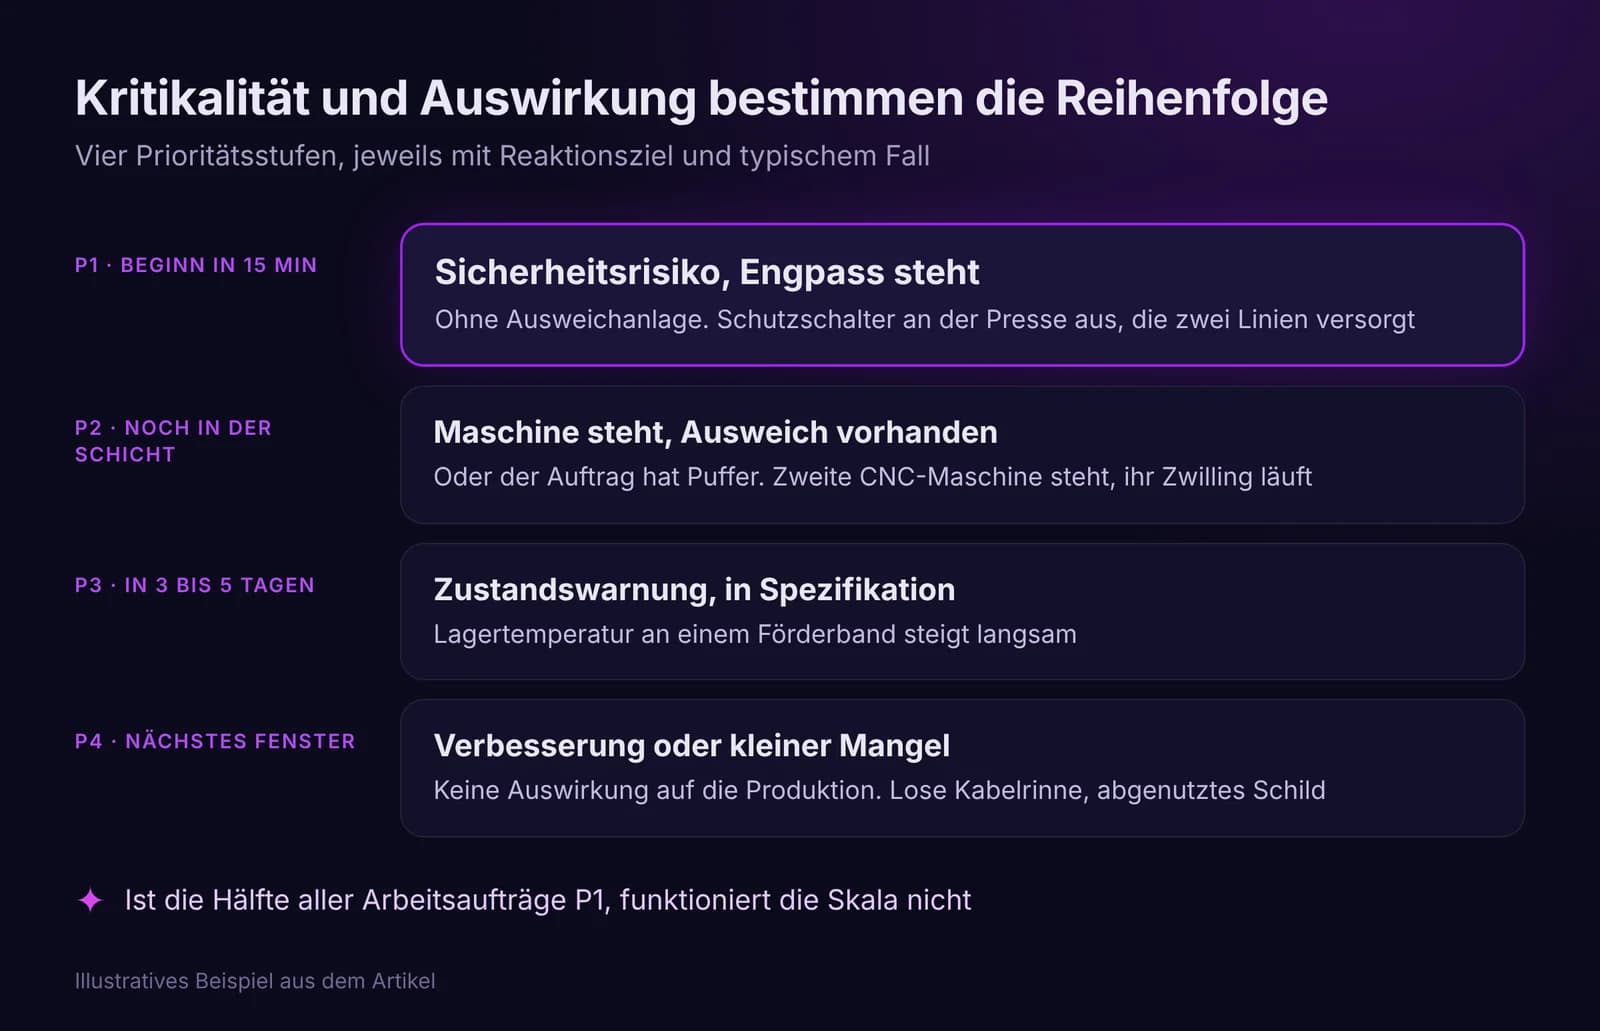
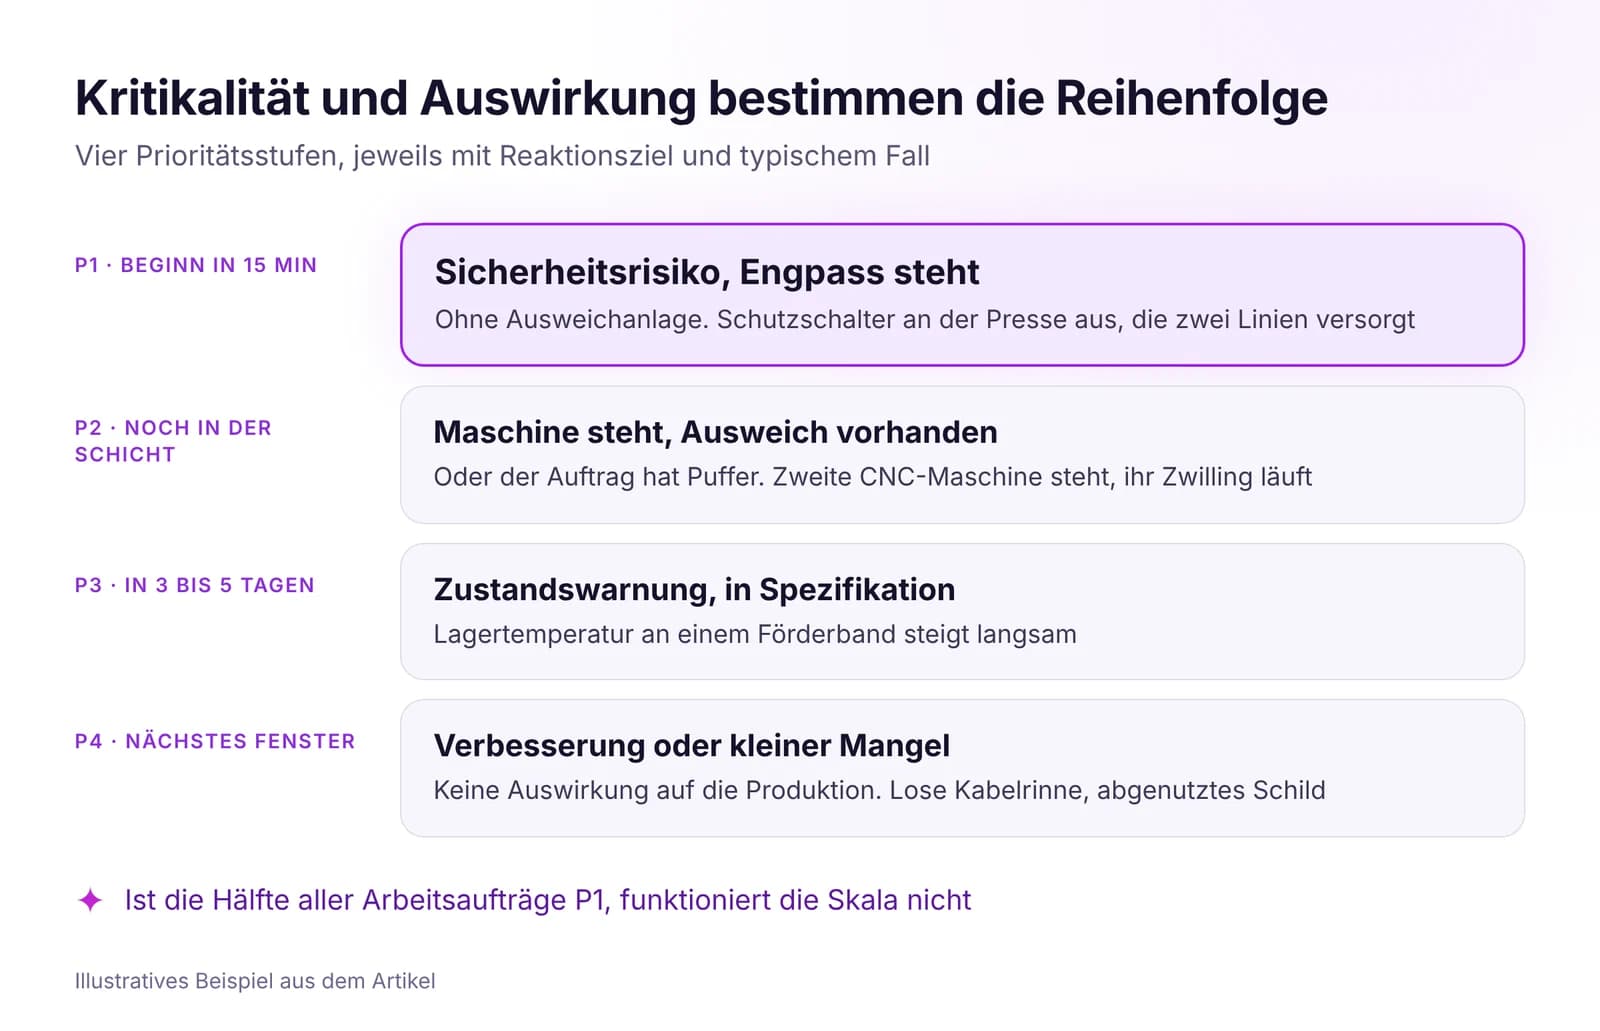
Instandhaltung mit Daten: eine Anlagenliste, Arbeitsaufträge nach Kritikalität und Produktionsauswirkung priorisiert, Inspektionen nach Laufzeit und Zustand.
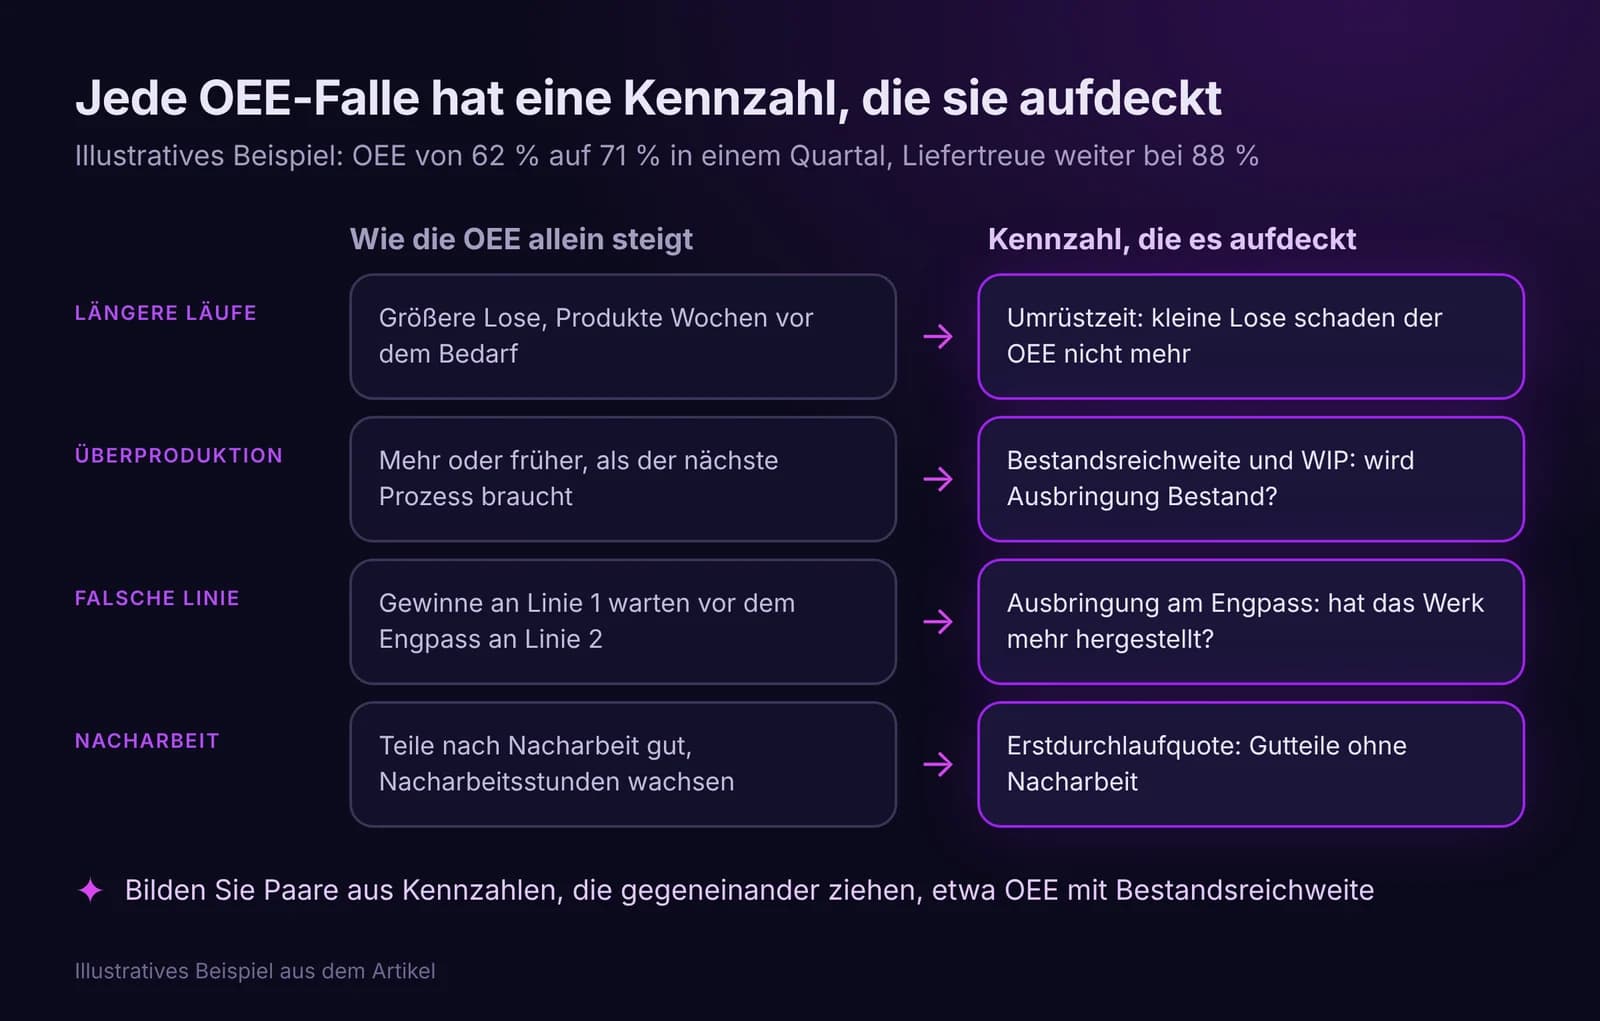
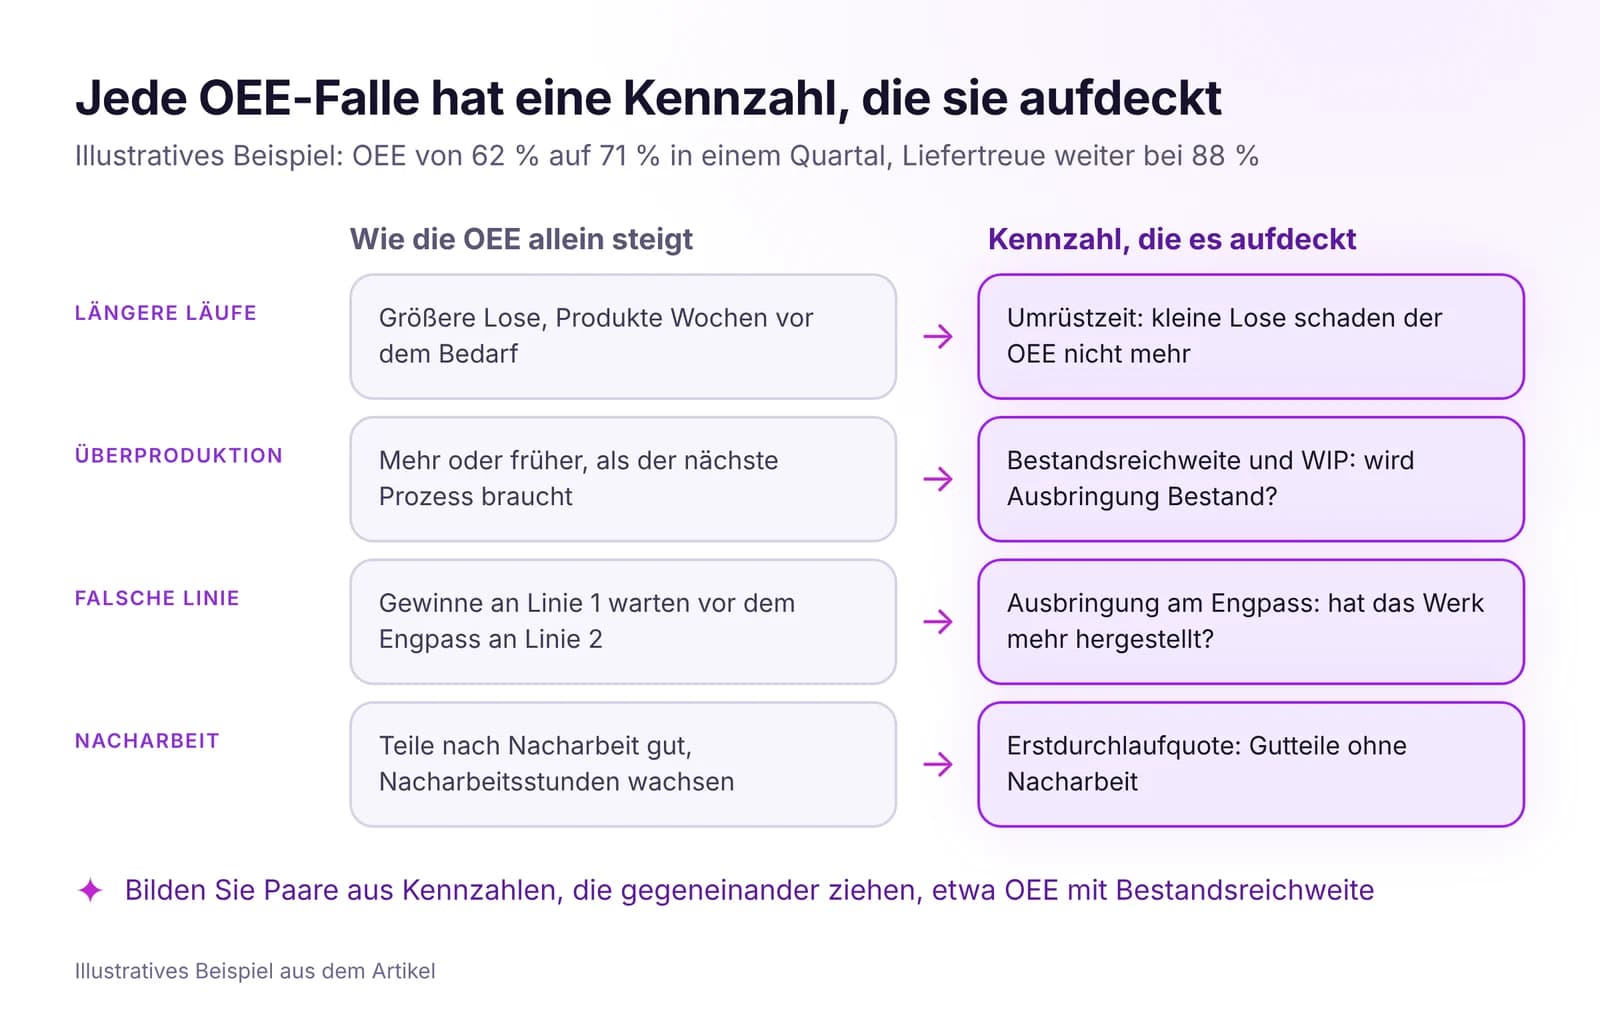
Die OEE kann steigen, während Liefertreue sinkt und Bestände wachsen. Fünf Gründe, die passenden Kennzahlen neben der OEE und eine kurze Scorecard für das Werk.
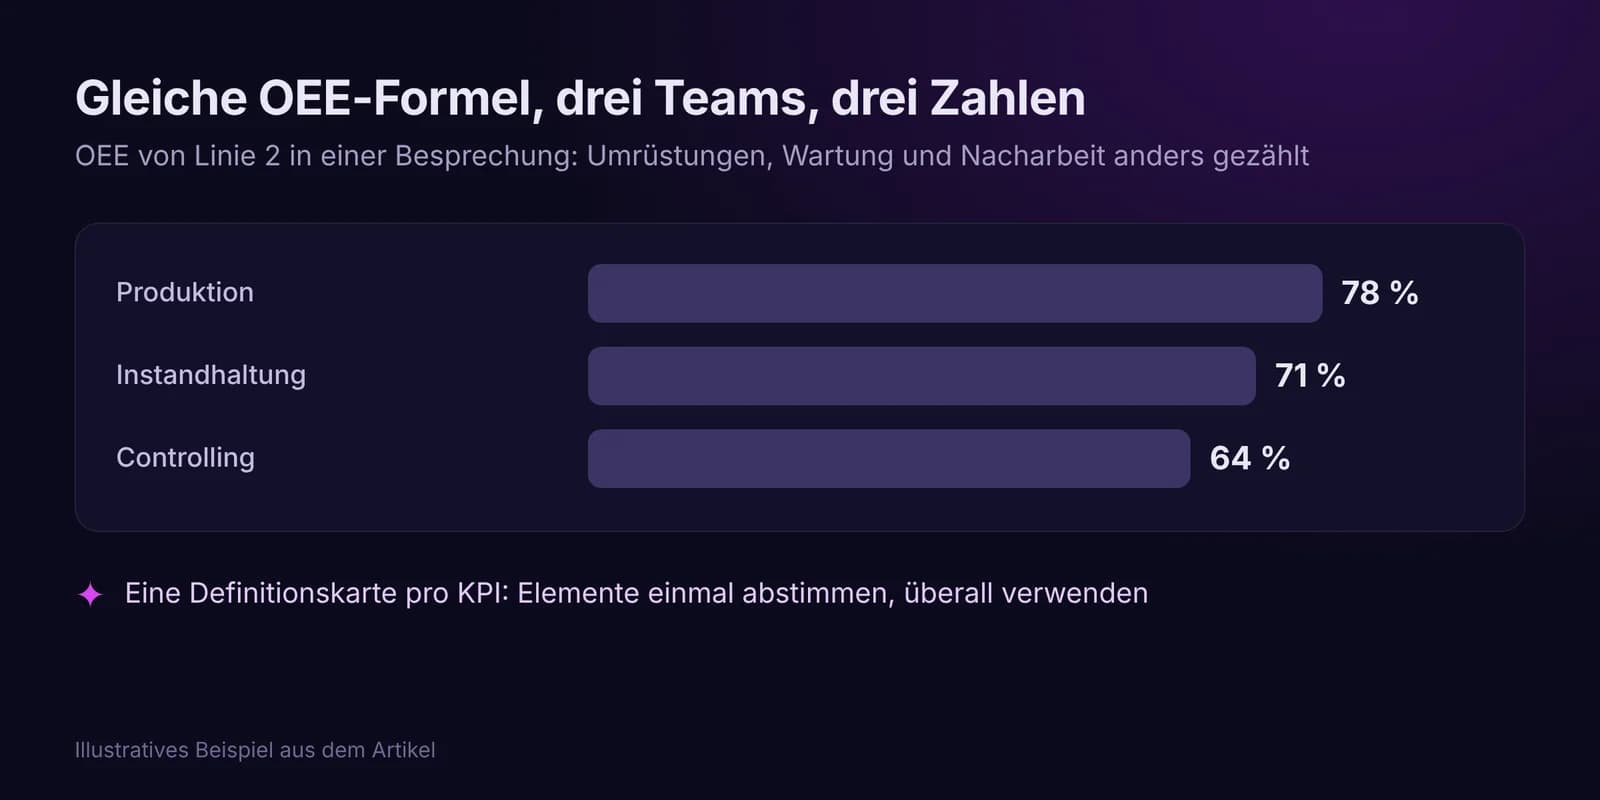
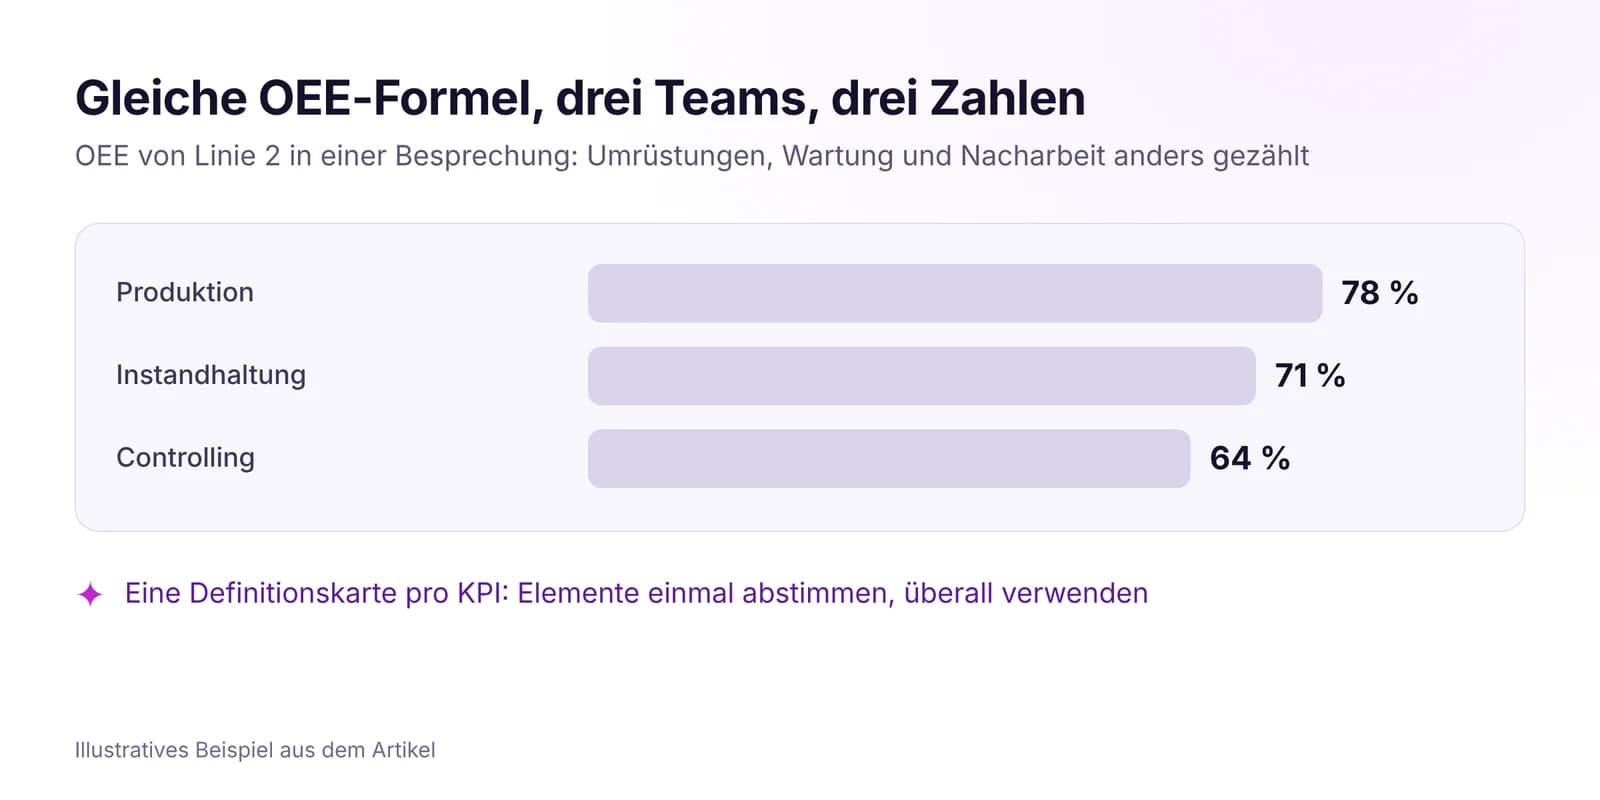
Jede Kennzahl mit einer Definition, einer Datenquelle, einem Verantwortlichen und einer Ansicht. Vier Schritte nach ISO 22400, mit einem OEE-Beispiel.
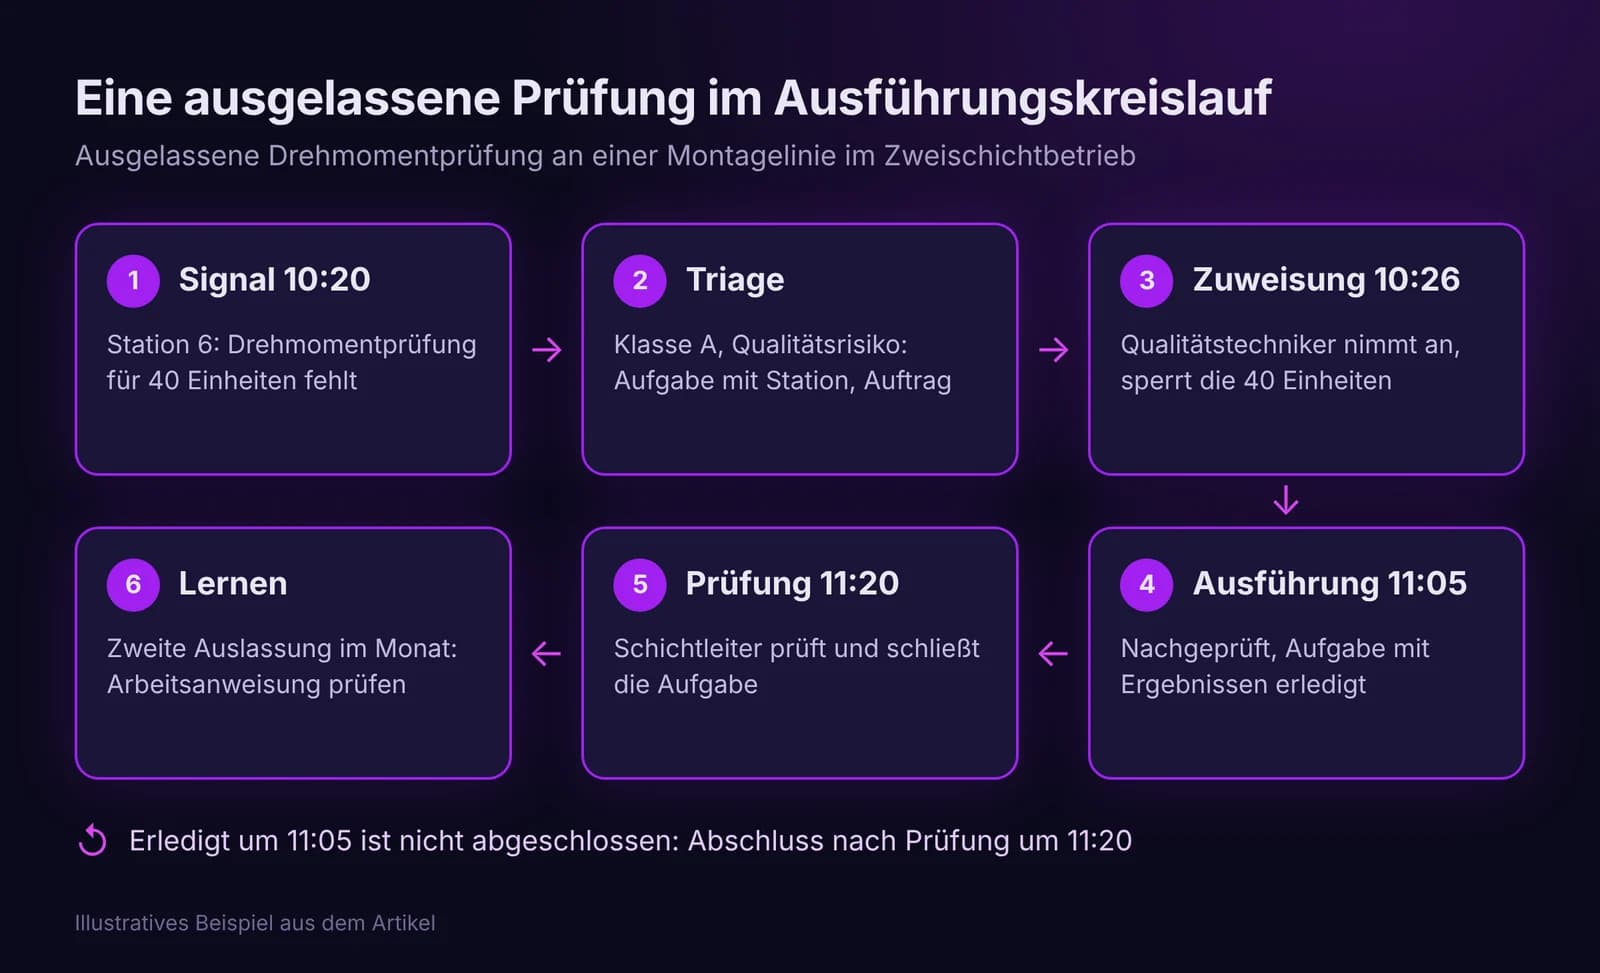
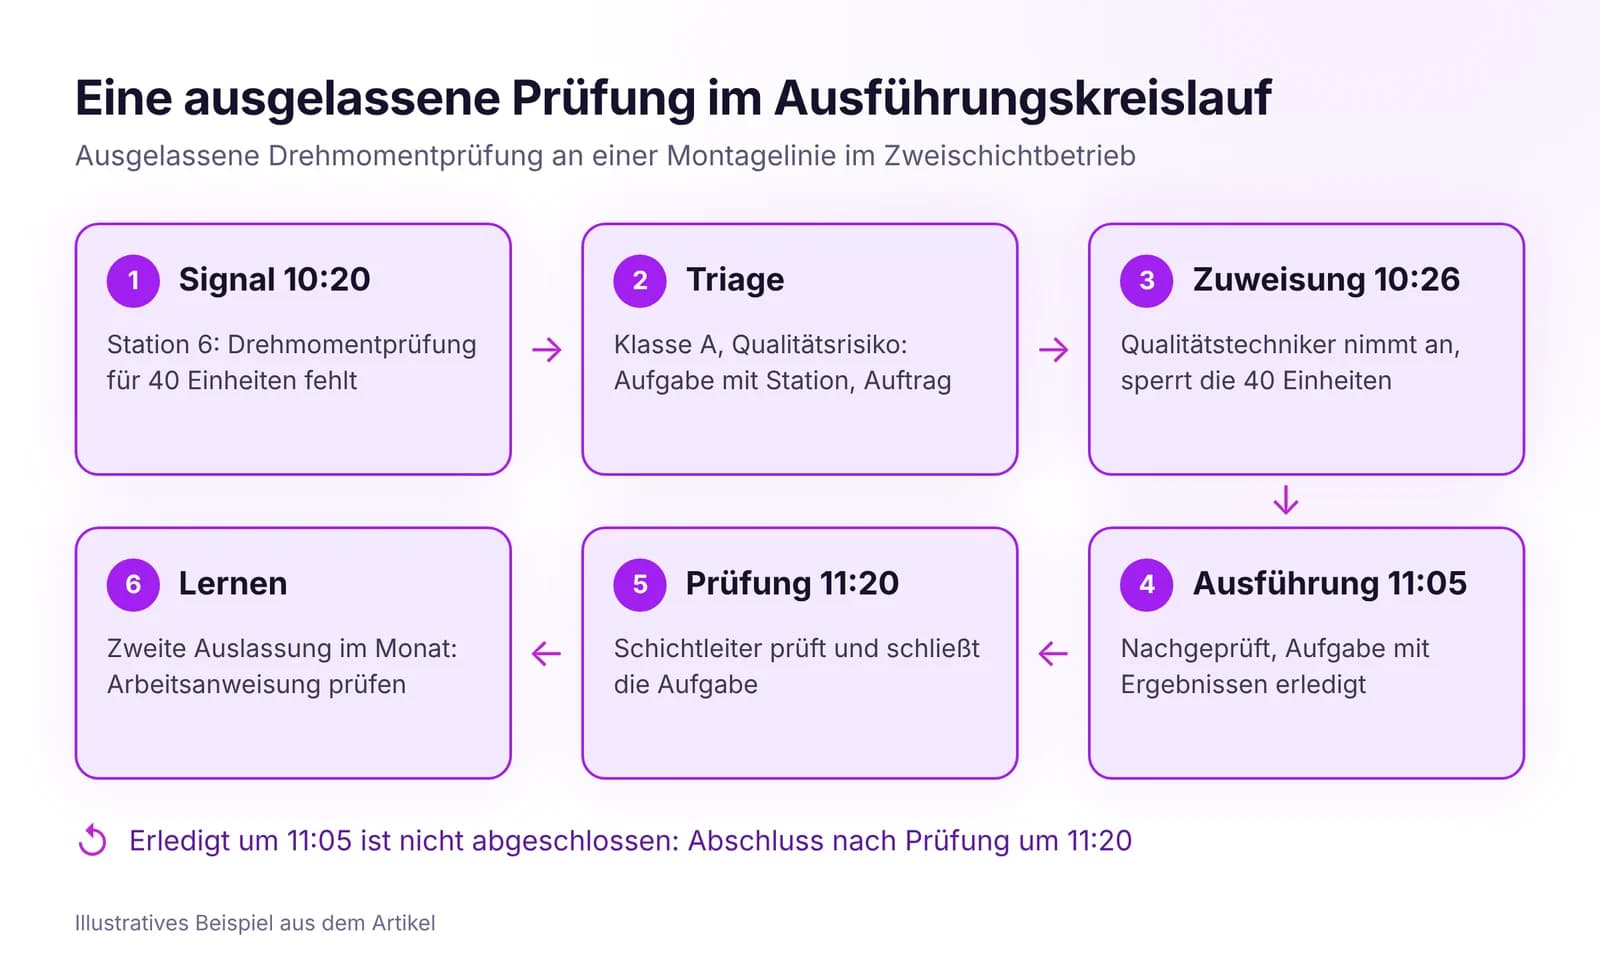
Wie aus einem Signal in der Fertigung eine Aufgabe mit Verantwortlichem, Frist und geprüftem Ergebnis wird. Die sieben Schritte und wie man sie misst.
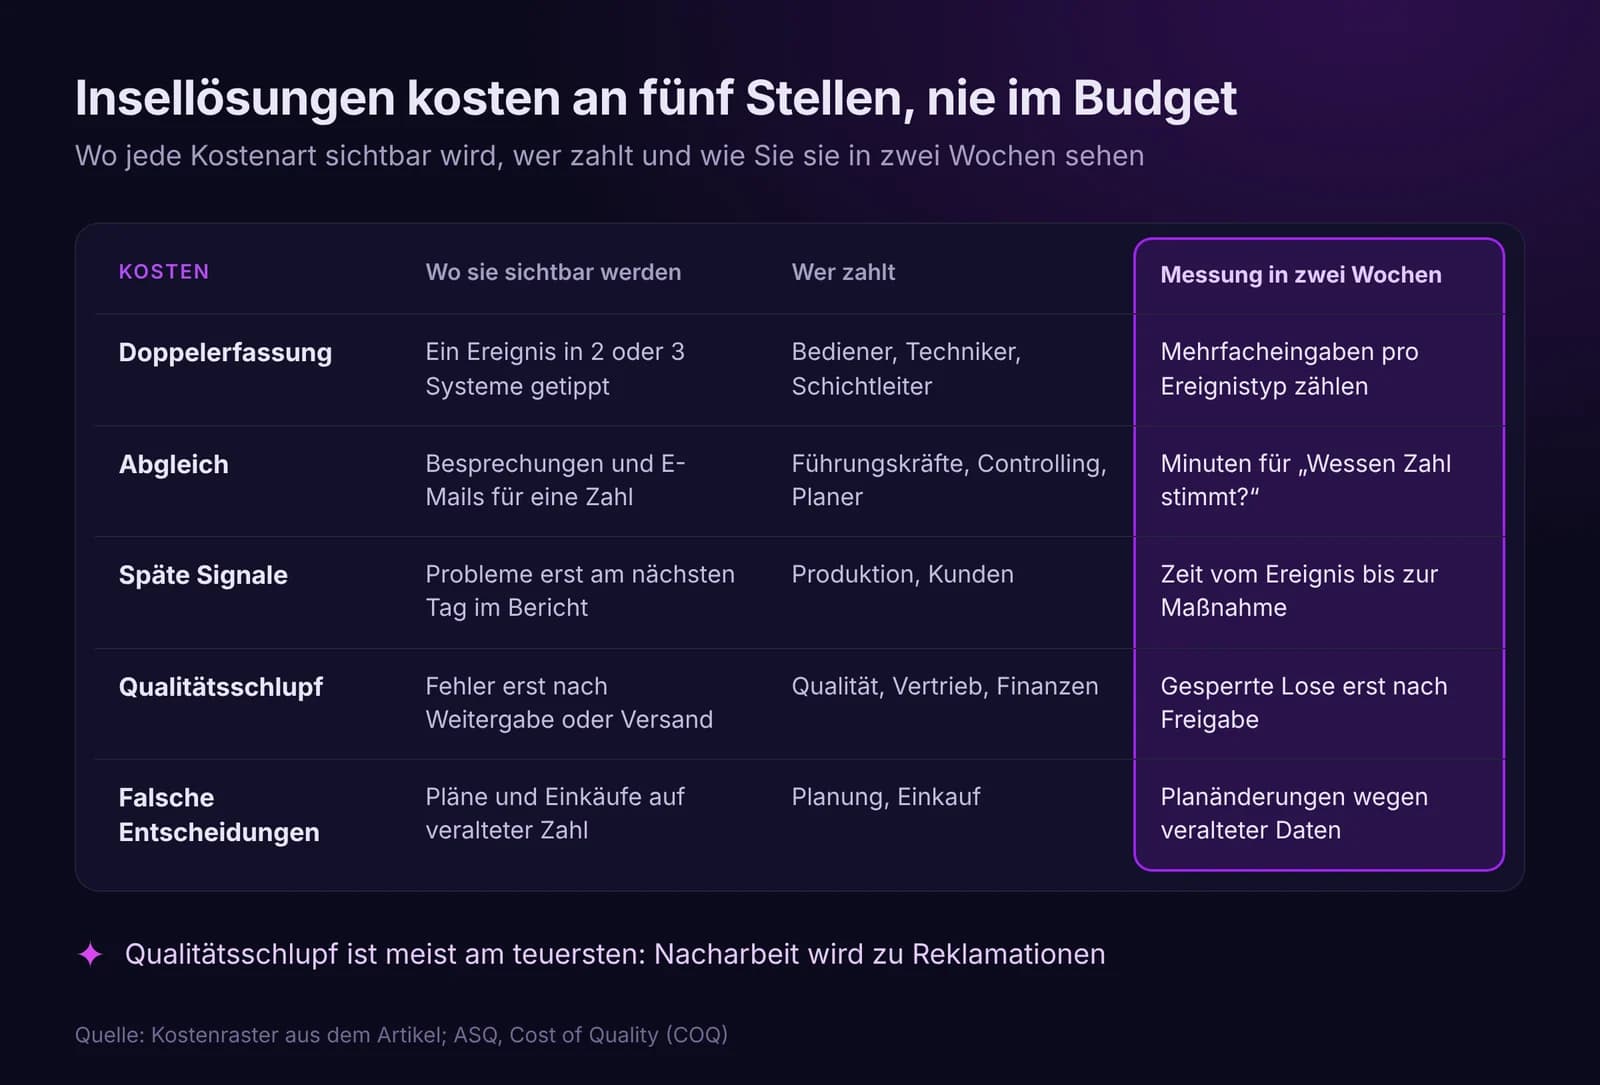
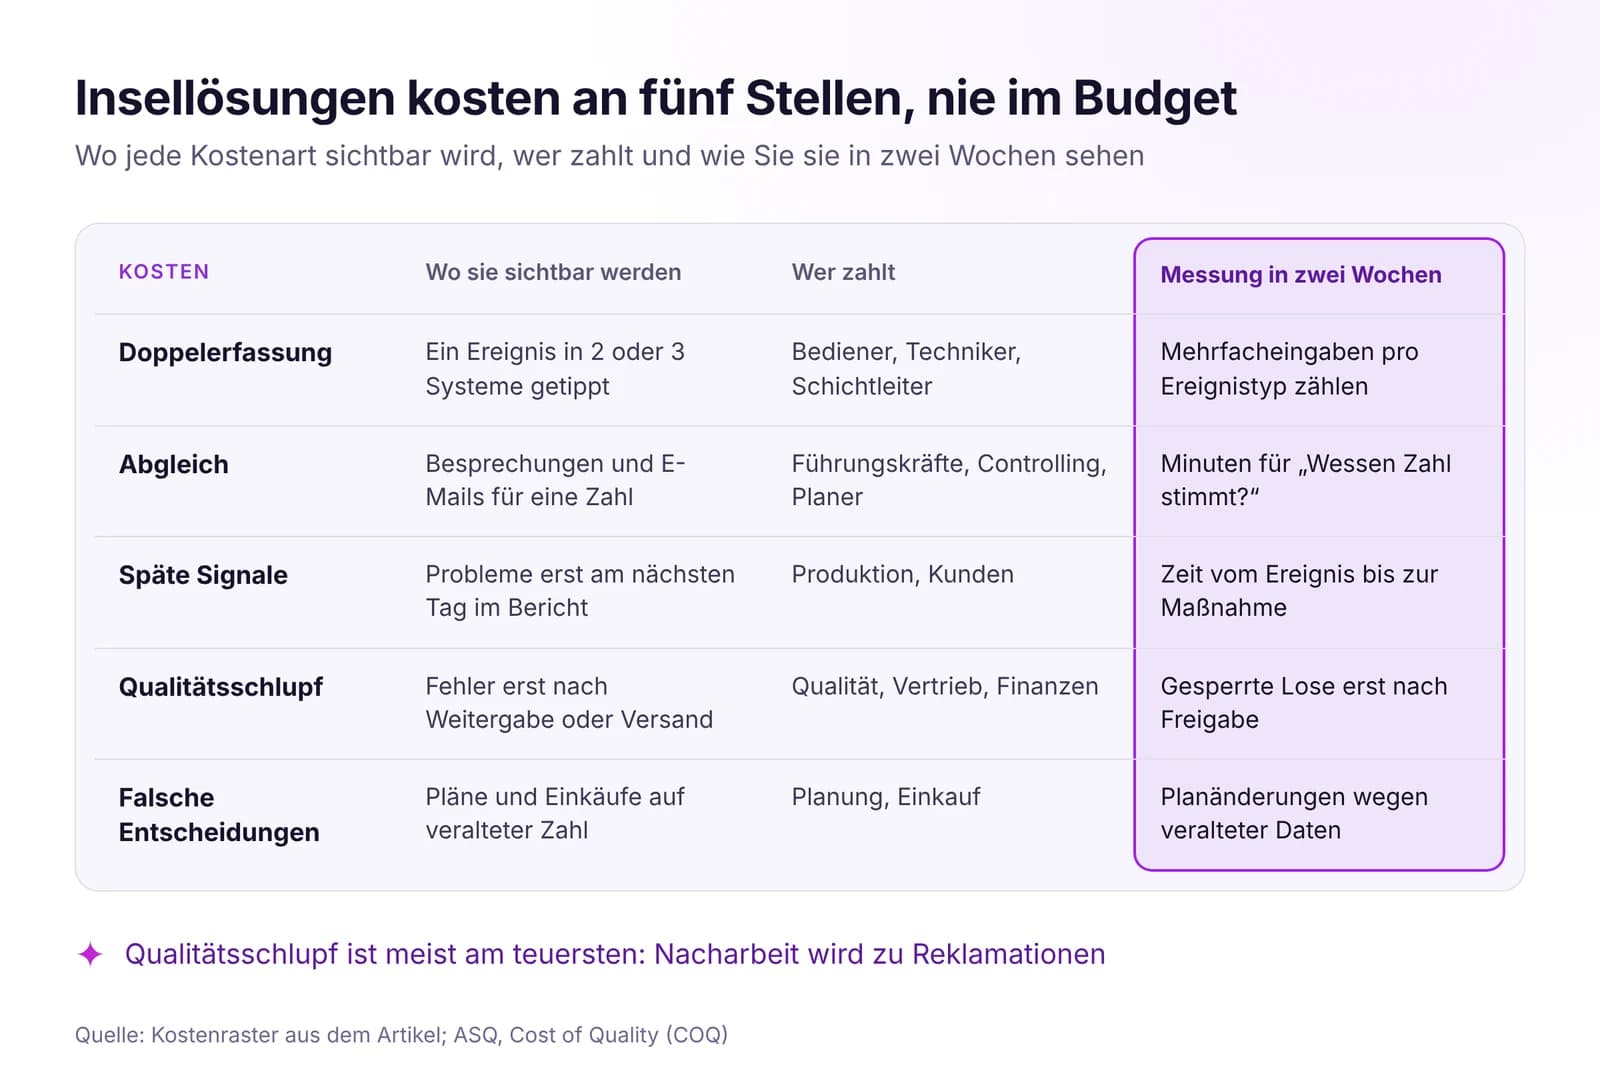
Insellösungen und Tabellen kosten ein Werk Doppelerfassung, Abgleich, späte Signale und Qualitätsmängel. Wo die Kosten stecken und wie man sie misst.
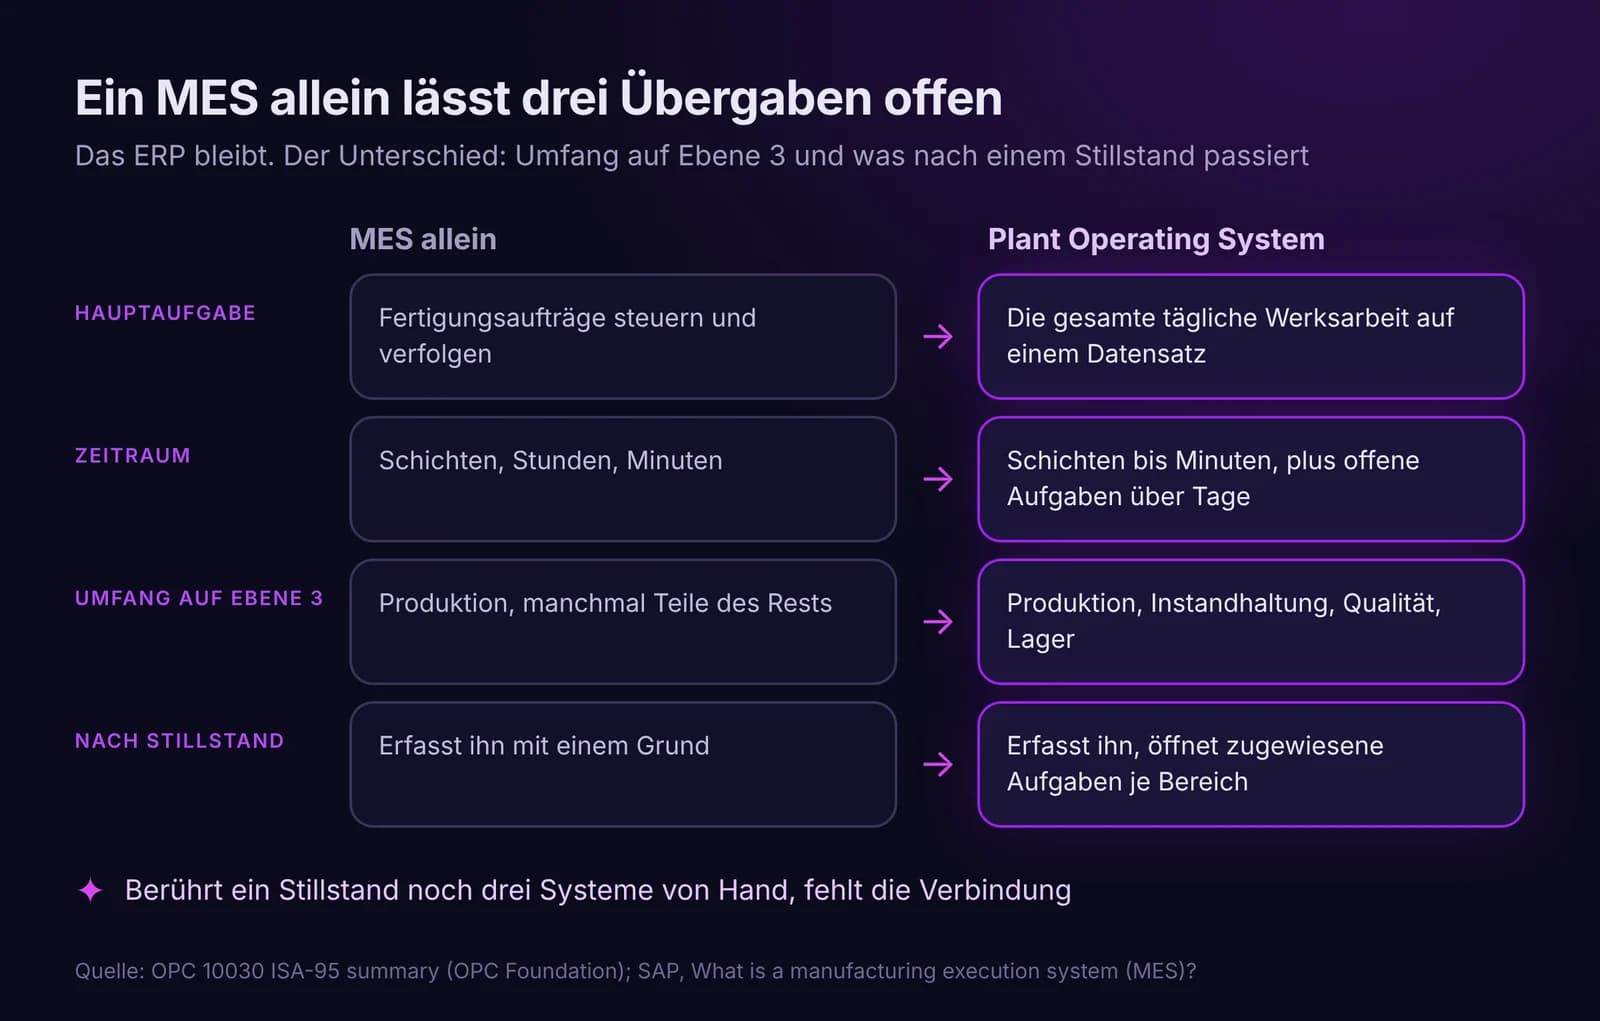
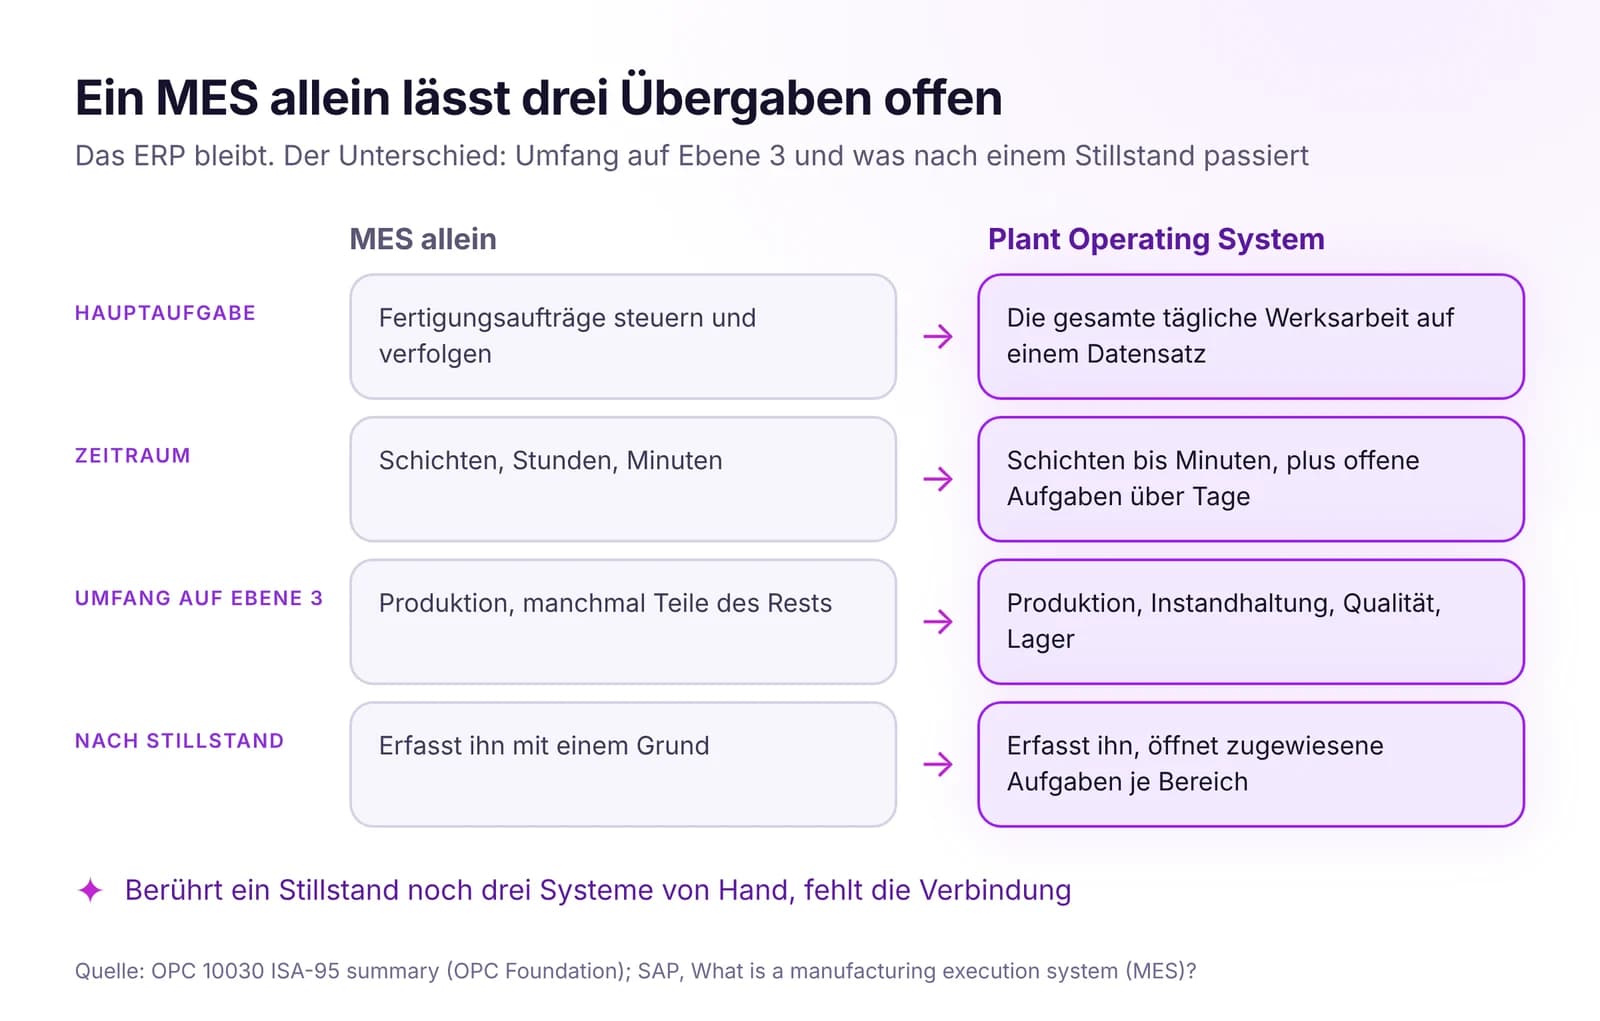
ERP plant das Geschäft, MES steuert Fertigungsaufträge, ein Plant Operating System führt die gesamte Werksarbeit in einem Datensatz. Wo ein MES allein endet.
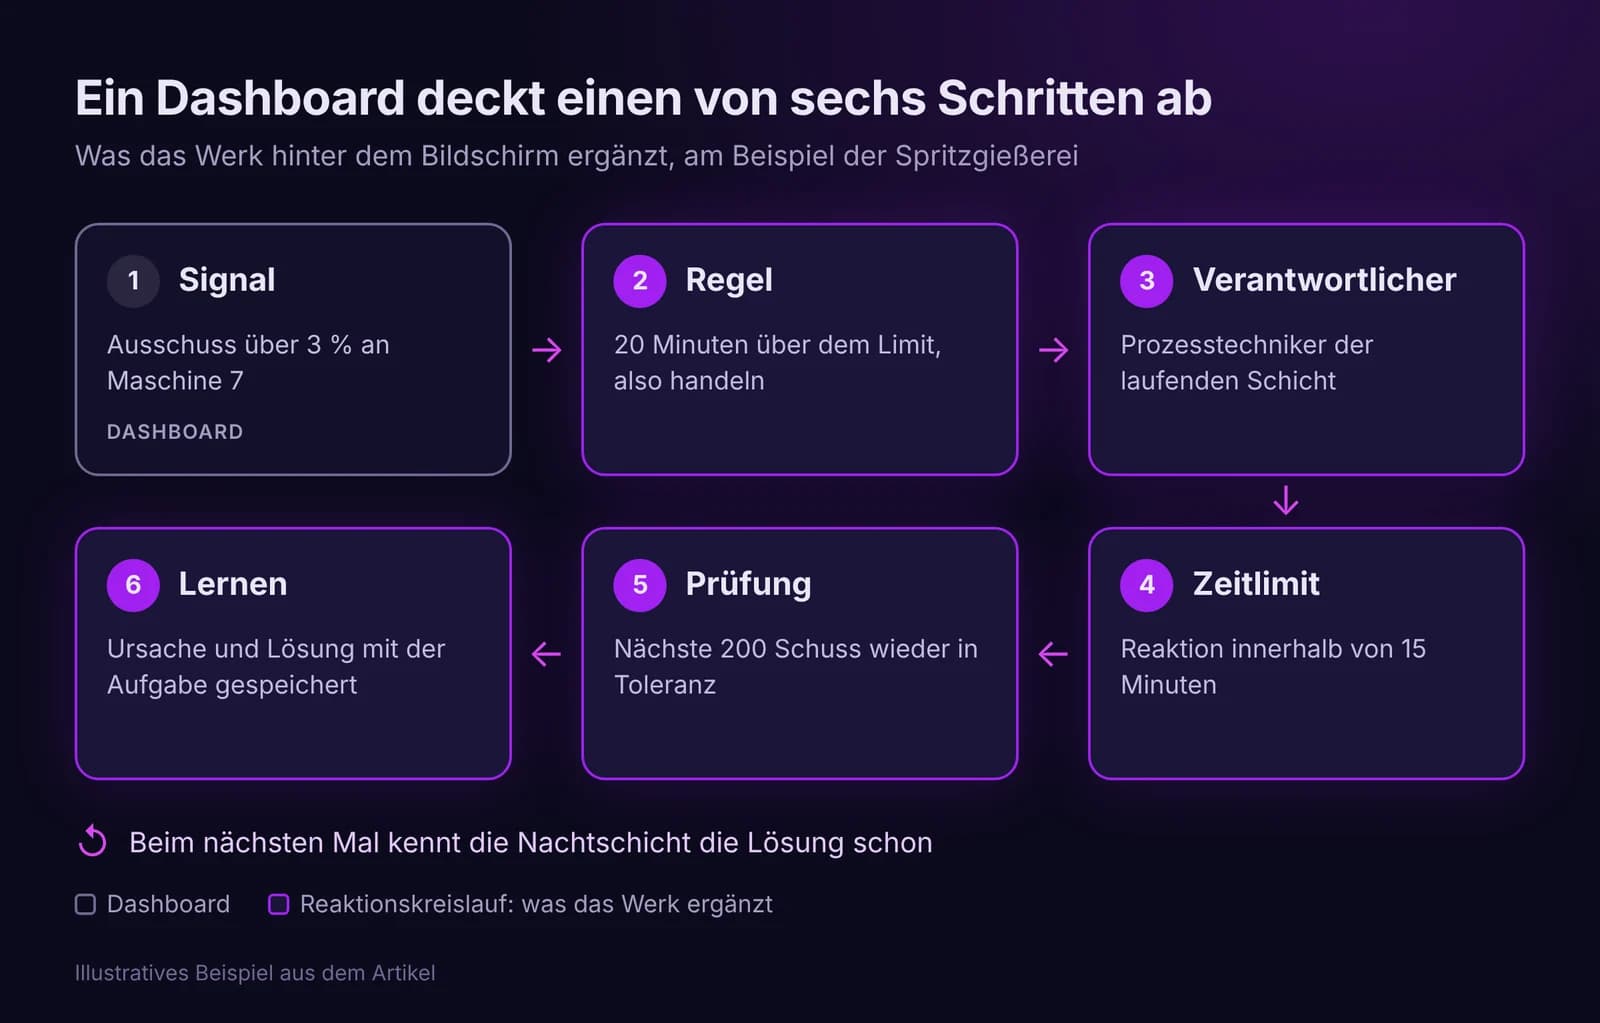
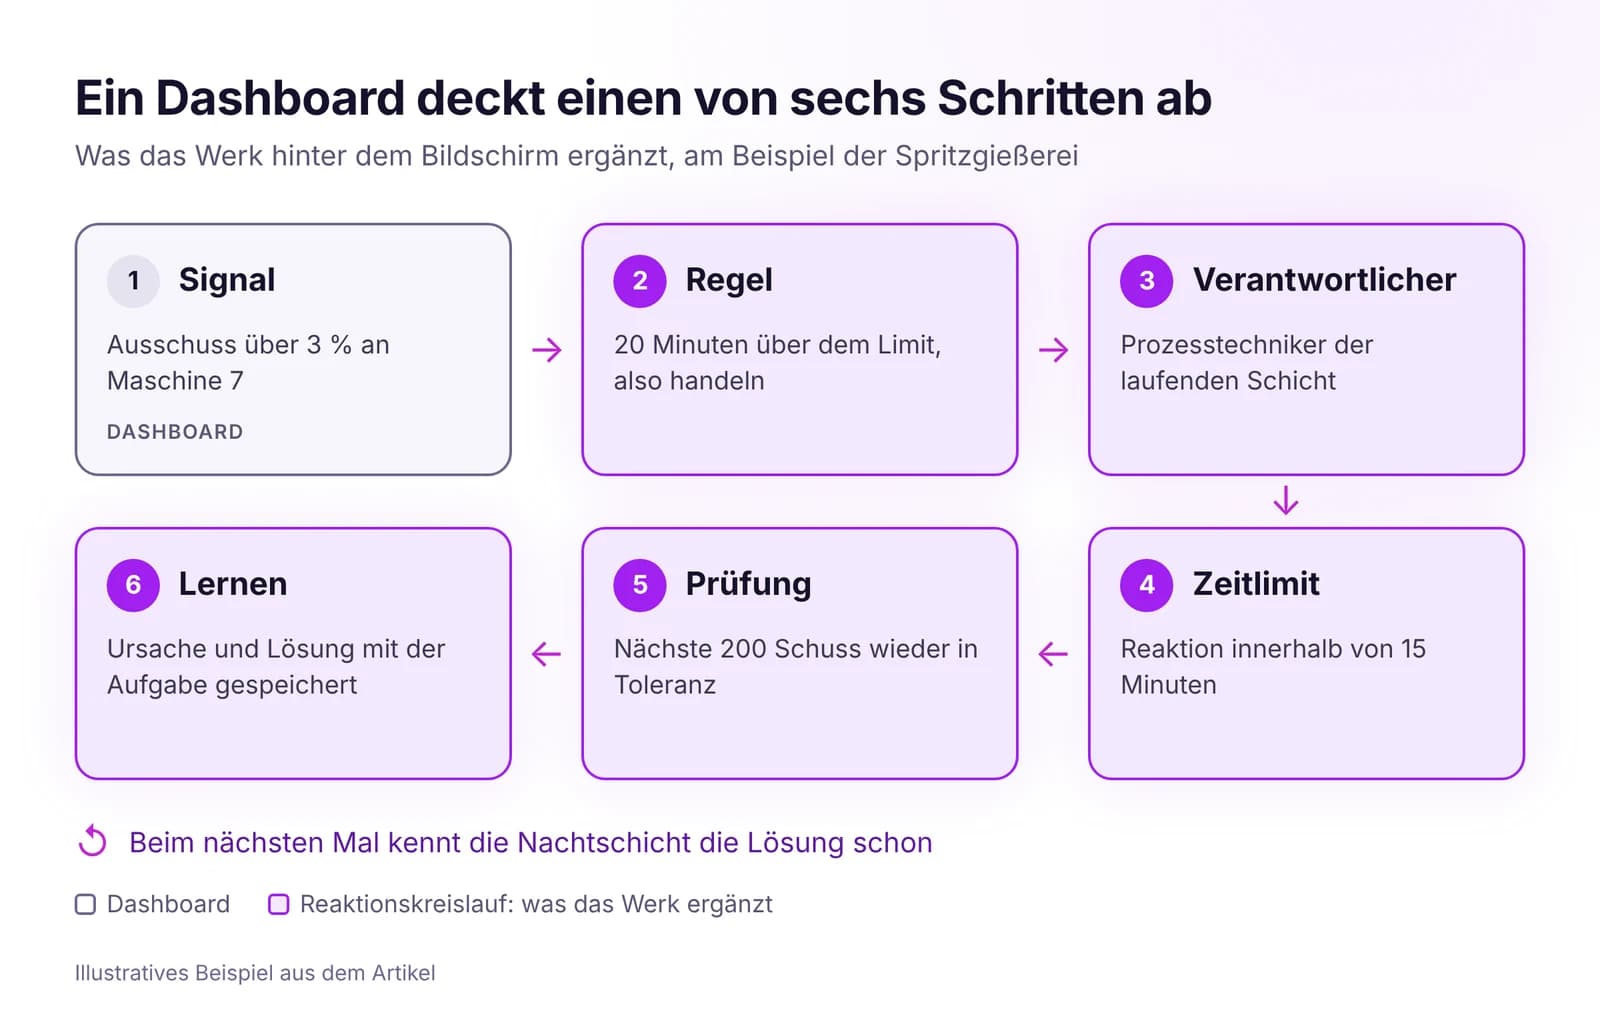
Ein Dashboard zeigt ein Problem, gibt ihm aber keinen Verantwortlichen, keine Frist und keine Kontrolle. Die fünf Lücken zwischen Bildschirm und Hallenboden.
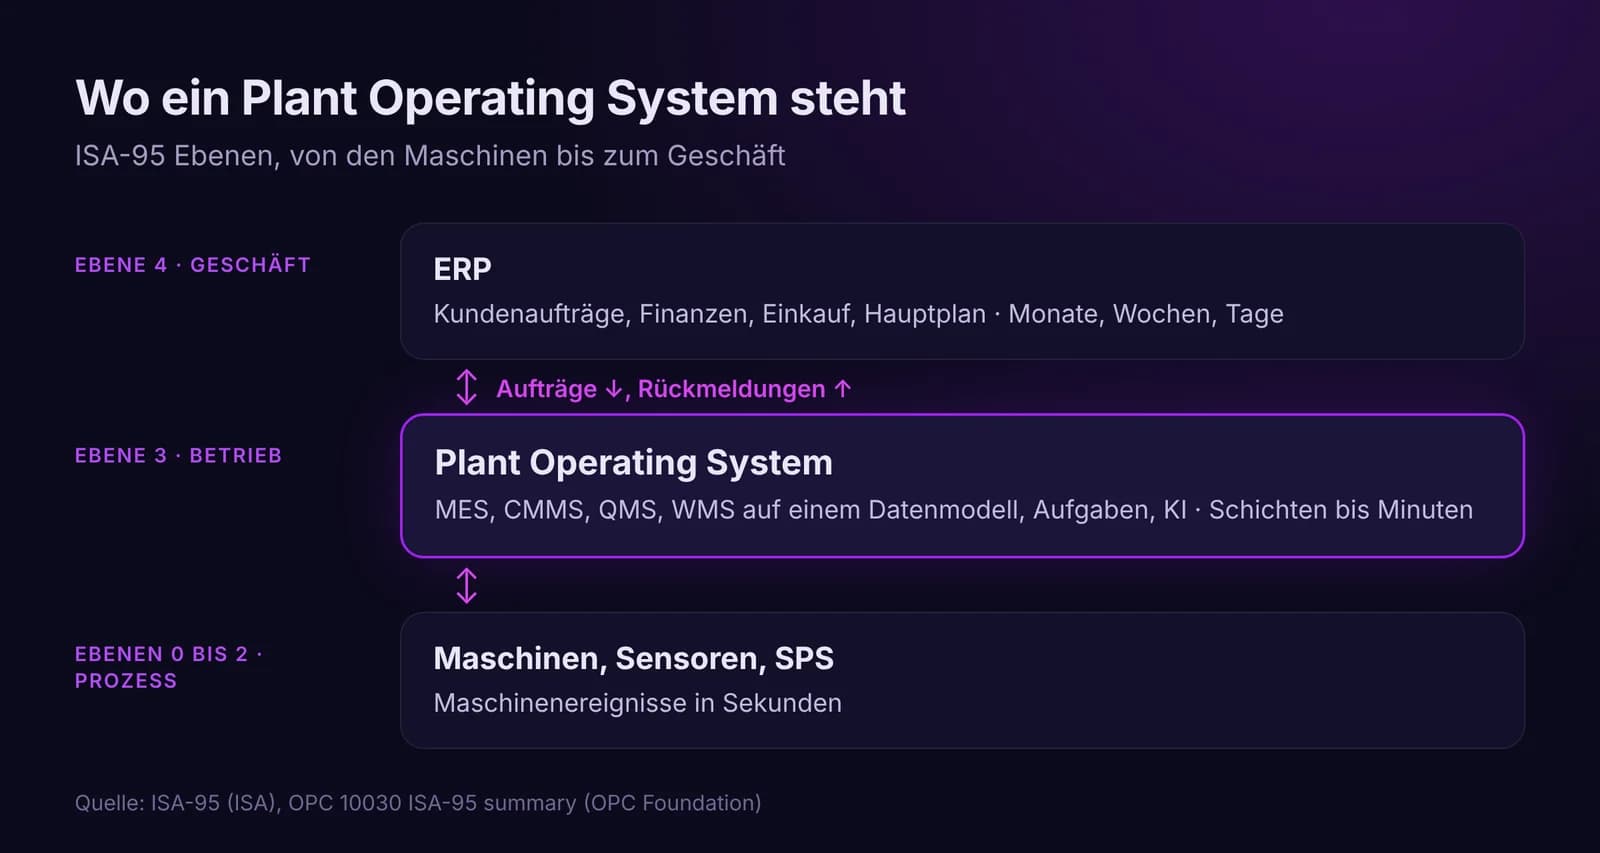
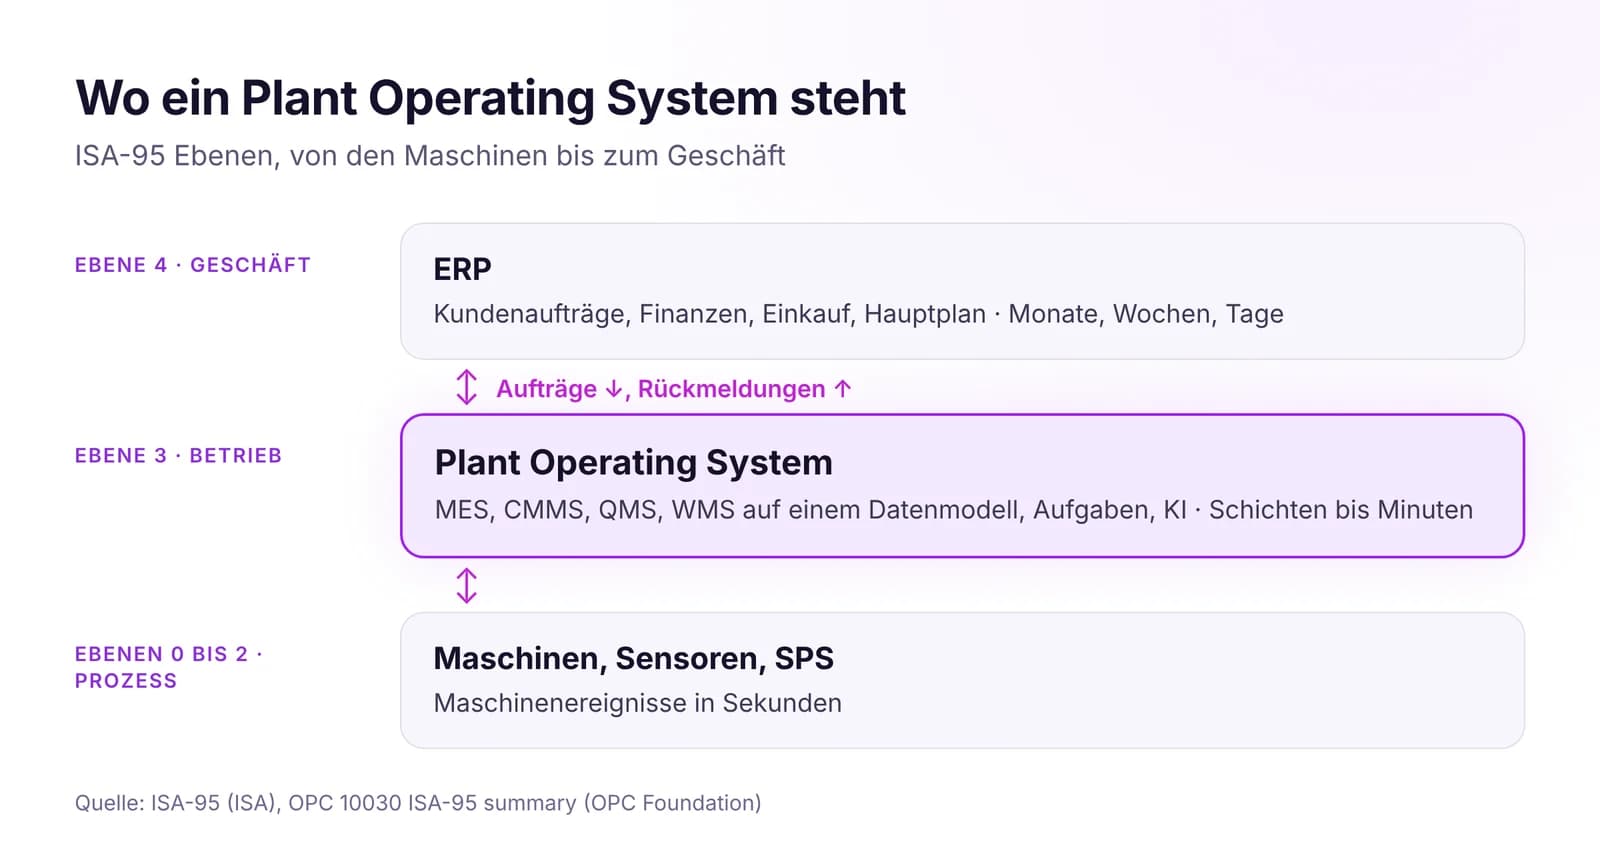
Ein Plant Operating System steuert Produktion, Instandhaltung, Qualität und Lager auf einem Datenmodell und macht aus Signalen Aufgaben mit Verantwortlichen.
Starten Sie einen 14‑Tage‑Test mit den Daten Ihres Werks oder öffnen Sie die interaktive Demo mit Beispieldaten.