Wie Sie Qualitätsprobleme mit Produktion und Instandhaltung verknüpfen
Team DBR77 IRIS7 Min. Lesezeit
Um Qualitätsprobleme mit Produktion und Instandhaltung zu verknüpfen, erfassen Sie jeden Fehler gegen denselben Auftrag, dieselbe Maschine, Schicht, Materialcharge und Anlagen-ID, die Produktion und Instandhaltung bereits nutzen. Ergänzen Sie die letzte Einstelländerung und den letzten Arbeitsauftrag an dieser Maschine. Eine Fehlersuche beginnt dann mit Fakten auf einer Zeitachse statt mit den Erinnerungen dreier Personen, und die meisten Ursachen zeigen sich dort, wo diese Datensätze zusammentreffen.
Qualitätsteams erfahren oft als Letzte von einem Maschinenproblem und werden als Erste nach dem Fehler gefragt, den es verursacht hat. Im Folgenden: warum die Ursache verborgen bleibt, welche Verknüpfungen ein Fehlerdatensatz braucht, wie Sie von der Eindämmung zu einer bestätigten Ursache kommen, wann die Qualität andere Abteilungen hinzuziehen sollte und woran Sie erkennen, dass eine Lösung gehalten hat.
Warum die Ursache unbekannt bleibt
In vielen Werken lebt ein Fehler an drei Orten. Das Prüfergebnis steht in einem Qualitätsformular oder einer Tabelle. Auftrag, Schicht und Bediener stehen im MES oder auf Papier. Die Reparatur an der Maschine vom vergangenen Dienstag steht im CMMS oder im Notizbuch eines Technikers. Jeder Datensatz ist korrekt. Keiner verweist auf die anderen.
So wird die Untersuchung zur Telefonrunde. Der Qualitätsingenieur fragt den Schichtleiter, der fragt den Einrichter, der sich an einen Werkzeugwechsel „ungefähr zu der Zeit“ erinnert. Tage vergehen. Die Linie läuft weiter, und verdächtige Teile wandern weiter nach unten im Prozess.
Diese Verzögerung kostet Geld. ASQ teilt die Qualitätskosten in vier Gruppen und trennt interne Fehlerkosten für Fehler, die gefunden werden, bevor der Kunde das Produkt erhält, von externen Fehlerkosten, die danach entstehen. Jeder Tag, der mit der Ursachensuche vergeht, erhöht die Wahrscheinlichkeit, dass ein Fehler von der ersten Gruppe in die zweite wandert.
Die Verknüpfungen, die jeder Fehlerdatensatz braucht
Ein Fehlerdatensatz wird nützlich, wenn er dieselben Schlüssel trägt wie Produktion und Instandhaltung. Sechs Verknüpfungen decken die meisten Fälle ab:
| Verknüpfung | Woher sie kommt | Frage, die sie beantwortet |
|---|---|---|
| Fertigungsauftrag und Teilenummer | MES | Welche Aufträge und wie viele Teile könnten betroffen sein? |
| Maschine, Station und Werkzeug | MES, Maschinendaten | Ist es eine Maschine oder alle? |
| Zeit und Schicht | MES, Zeitstempel der Prüfung | Wann hat es begonnen, und welche Mannschaft war im Einsatz? |
| Materialcharge und Lieferant | Lager, Wareneingangsprüfung | Folgt es eher einer Charge als einer Maschine? |
| Letzte Einstelländerung | MES, Protokoll des Einrichters | Was hat sich kurz davor im Prozess geändert? |
| Letzter Arbeitsauftrag an der Anlage | CMMS | Wurde die Maschine repariert, justiert, oder war die Wartung überfällig? |
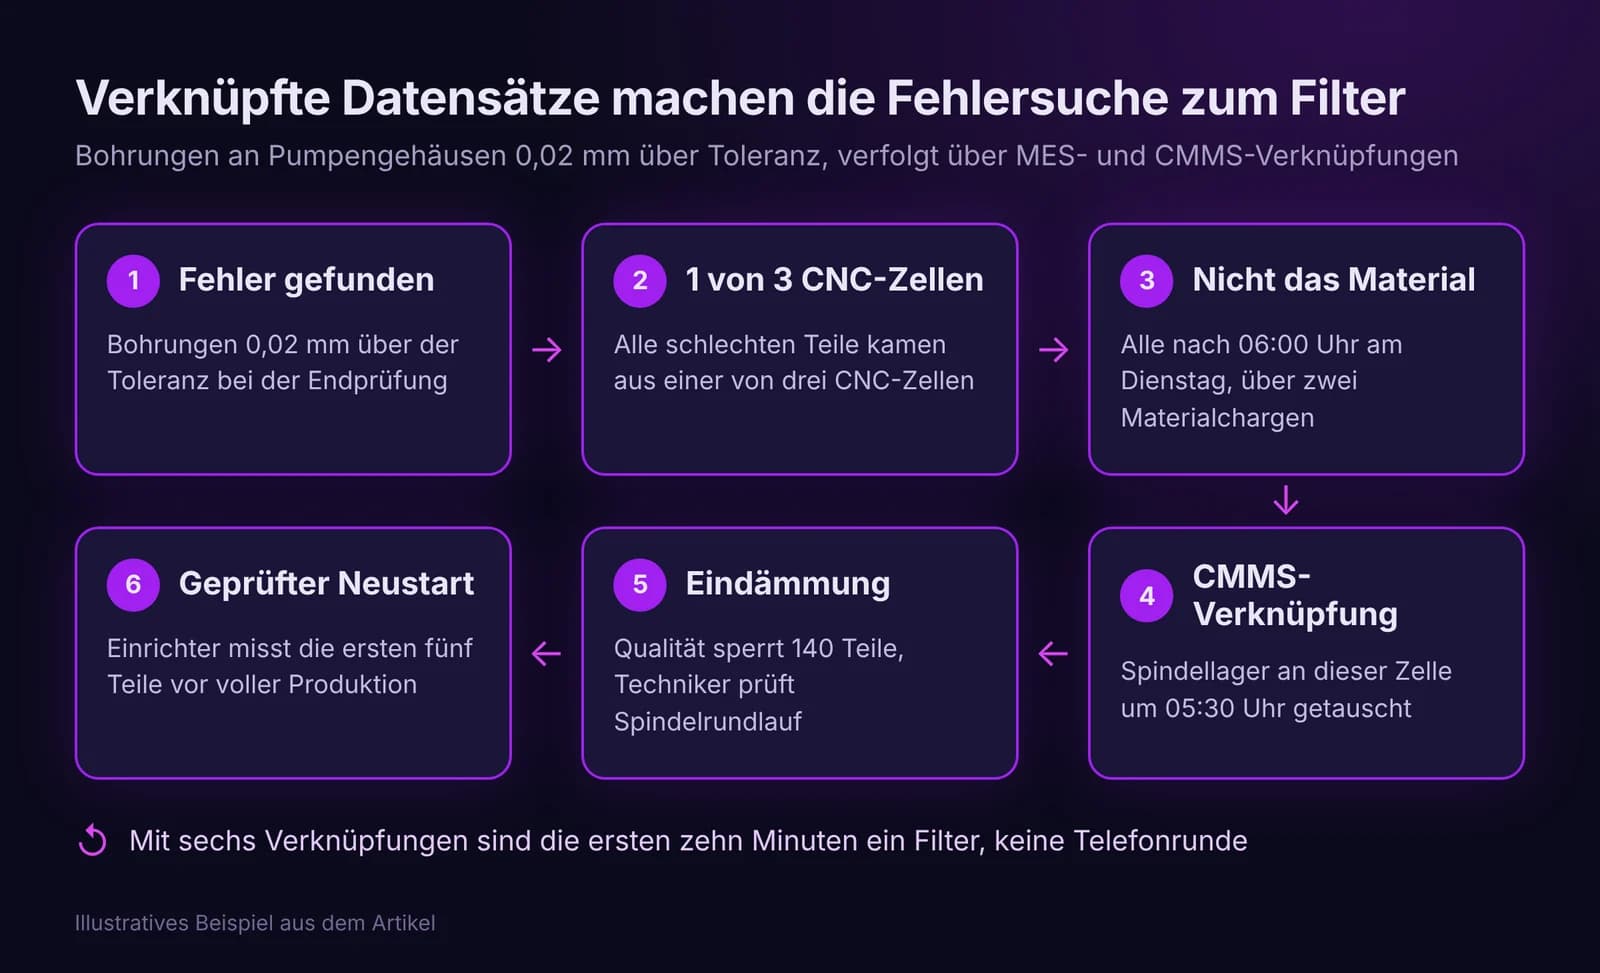
Mit diesen sechs Feldern sind die ersten zehn Minuten einer Untersuchung ein Filter, keine Telefonrunde. Die ISA-95-Zusammenfassung der OPC Foundation nennt Produktion, Qualität, Bestände und Instandhaltung als die Bereiche einer Organisation, in denen Koordination und Steuerung stattfinden müssen. Die obigen Verknüpfungen sind die Stellen, an denen diese vier Bereiche auf einen Fehler treffen.
Von der Eindämmung zur bestätigten Ursache
Eine strukturierte Methode hält das Team ehrlich. Der 8D-Ansatz von ASQ verlangt Sofortmaßnahmen, um das Problem einzugrenzen, bevor die Arbeit an der Grundursache beginnt, und fordert, dass Ursachen „bestätigt oder nachgewiesen, nicht durch vages Brainstorming bestimmt“ werden. Verknüpfte Datensätze beschleunigen beide Schritte.
- Eindämmung: Die Verknüpfungen zu Auftrag, Charge und Zeit zeigen, welche Teile gesperrt werden müssen und welche bereits versandt sind.
- Ursache: Die Verknüpfungen zu Maschine, Einstellung und Arbeitsauftrag zeigen, was sich geändert hat. Testen Sie diese Änderung, statt sie nur zu benennen.
- Korrektur: Die Lösung ist oft eine Maßnahme der Instandhaltung oder des Prozesses, keine der Qualität. Sie braucht einen Verantwortlichen in dieser Abteilung.
Die 5-Why-Methode führt oft direkt in die Instandhaltung. Im Lexikon des Lean Enterprise Institute beginnt Taiichi Ohnos klassisches Beispiel mit einer Maschine, die stehen blieb, und endet fünf Fragen später bei einem fehlenden Sieb, durch das Metallspäne in eine Schmierpumpe gelangten.
Illustratives Beispiel: Ein Zerspanungswerk findet bei der Endprüfung an Pumpengehäusen Bohrungen, die 0,02 mm über der Toleranz liegen. Die verknüpften Datensätze zeigen, dass alle schlechten Teile aus einer von drei CNC-Zellen kamen, alle nach 06:00 Uhr am Dienstag, über zwei Materialchargen hinweg. Am Material liegt es also nicht. Die CMMS-Verknüpfung zeigt, dass an dieser Zelle um 05:30 Uhr ein Spindellager getauscht wurde. Die Qualität sperrt 140 Teile aus der Zelle, ein Techniker prüft den Rundlauf der Spindel, und der Einrichter misst die ersten fünf Teile nach der Korrektur, bevor die Zelle wieder voll produziert.
Wann die Qualität Instandhaltung und Produktion hinzuziehen sollte
Legen Sie schriftlich fest, wann aus einem Qualitätssignal eine Aufgabe für eine andere Abteilung wird. Typische Regeln:
- Prozess außer Kontrolle auf einer SPC-Karte: Der Bediener stoppt oder verlangsamt den Prozess, und der Einrichter erhält innerhalb von 15 Minuten eine Aufgabe.
- Derselbe Fehler an derselben Maschine zweimal in einer Woche: Eröffnen Sie einen Arbeitsauftrag der Instandhaltung, um Werkzeug, Vorrichtung oder Spindel zu inspizieren.
- Nach einer Reparatur an einer kritischen Anlage: eine Erstteilprüfung, bevor die Maschine wieder voll produziert.
- Messmittel überfällig oder außerhalb der Kalibrierung: Überprüfen Sie die Ergebnisse, die es seit der letzten einwandfreien Prüfung geliefert hat.
- Fehler folgt einer Materialcharge: Sperren Sie die Charge im Lager und eröffnen Sie eine Lieferantenreklamation.
Die Verknüpfung wirkt in beide Richtungen. NIST stellte fest, dass US-Betriebe im oberen Viertel bei der Abhängigkeit von reaktiver Instandhaltung mit 16,0-mal mehr Fehlern einhergingen als das untere Viertel. Wie Sie die Seite der Instandhaltung steuern, behandelt Wie Sie die Instandhaltung mit Daten steuern.
Wie Sie prüfen, ob die Lösung gehalten hat
Eine Korrekturmaßnahme ist abgeschlossen, wenn das Ergebnis gemessen wurde, nicht wenn das Formular unterschrieben ist. Legen Sie die Prüfung vorab fest: zum Beispiel die nächsten 200 Teile dieser Maschine oder die nächsten drei Lieferungen dieses Lieferanten. Kehrt der Fehler zurück, wird die Maßnahme mit ihrer Historie wiedereröffnet. Das ist derselbe Kreislauf aus Verantwortlichem und Prüfung, der in Vom Signal über die Aufgabe zum Abschluss: der Ausführungskreislauf beschrieben ist.
Wie das in DBR77 IRIS funktioniert
In DBR77 IRIS teilt IRIS QMS ein Datenmodell mit IRIS MES, IRIS CMMS und IRIS WMS. Eine Abweichung wird mit ihrem Schweregrad erfasst und mit Fertigungsauftrag, Maschine, Bediener und Materialcharge verknüpft. Die Entscheidung über das Teil (Nacharbeit, Ausschuss, Sonderfreigabe) wird bis zum Abschluss verfolgt, und 8D- und 5-Why-Abläufe führen das Team von der Eindämmung bis zur Korrekturmaßnahme.
Prüfungen werden an Meilensteinen der Produktion und im Wareneingang ausgelöst, wo Chargen gesperrt oder freigegeben werden können. SPC-Karten alarmieren Bediener, wenn ein Prozess außer Kontrolle gerät. Kalibrierung und instandhaltungsbezogene Qualitätsereignisse sind mit Anlagendatensätzen verknüpft, und Qualitätsabweichungen erzeugen Beobachtungen in IRIS Gemba für die Schicht. Wird eine Charge zurückgewiesen, kann IRIS MRP eine Neubeschaffung auslösen.
Wird eine Abweichung eröffnet, ordnet die KI in IRIS die wahrscheinlichen Grundursachen nach Wahrscheinlichkeit, und LLMind erklärt seine Begründung in klarer Sprache. Der Qualitätsingenieur entscheidet, welche Ursache getestet und welche Maßnahme ergriffen wird. Freigaberegeln werden je Modul, Rolle und Risikostufe festgelegt, und jede Empfehlung und Entscheidung wird protokolliert.
Häufige Fragen
Brauchen wir SPC für jedes Merkmal?
Nein. Beginnen Sie mit den wenigen Merkmalen, die den meisten Ausschuss oder die meisten Reklamationen verursachen. Nutzen Sie für den Rest Prüfpläne und Stichprobenregeln.
Wer ist für eine Korrekturmaßnahme verantwortlich, die die Instandhaltung braucht?
Die Qualität ist für die Abweichung verantwortlich. Die Instandhaltungsaufgabe darin hat ihren eigenen Verantwortlichen und ihre eigene Frist, und die Qualität prüft das Ergebnis.
Können wir anfangen, ohne unser MES oder CMMS zu ändern?
Ja, wenn der Fehlerdatensatz dieselben Auftrags- und Anlagen-IDs tragen kann. Gemeinsame Schlüssel zählen am Anfang mehr als ein gemeinsamer Anbieter.
Fazit
Ein Fehler ohne Verknüpfungen ist ein Rätsel. Ein Fehler, der mit Auftrag, Maschine, Schicht, Charge, letzter Einstelländerung und letztem Arbeitsauftrag verknüpft ist, ist meist eine kurze Untersuchung. Stimmen Sie die gemeinsamen Schlüssel mit Produktion und Instandhaltung ab, legen Sie schriftlich fest, wann die Qualität sie hinzuzieht, und schließen Sie jede Korrekturmaßnahme mit einer gemessenen Prüfung ab.
Quellen
- ASQ, What Is Cost of Quality (COQ)?
- ASQ, What Is 8D? Eight Disciplines Problem Solving Process
- Lean Enterprise Institute, 5 Whys
- OPC Foundation, OPC 10030 ISA-95 Common Object Model: ISA-95 Summary
- NIST, Manufacturing Machinery Maintenance