Pourquoi les usines tournent encore sur des tableurs, et lesquels remplacer en premier
Pourquoi les tableurs survivent en usine, un inventaire d'une semaine pour repérer ceux qui comptent, lesquels remplacer d'abord, et comment les retirer.
Base de connaissances
Des articles sur la mesure de l'OEE, la conduite de la maintenance, le traitement des problèmes qualité et l'usage des données en atelier. Rédigés par l'équipe DBR77.
Pourquoi les tableurs survivent en usine, un inventaire d'une semaine pour repérer ceux qui comptent, lesquels remplacer d'abord, et comment les retirer.
Si vous découvrez IRIS, lisez d'abord ces trois articles.
25 articles
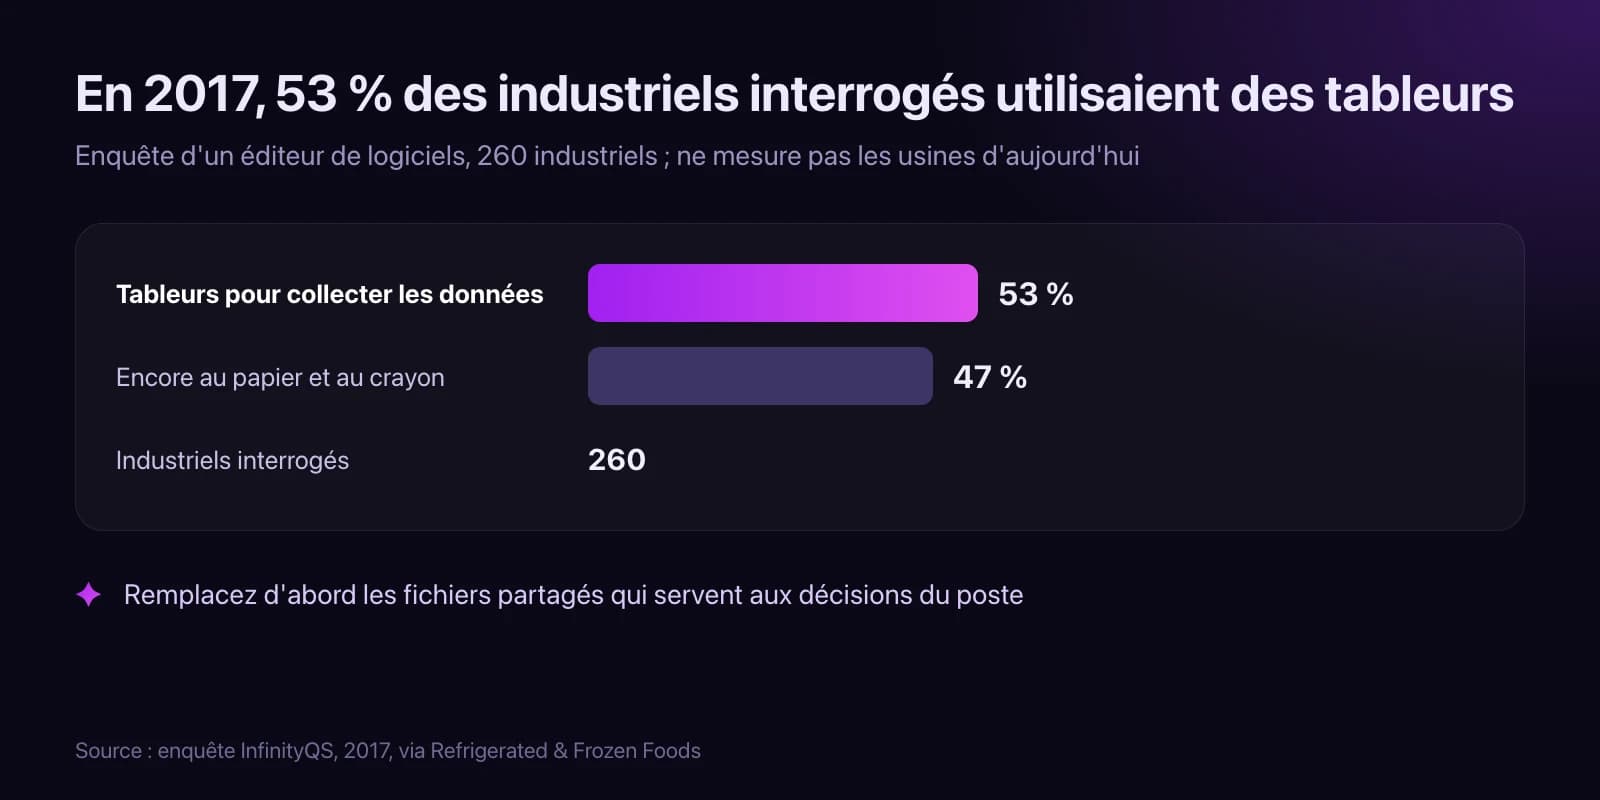
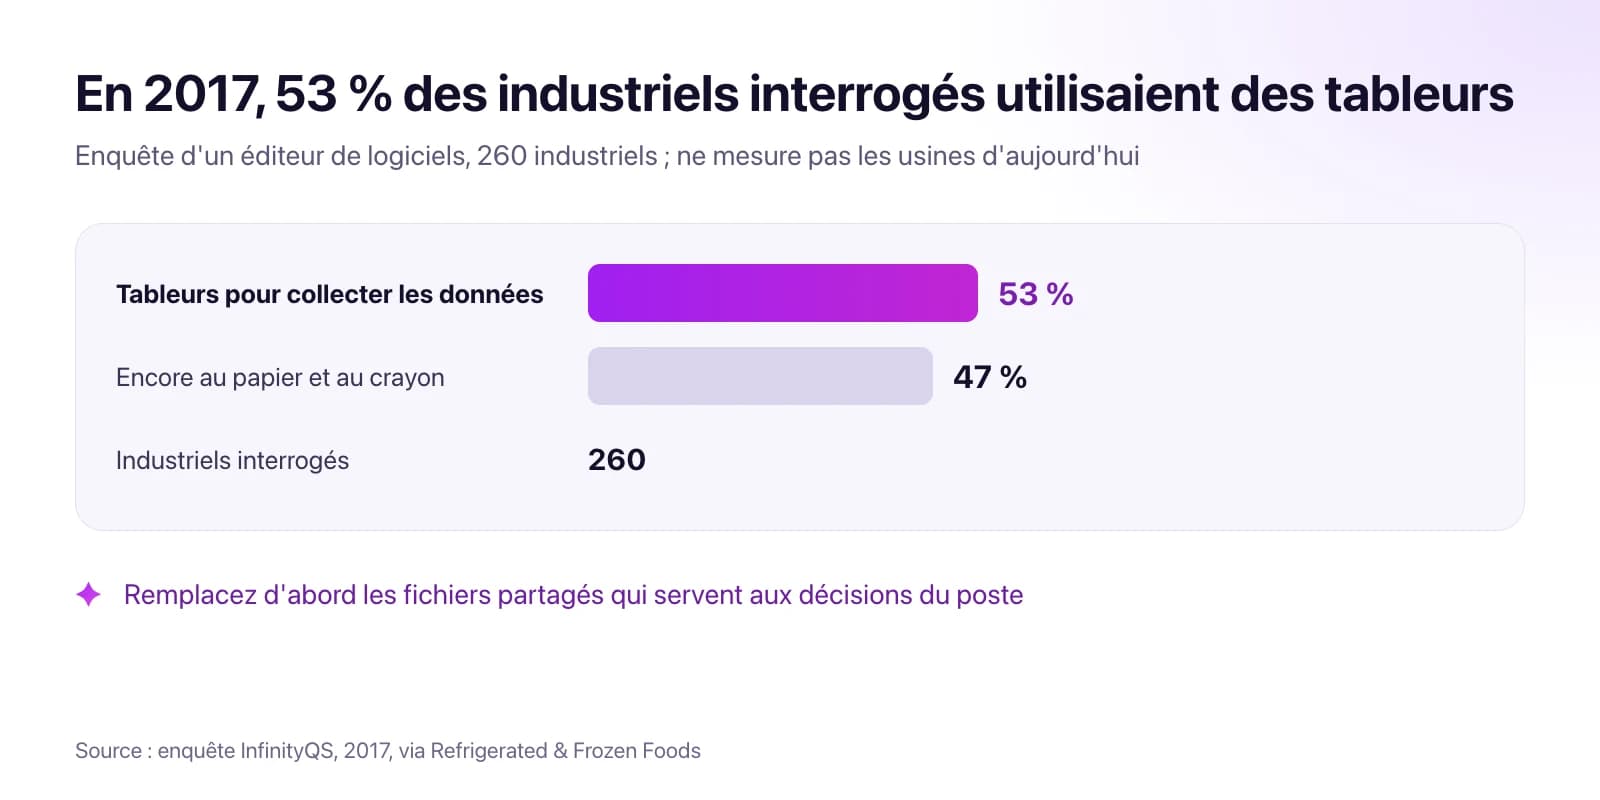
Pourquoi les tableurs survivent en usine, un inventaire d'une semaine pour repérer ceux qui comptent, lesquels remplacer d'abord, et comment les retirer.
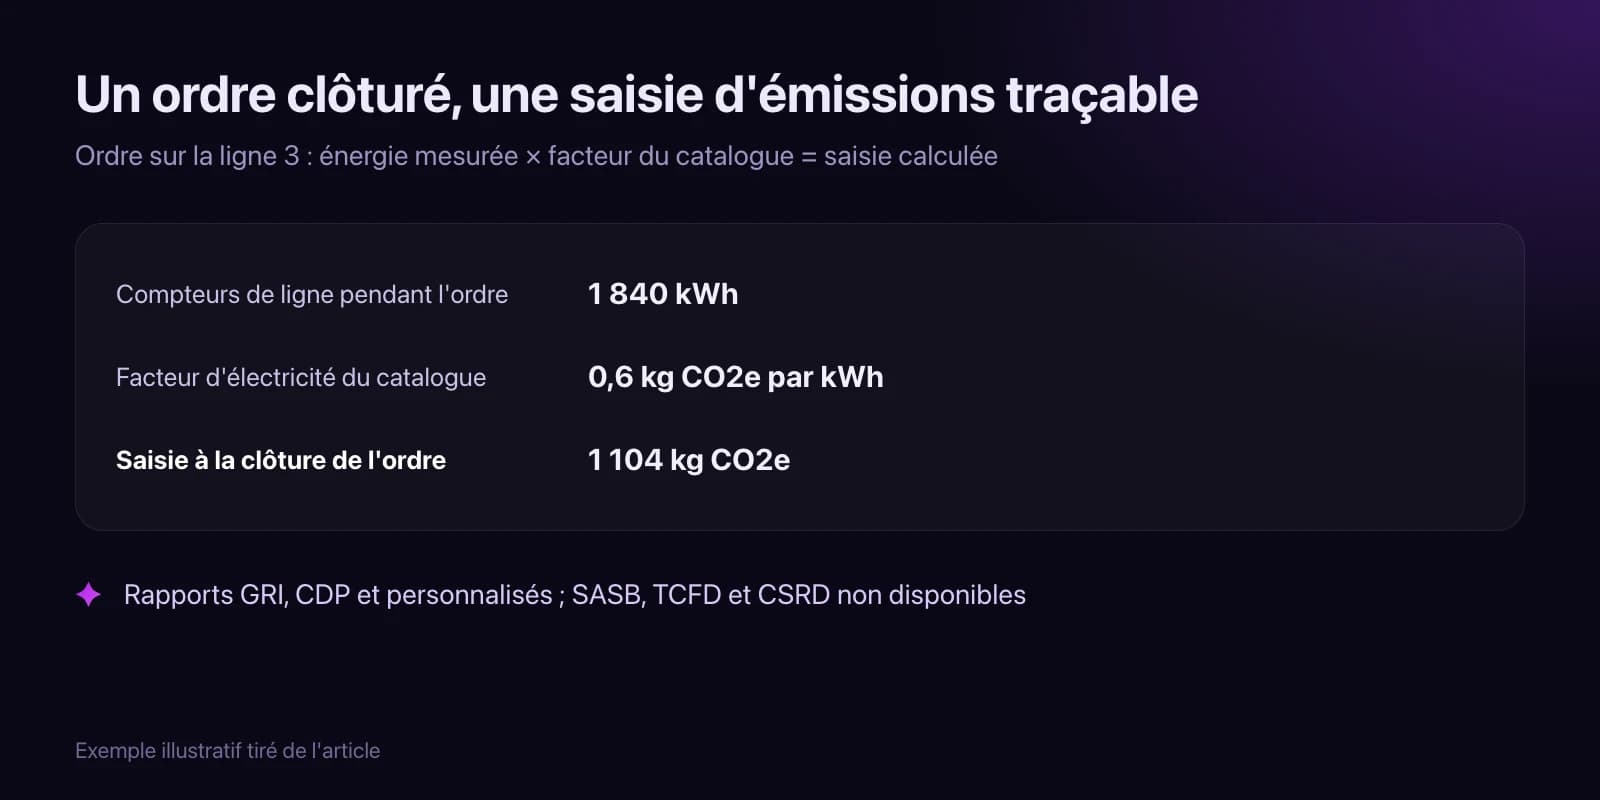
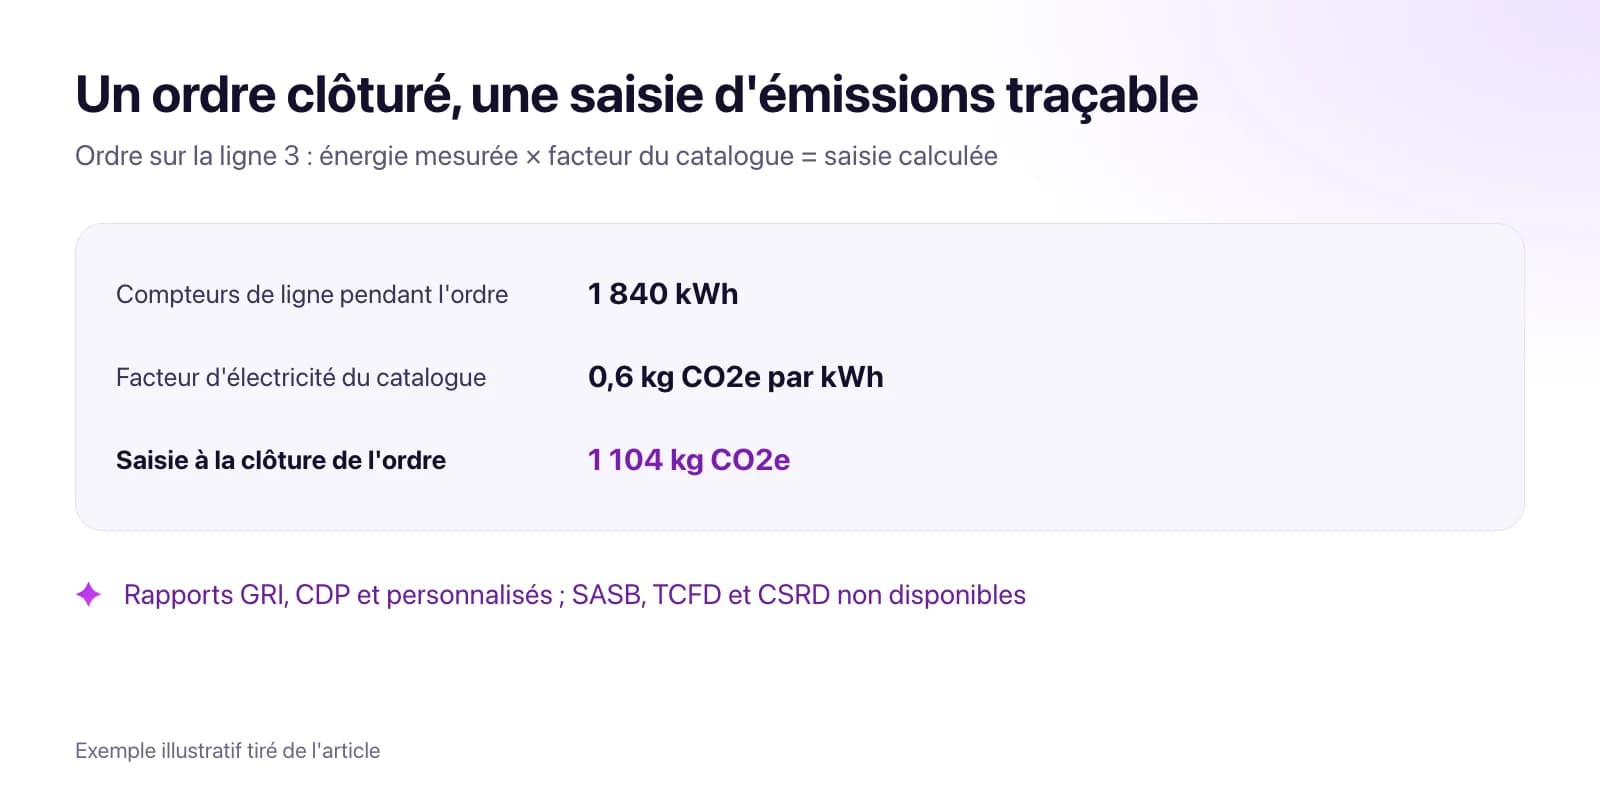
Ce que GRI 305 et CDP demandent à une usine, d'où vient chaque chiffre, quatre étapes pour garder les données prêtes. IRIS ESG ne couvre pas SASB, TCFD, CSRD.
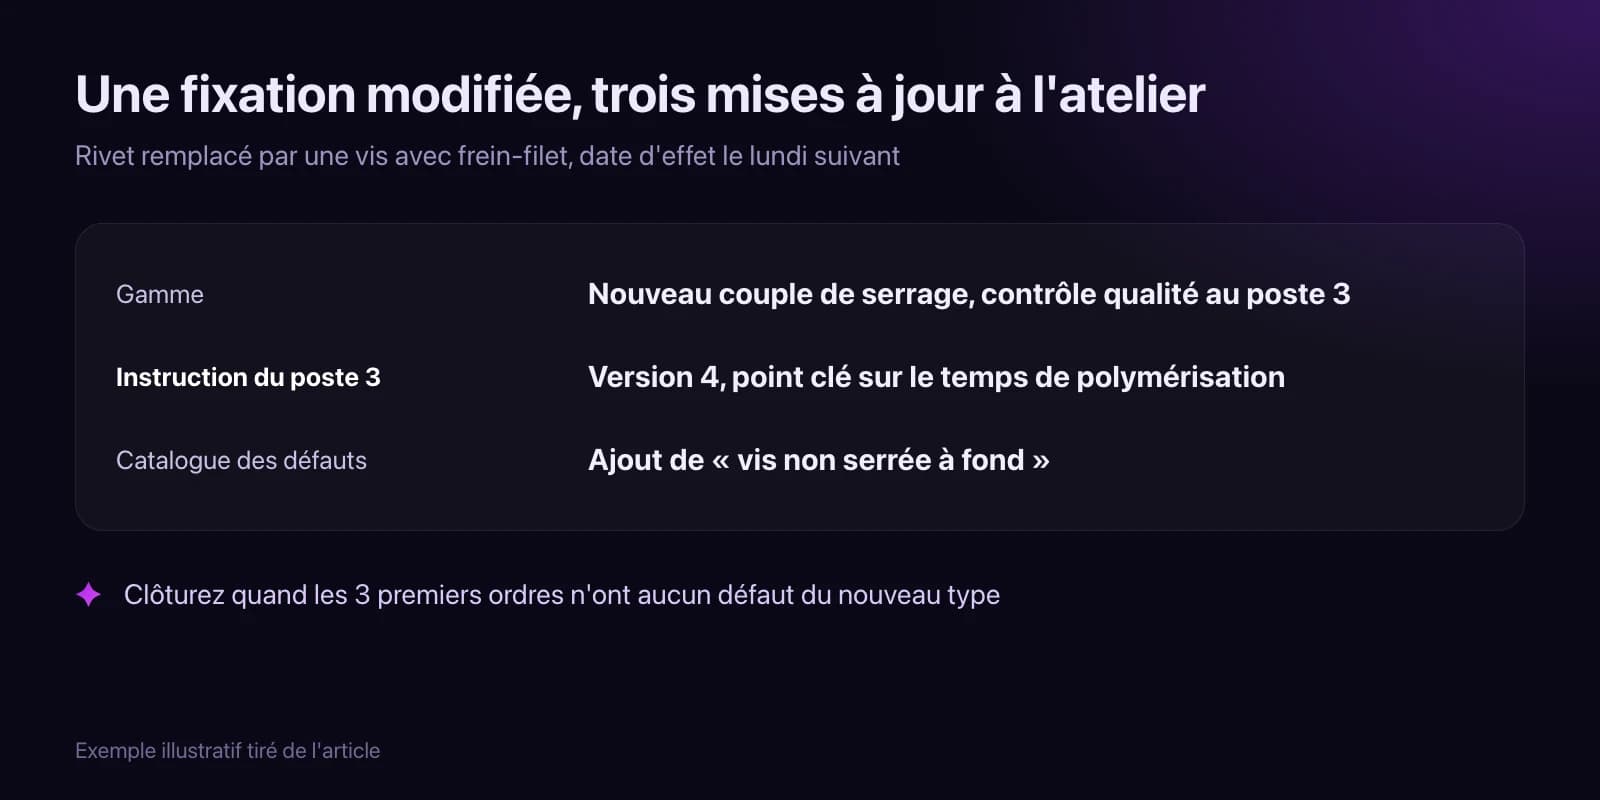
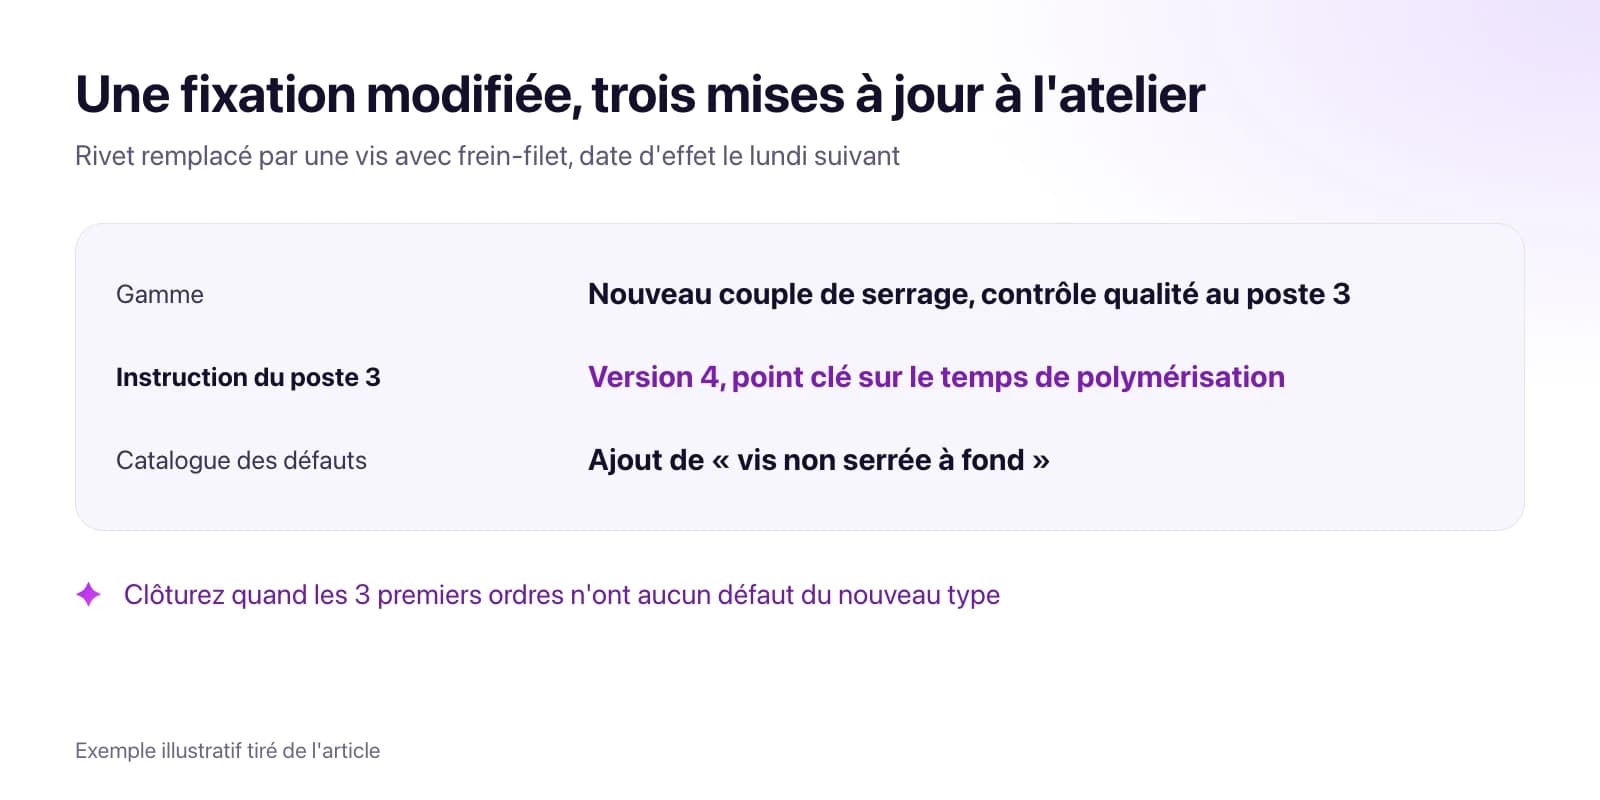
Un enregistrement avec approbateurs et date d'effet, la liste des gammes, instructions et postes à mettre à jour, et un contrôle de son arrivée sur la ligne.
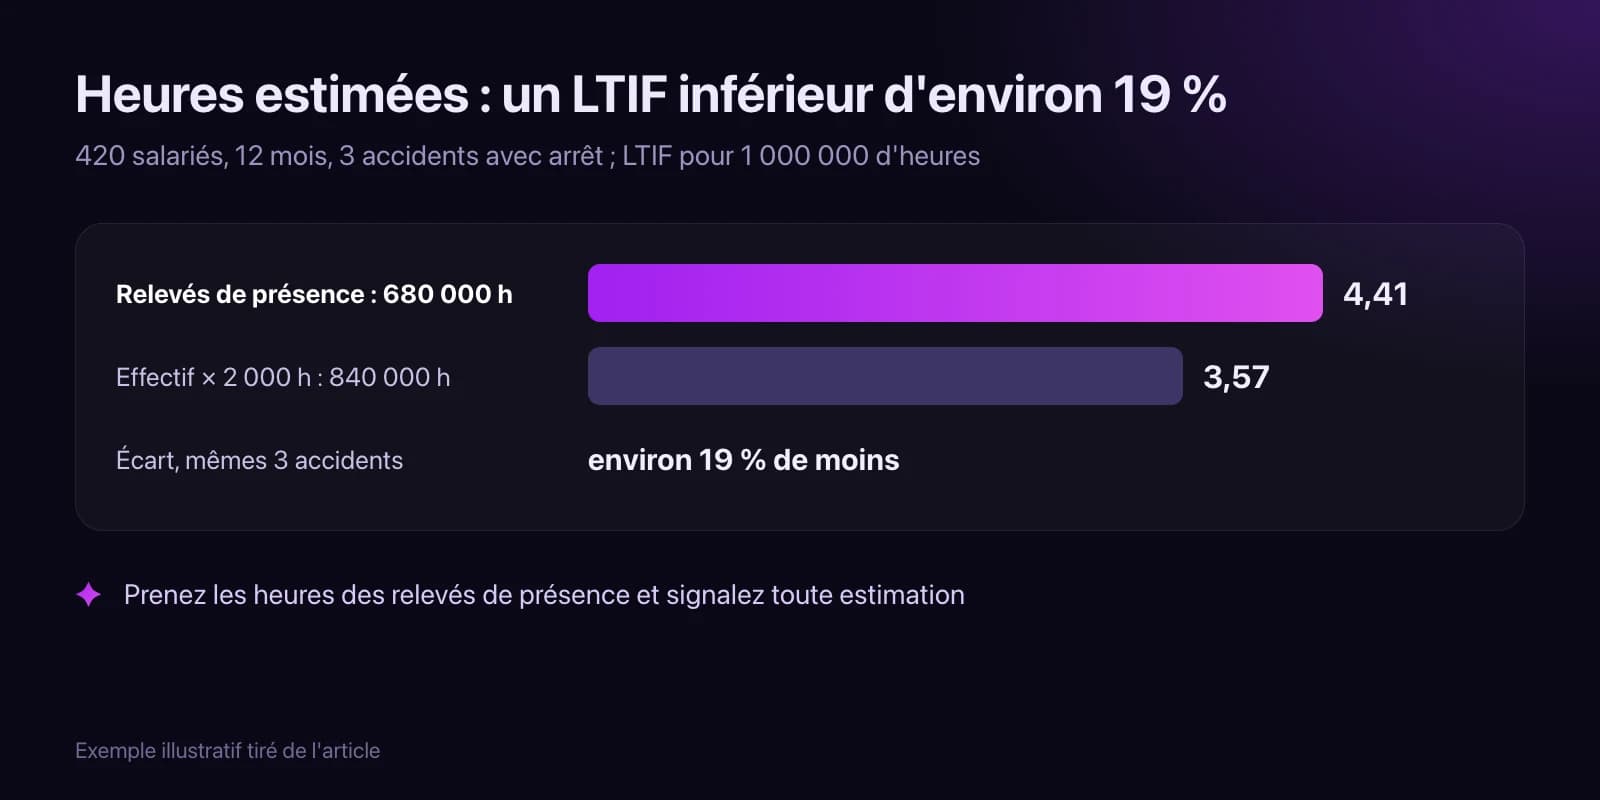
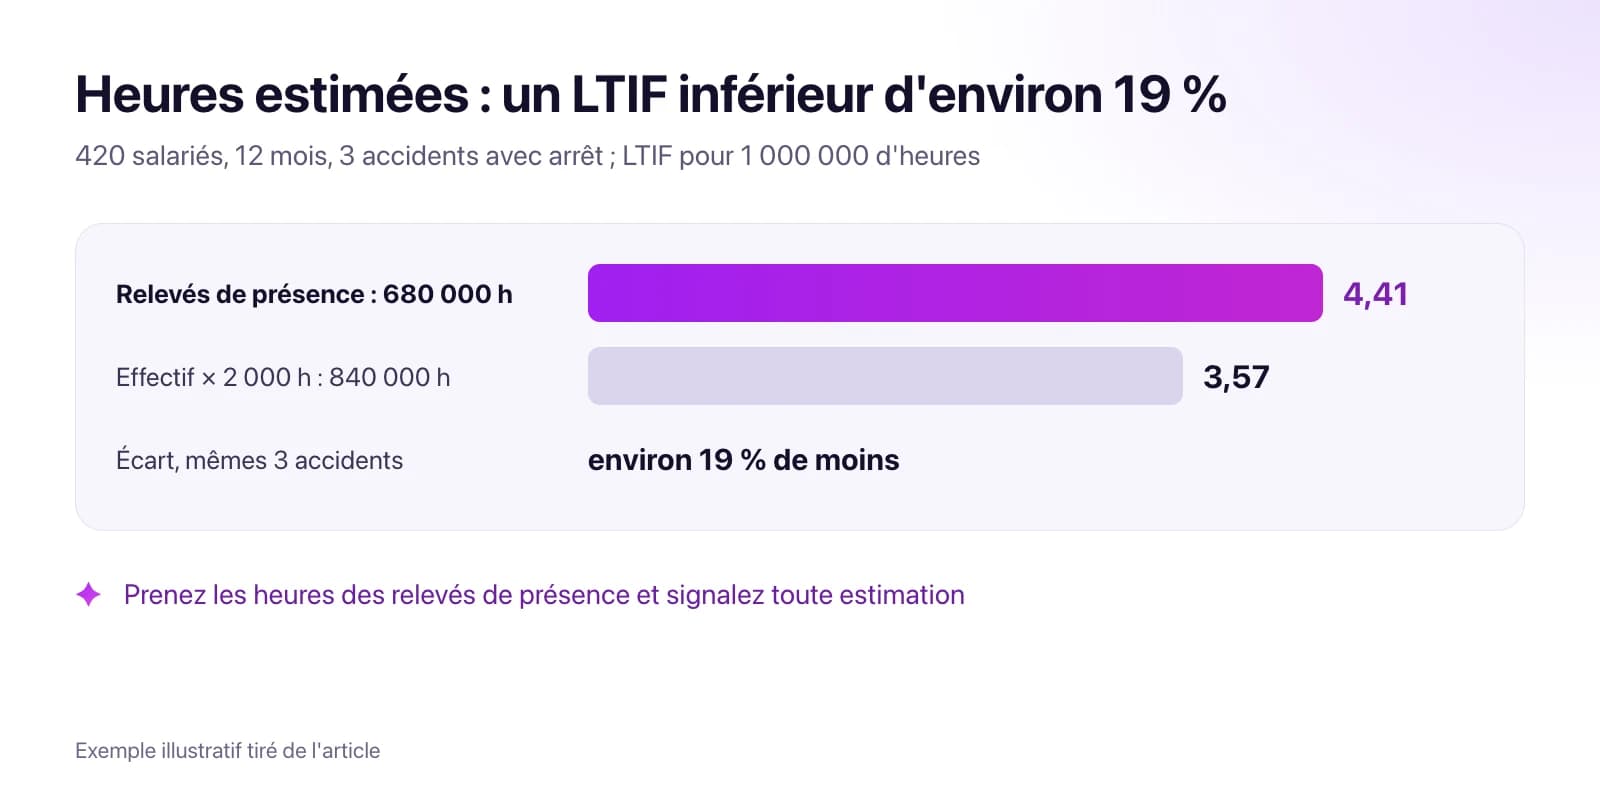
Formules LTIF et TRIR et leurs sources, heures issues des présences, classement de chaque événement et indicateurs avancés à publier à côté des taux.
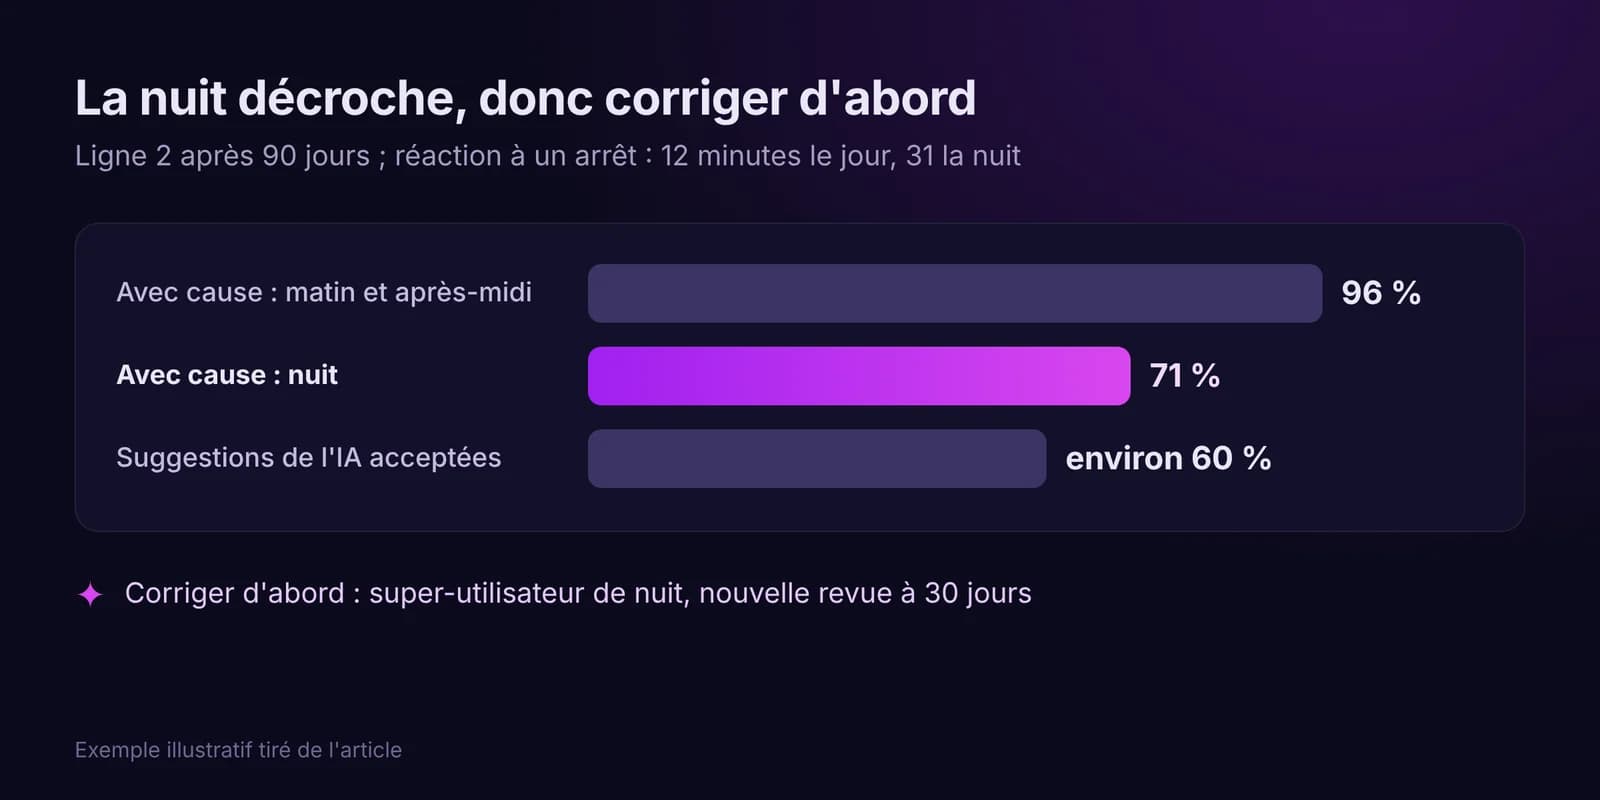
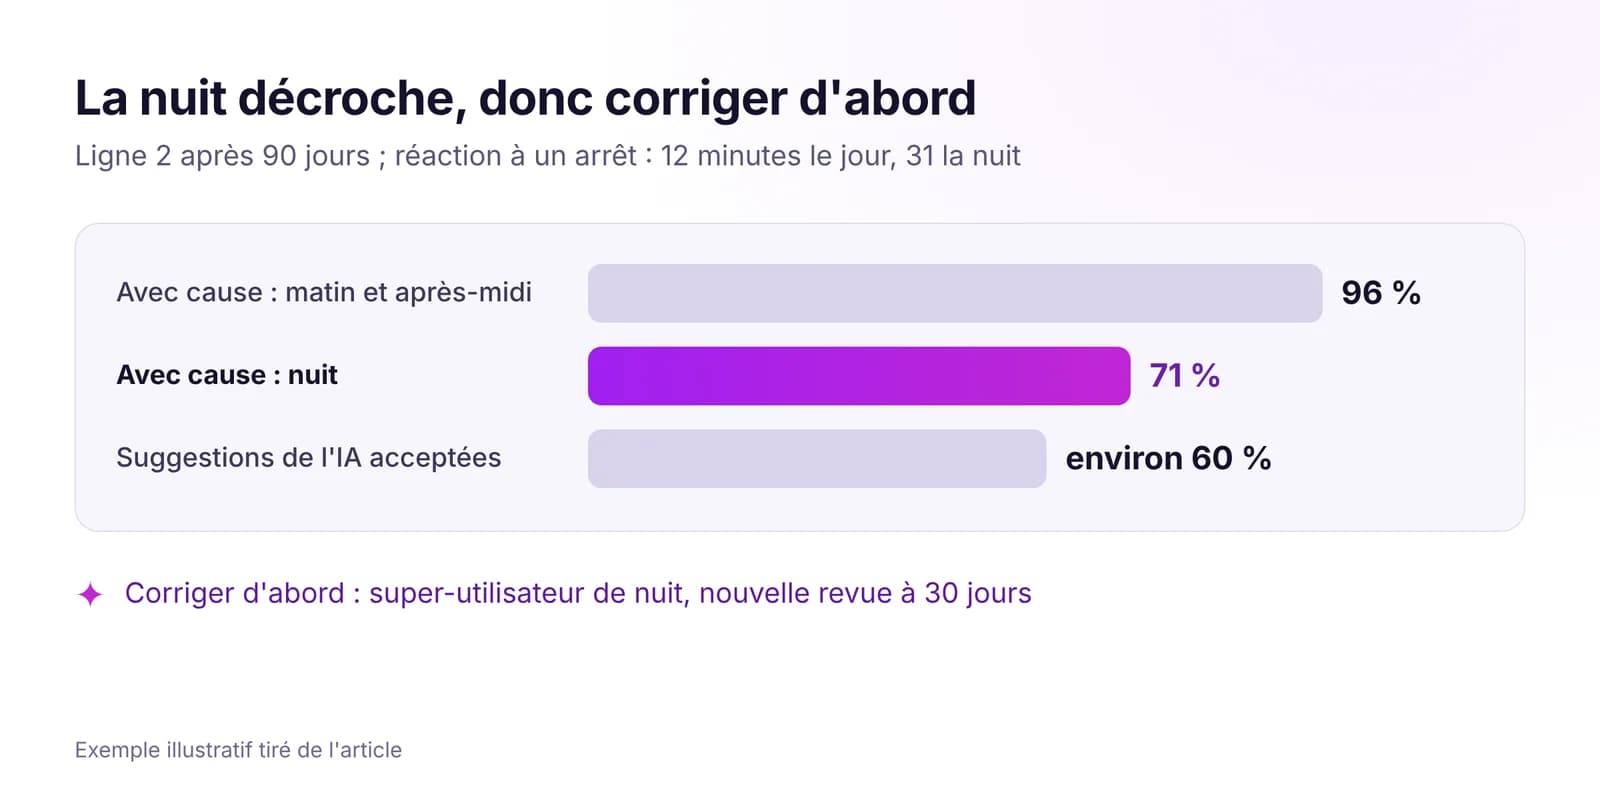
Une revue d'IRIS à 90 jours sur six axes, une décision claire entre étendre, corriger ou arrêter, et un modèle à reproduire sur d'autres lignes et sites.
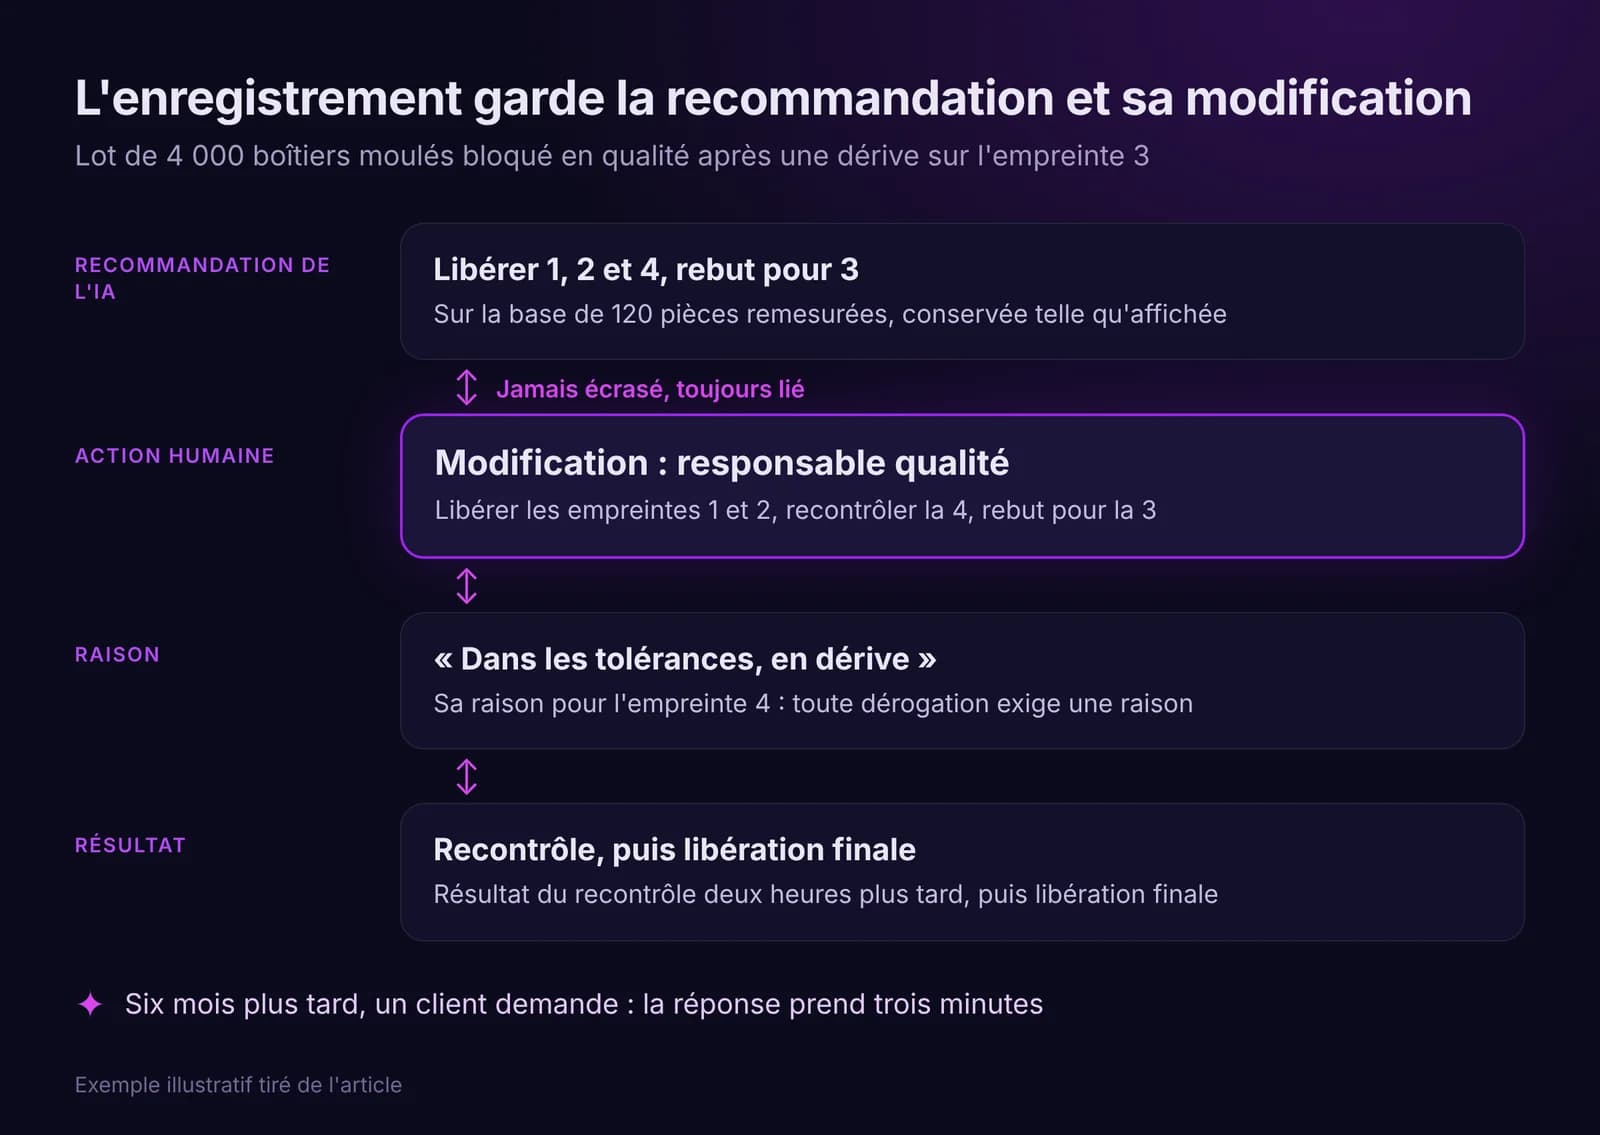
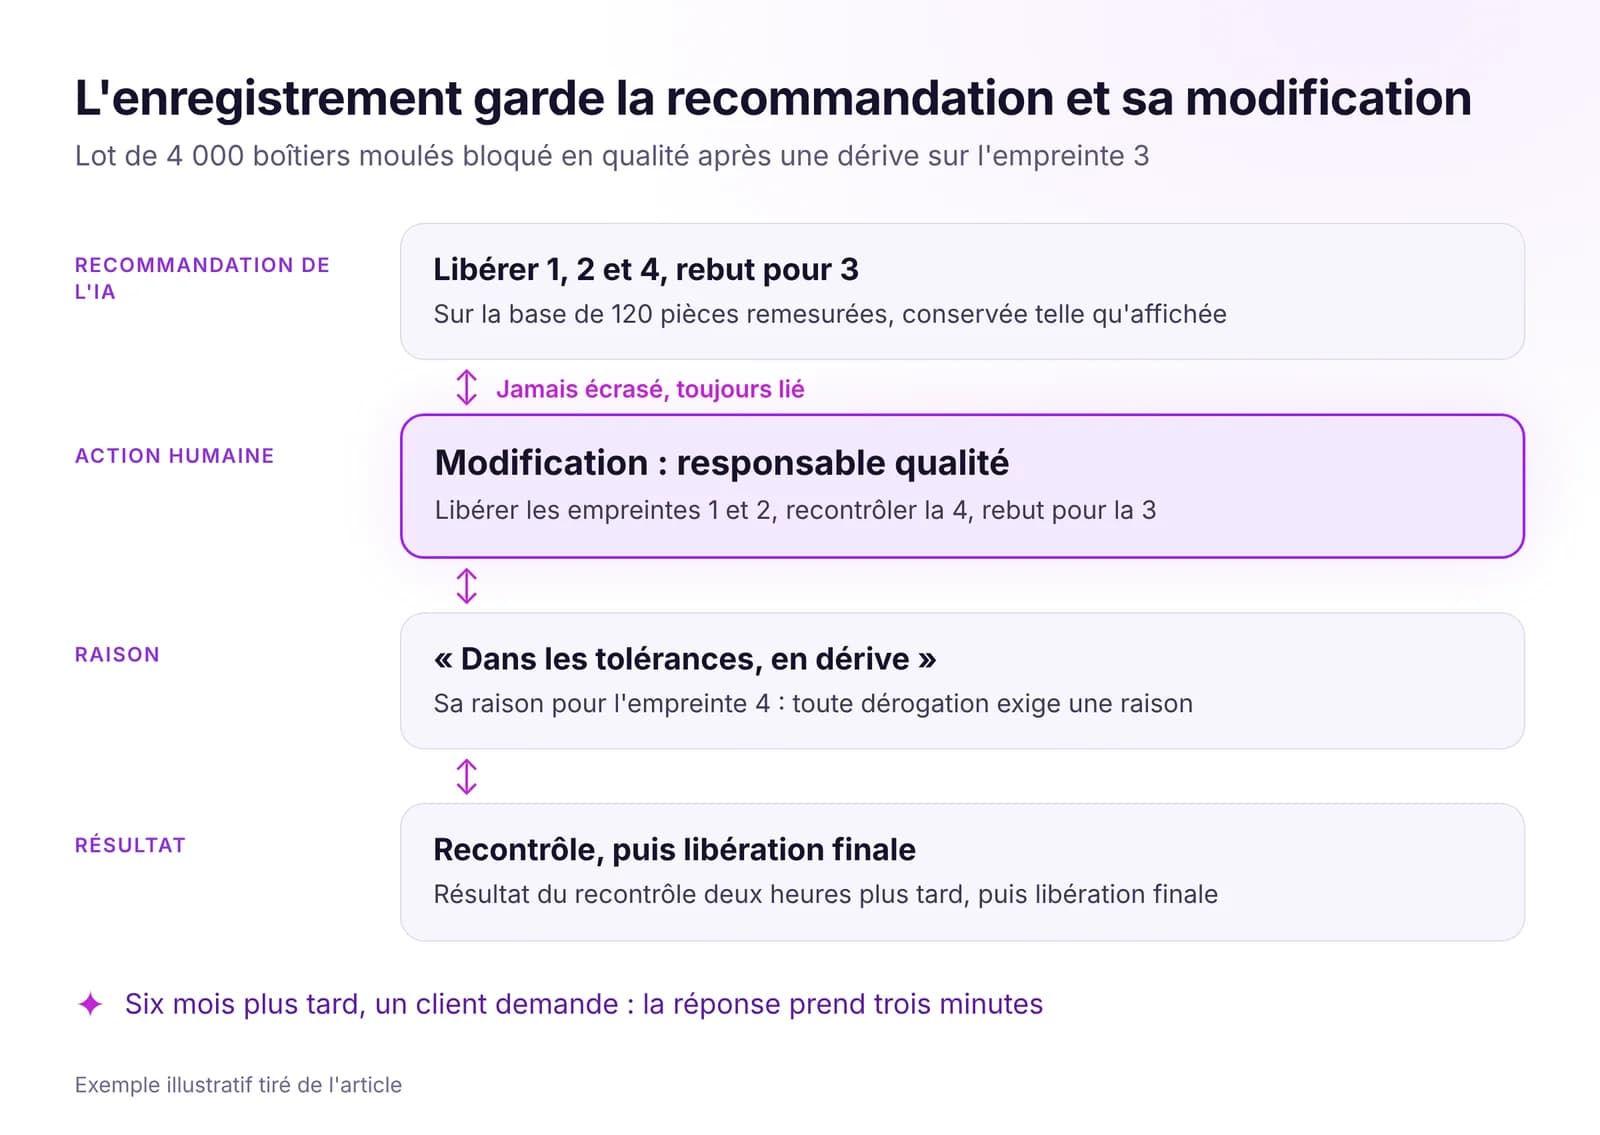
Qui a décidé, quand, sur quelles données et pourquoi. Les champs de chaque trace de décision, des règles pour les décisions assistées par IA et un test de 15 minutes.
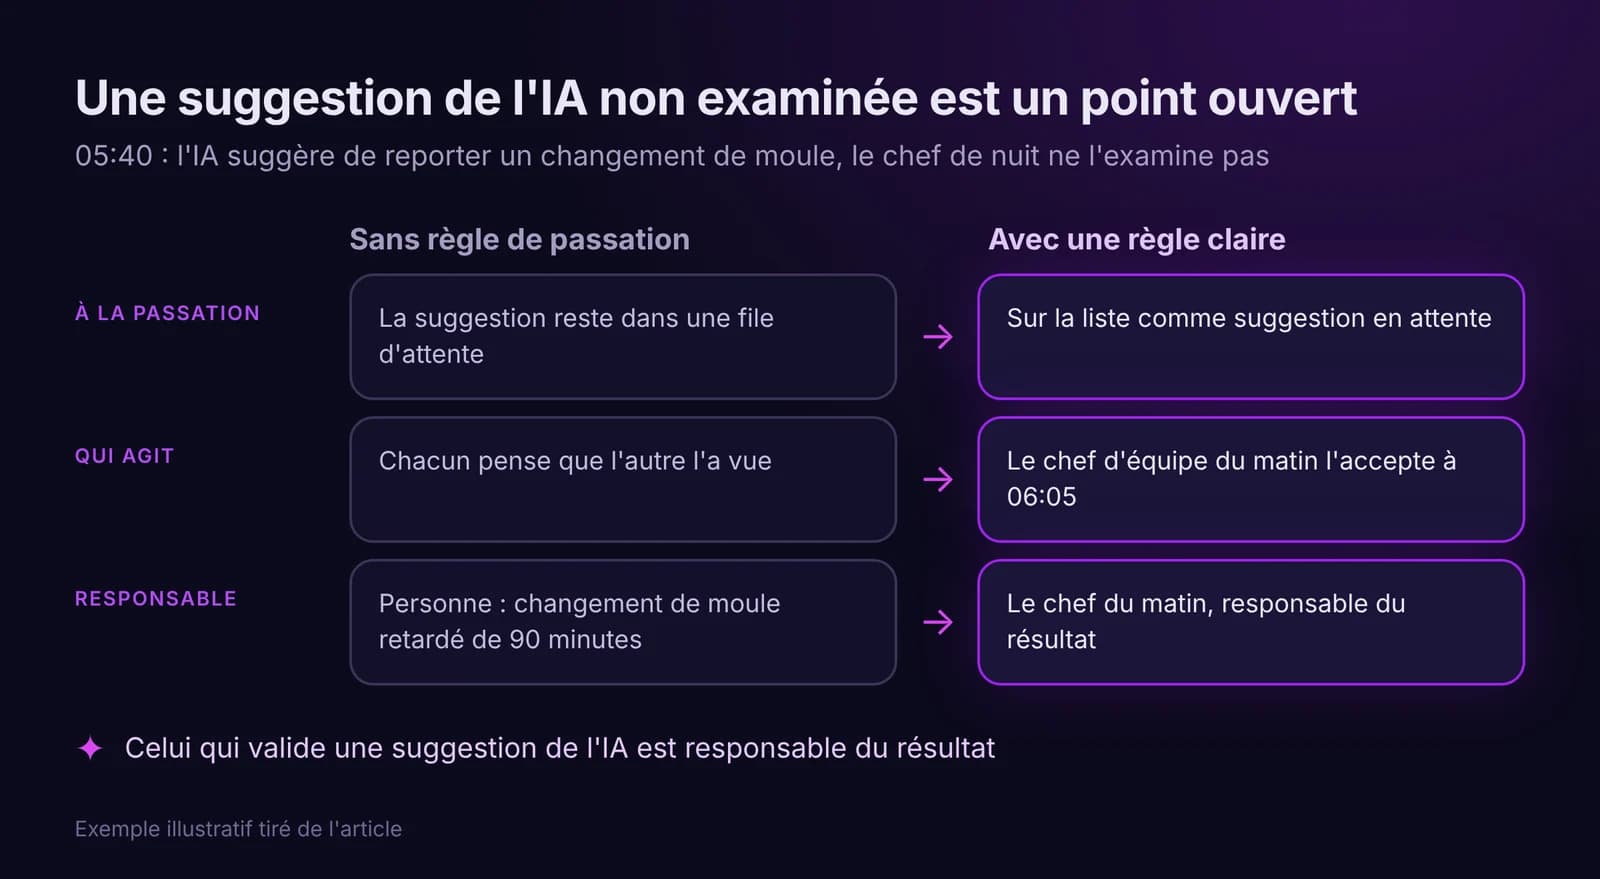
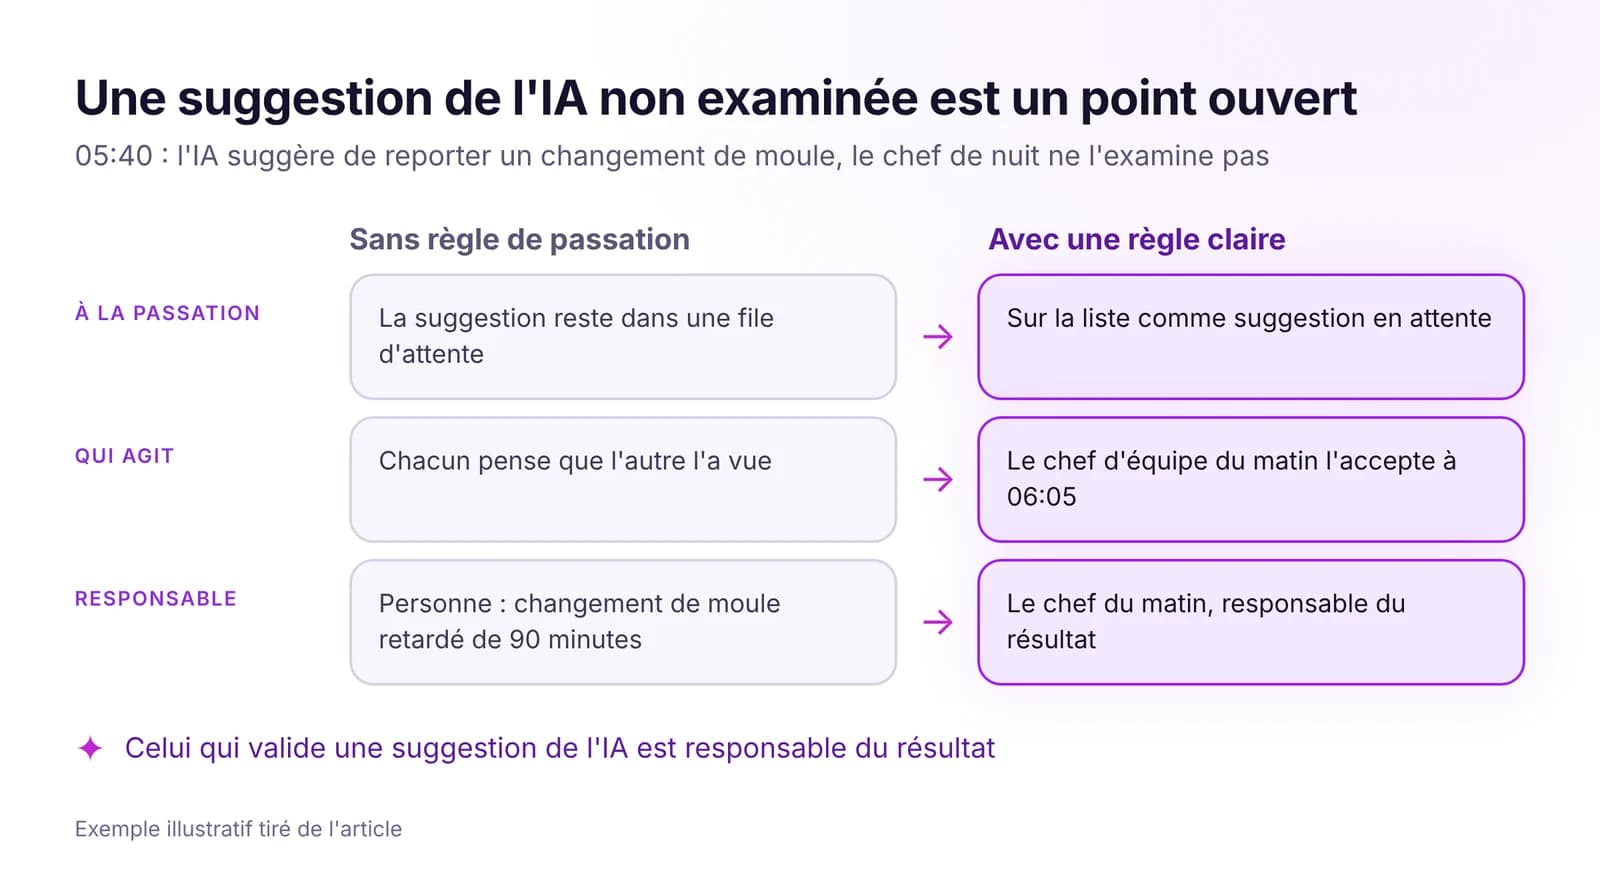
Un responsable par tâche, un transfert seulement après acceptation, une escalade par rôle et par heure. Des règles de relève qui tiennent, y compris pour l'IA.
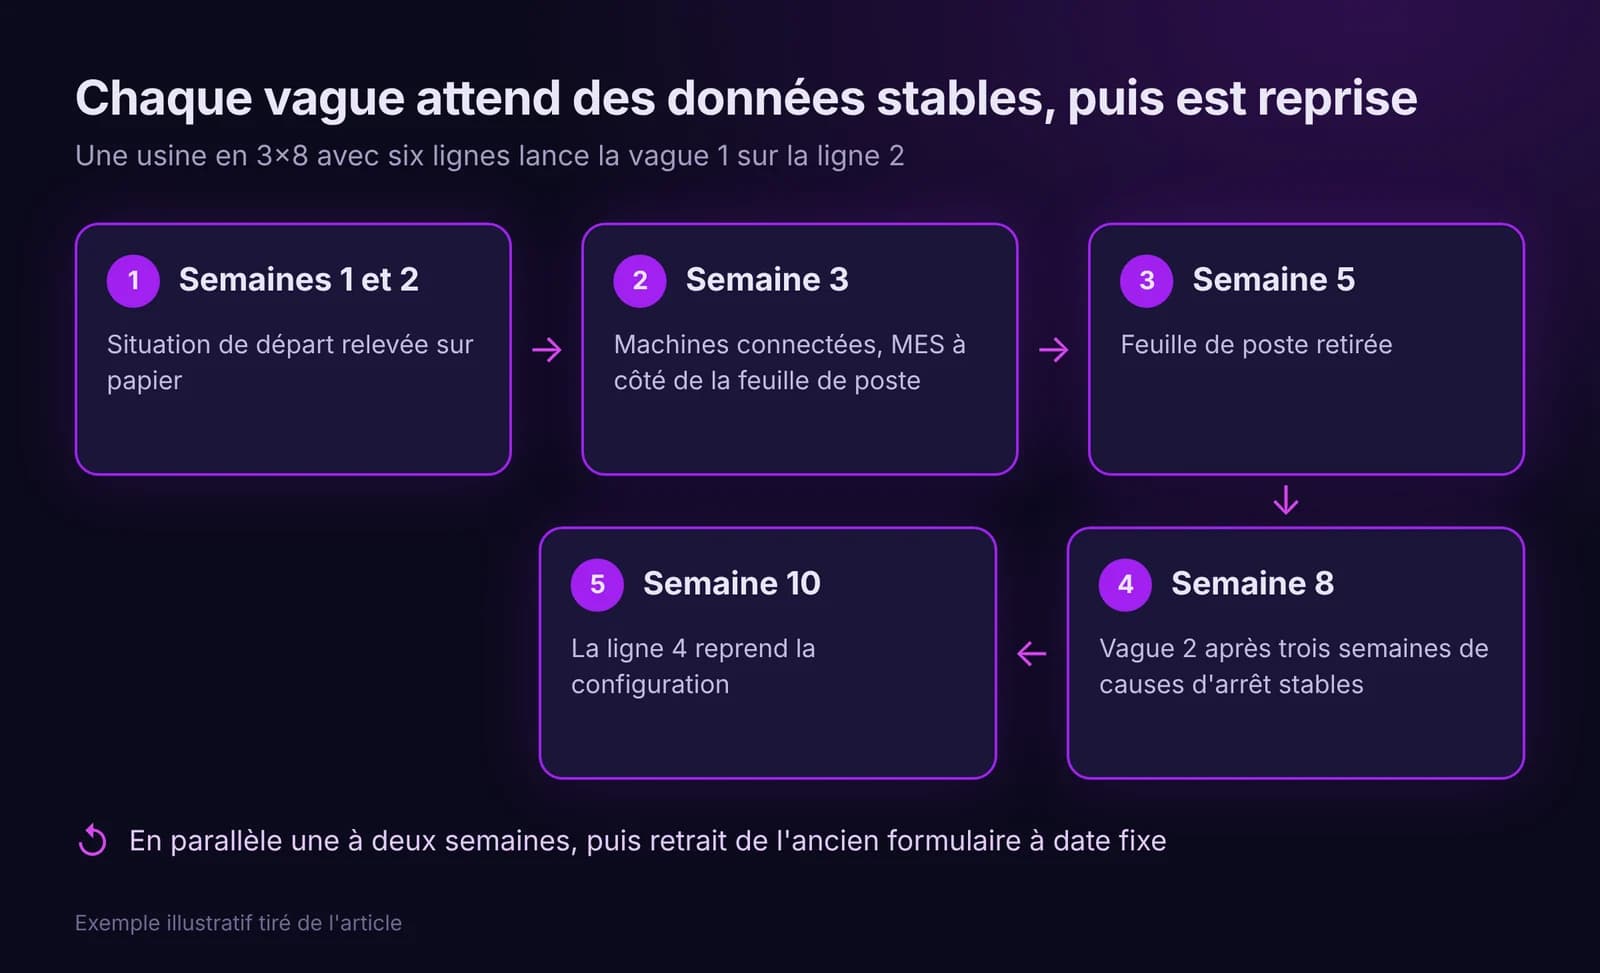
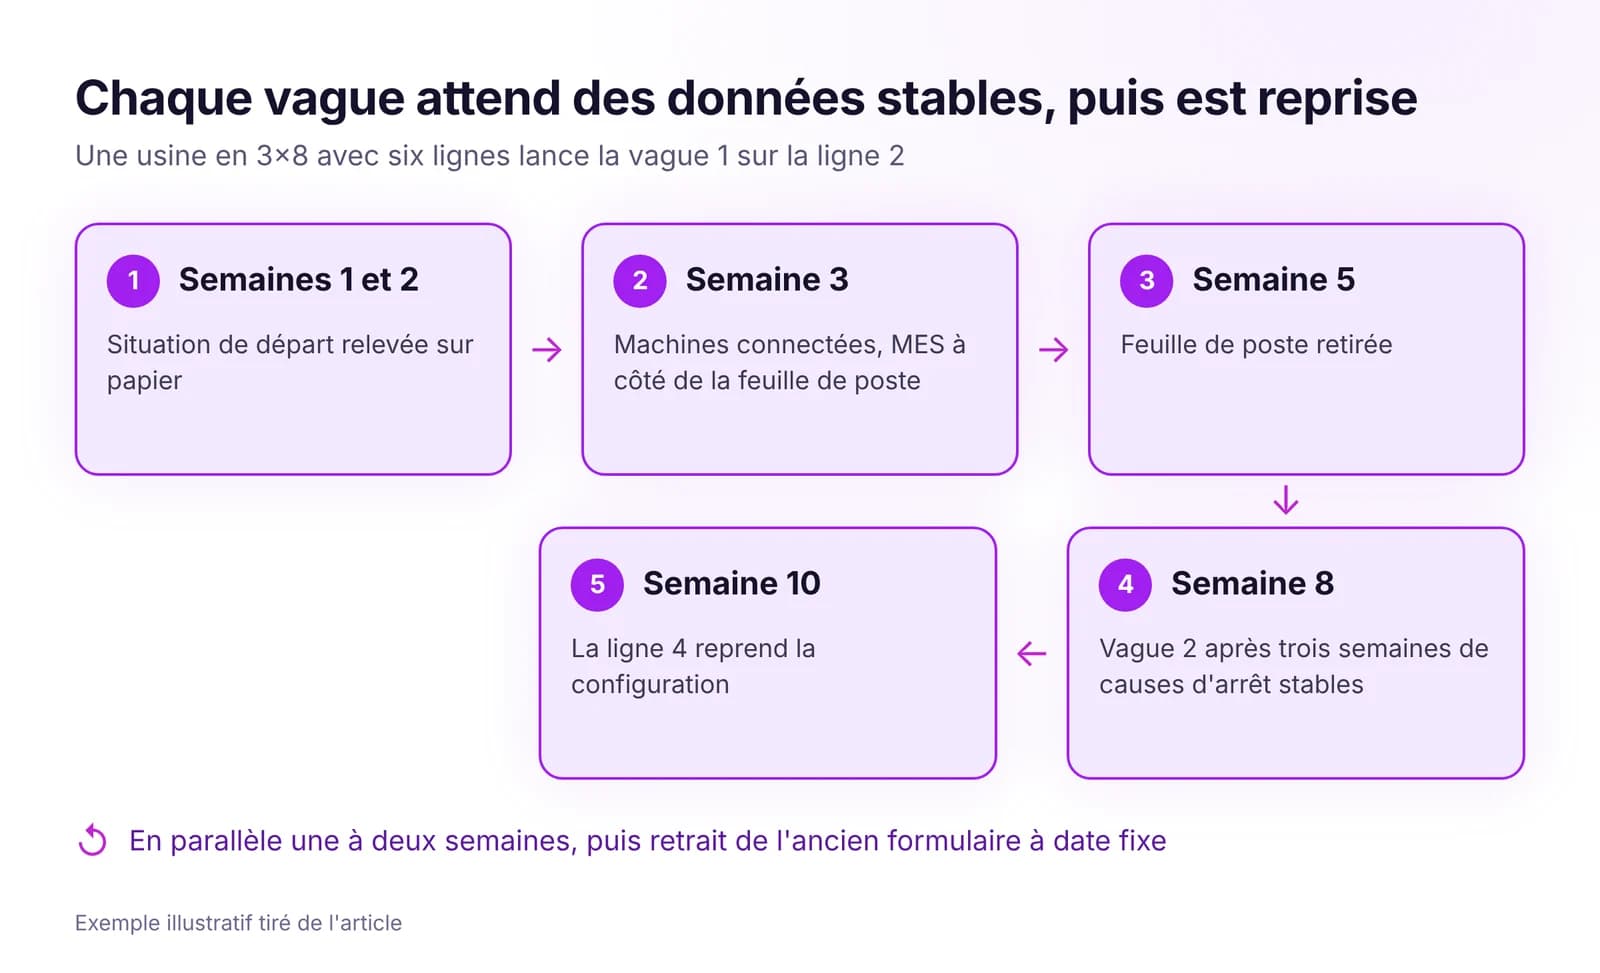
Déployez IRIS par vagues : une ligne pilote, un ou deux modules, une période en parallèle et des critères de passage écrits. Ordre des modules et indicateurs.
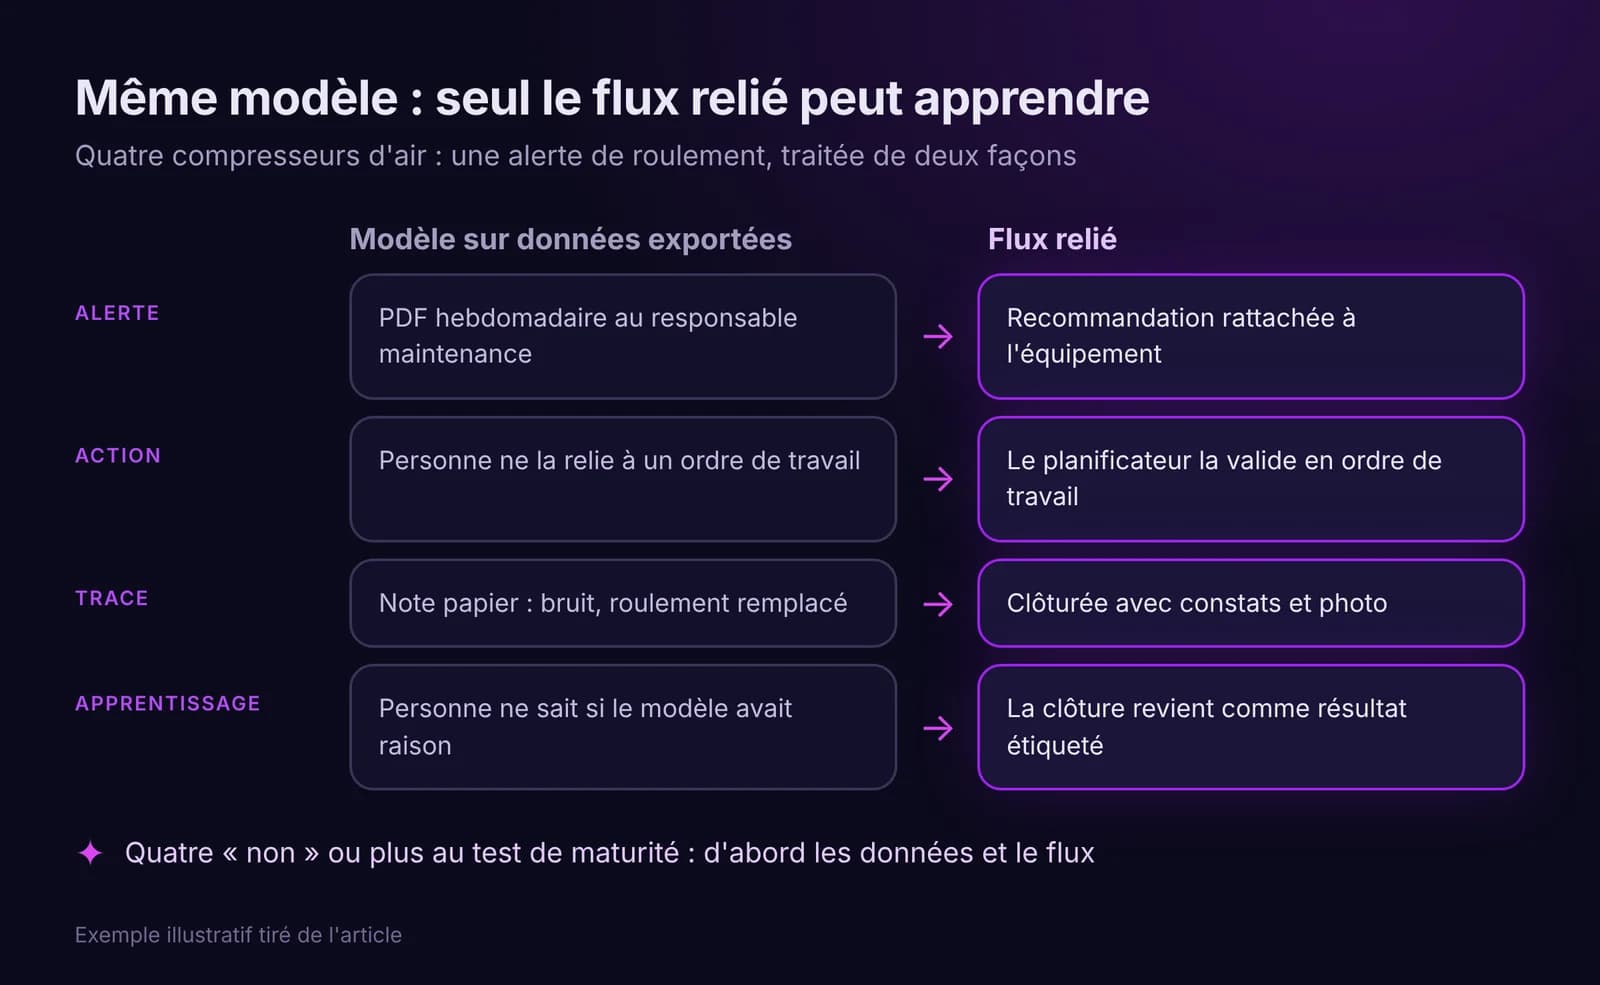
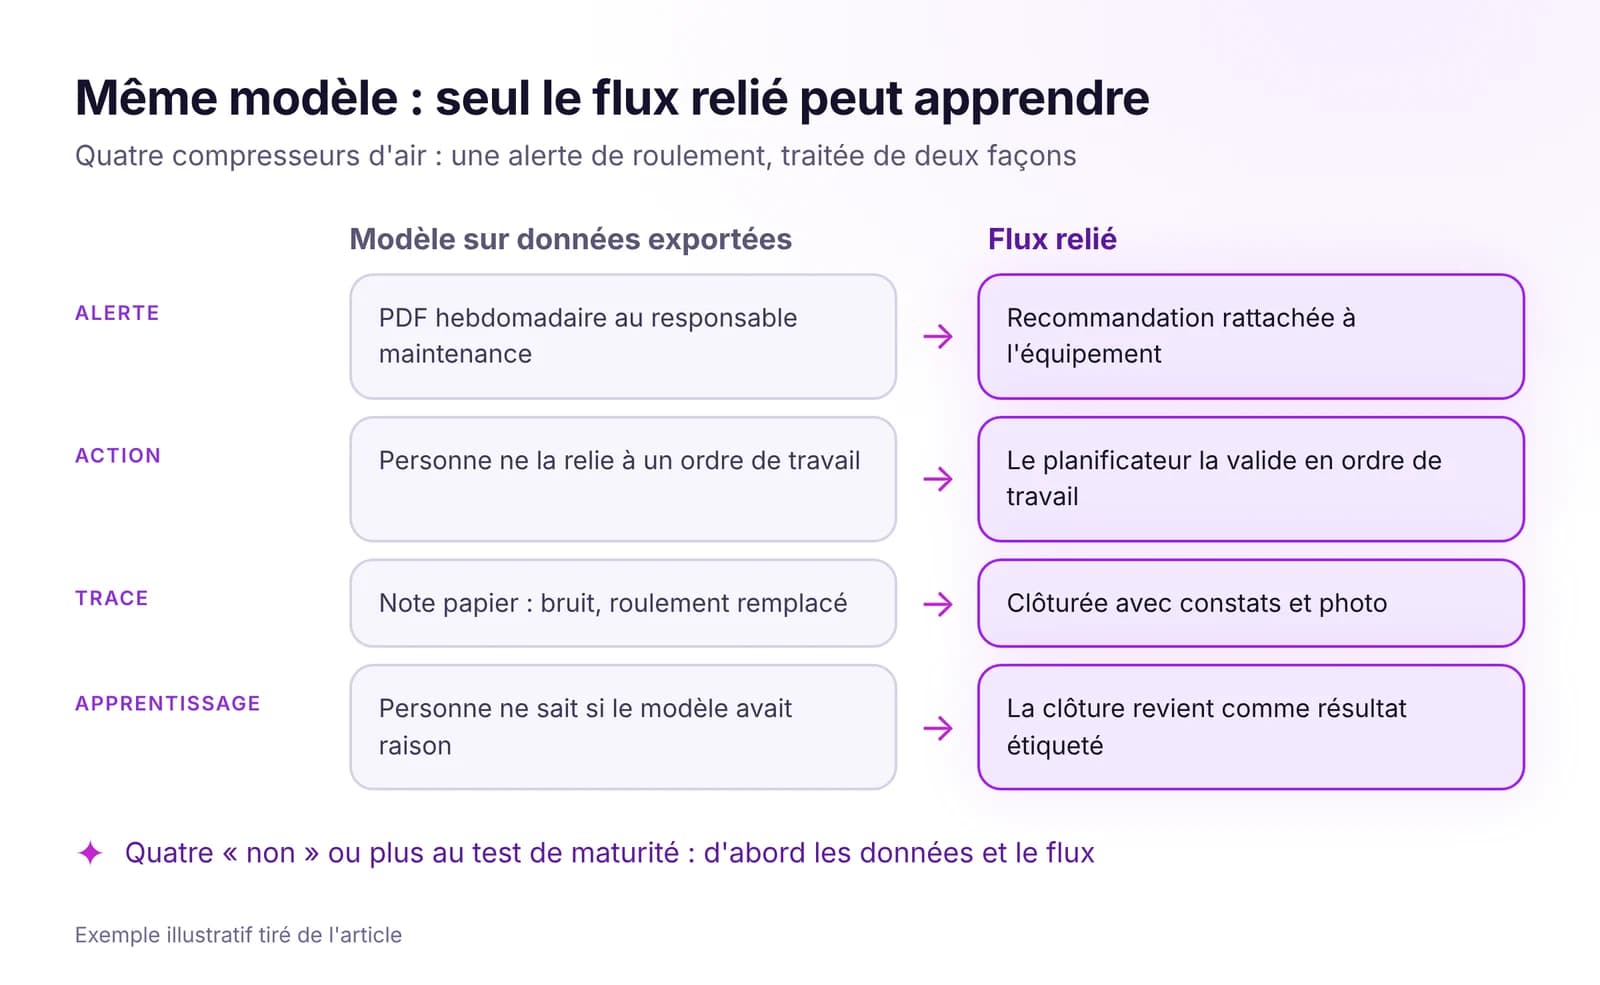
Les pilotes d'IA en usine bloquent souvent sur les données, pas sur le modèle. Les cinq types de données nécessaires et un test de maturité pour une ligne.
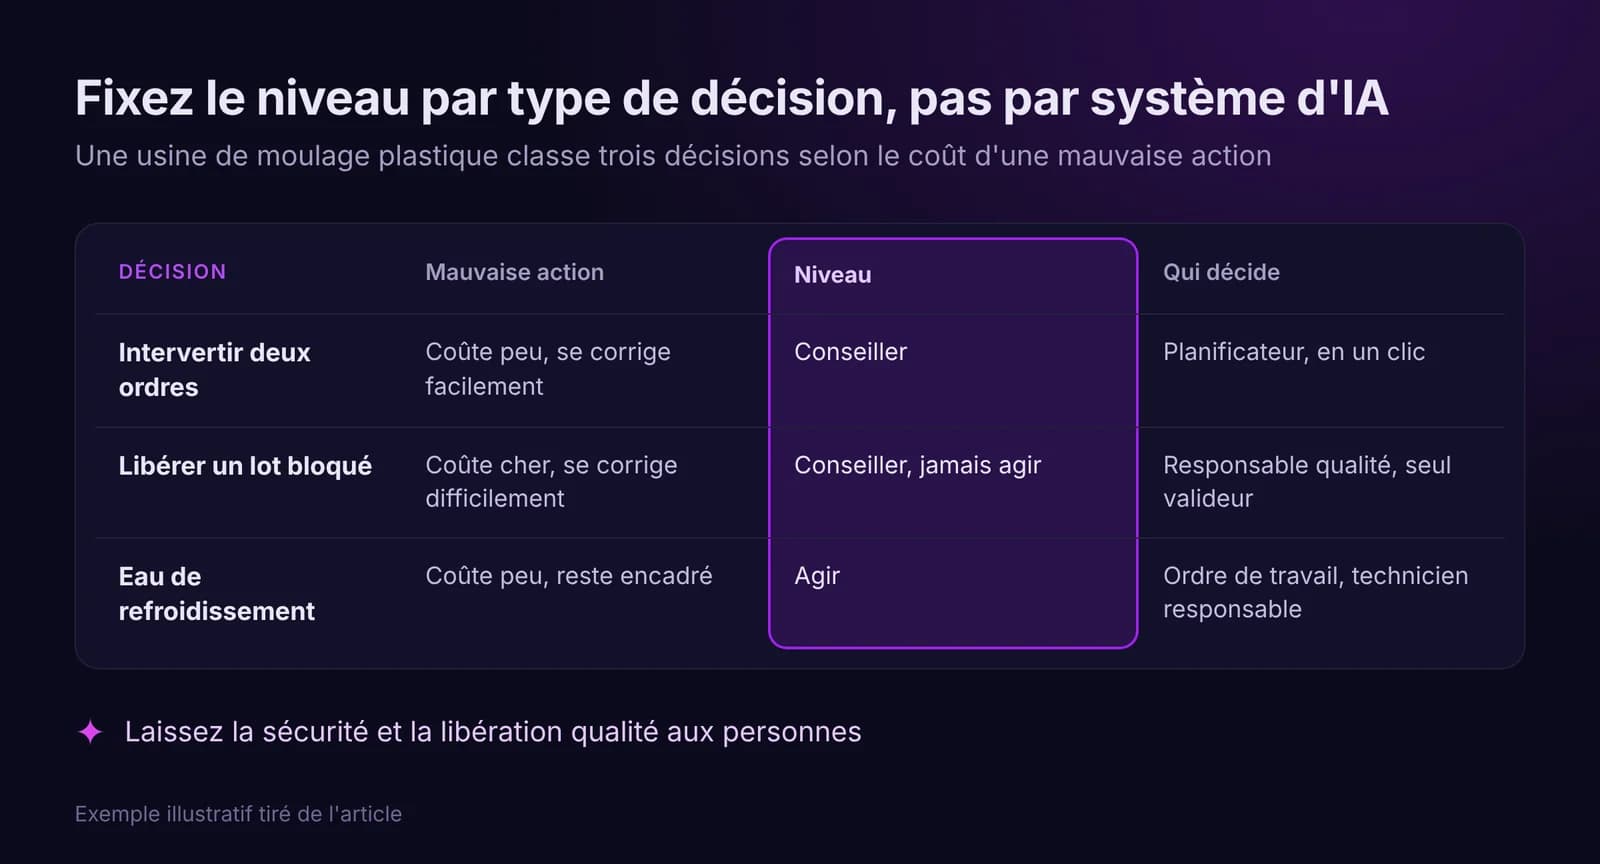
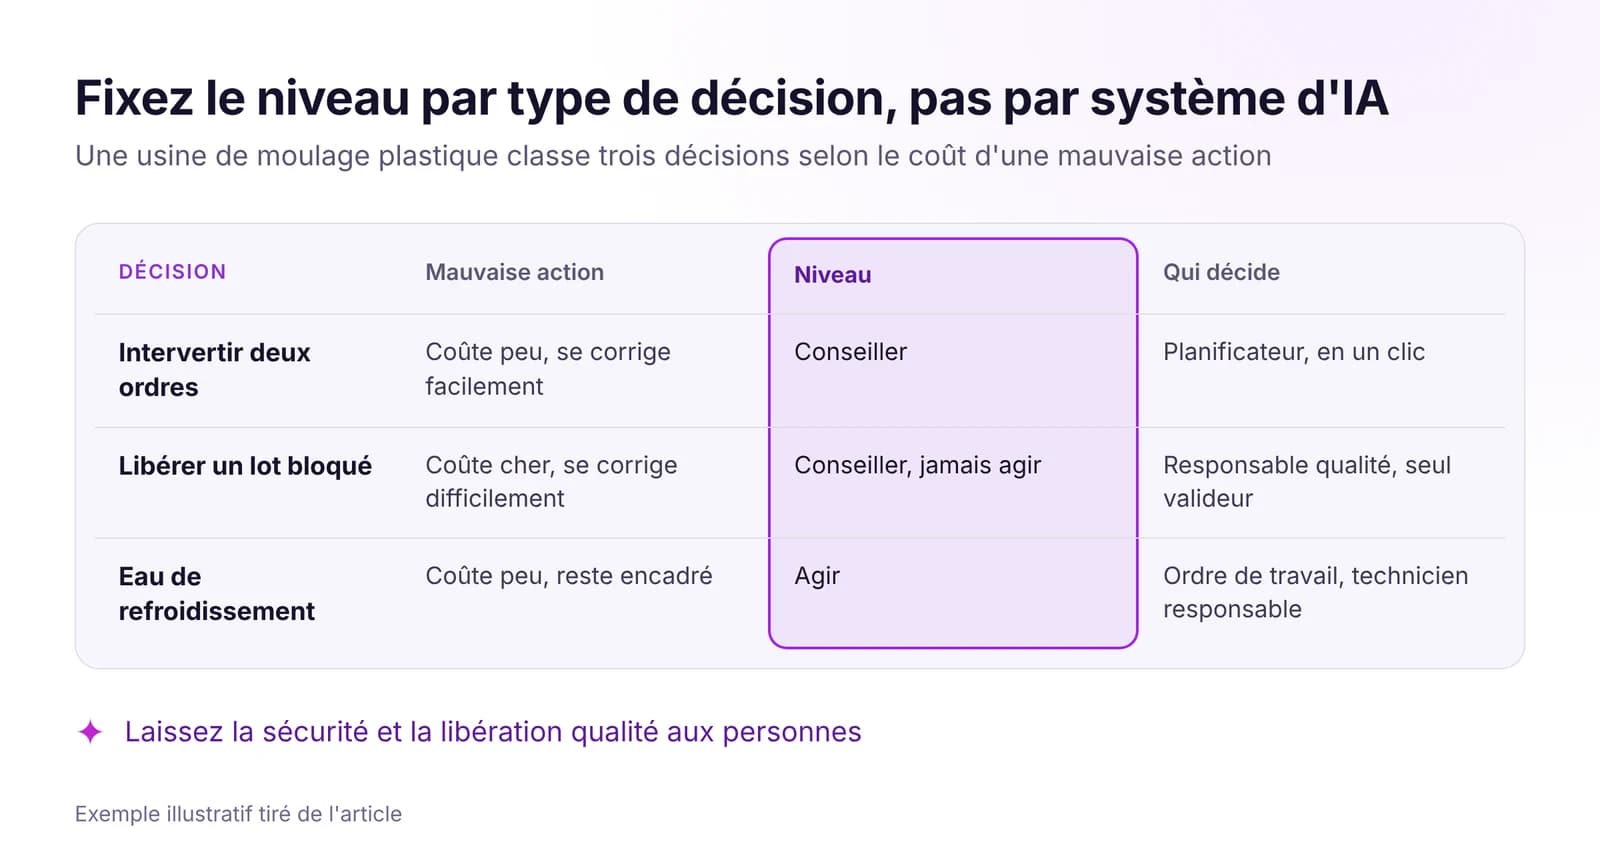
Trois niveaux d'IA dans l'exploitation d'une usine (observer, conseiller, agir), cinq questions pour fixer le niveau de chaque décision et des règles de validation claires.
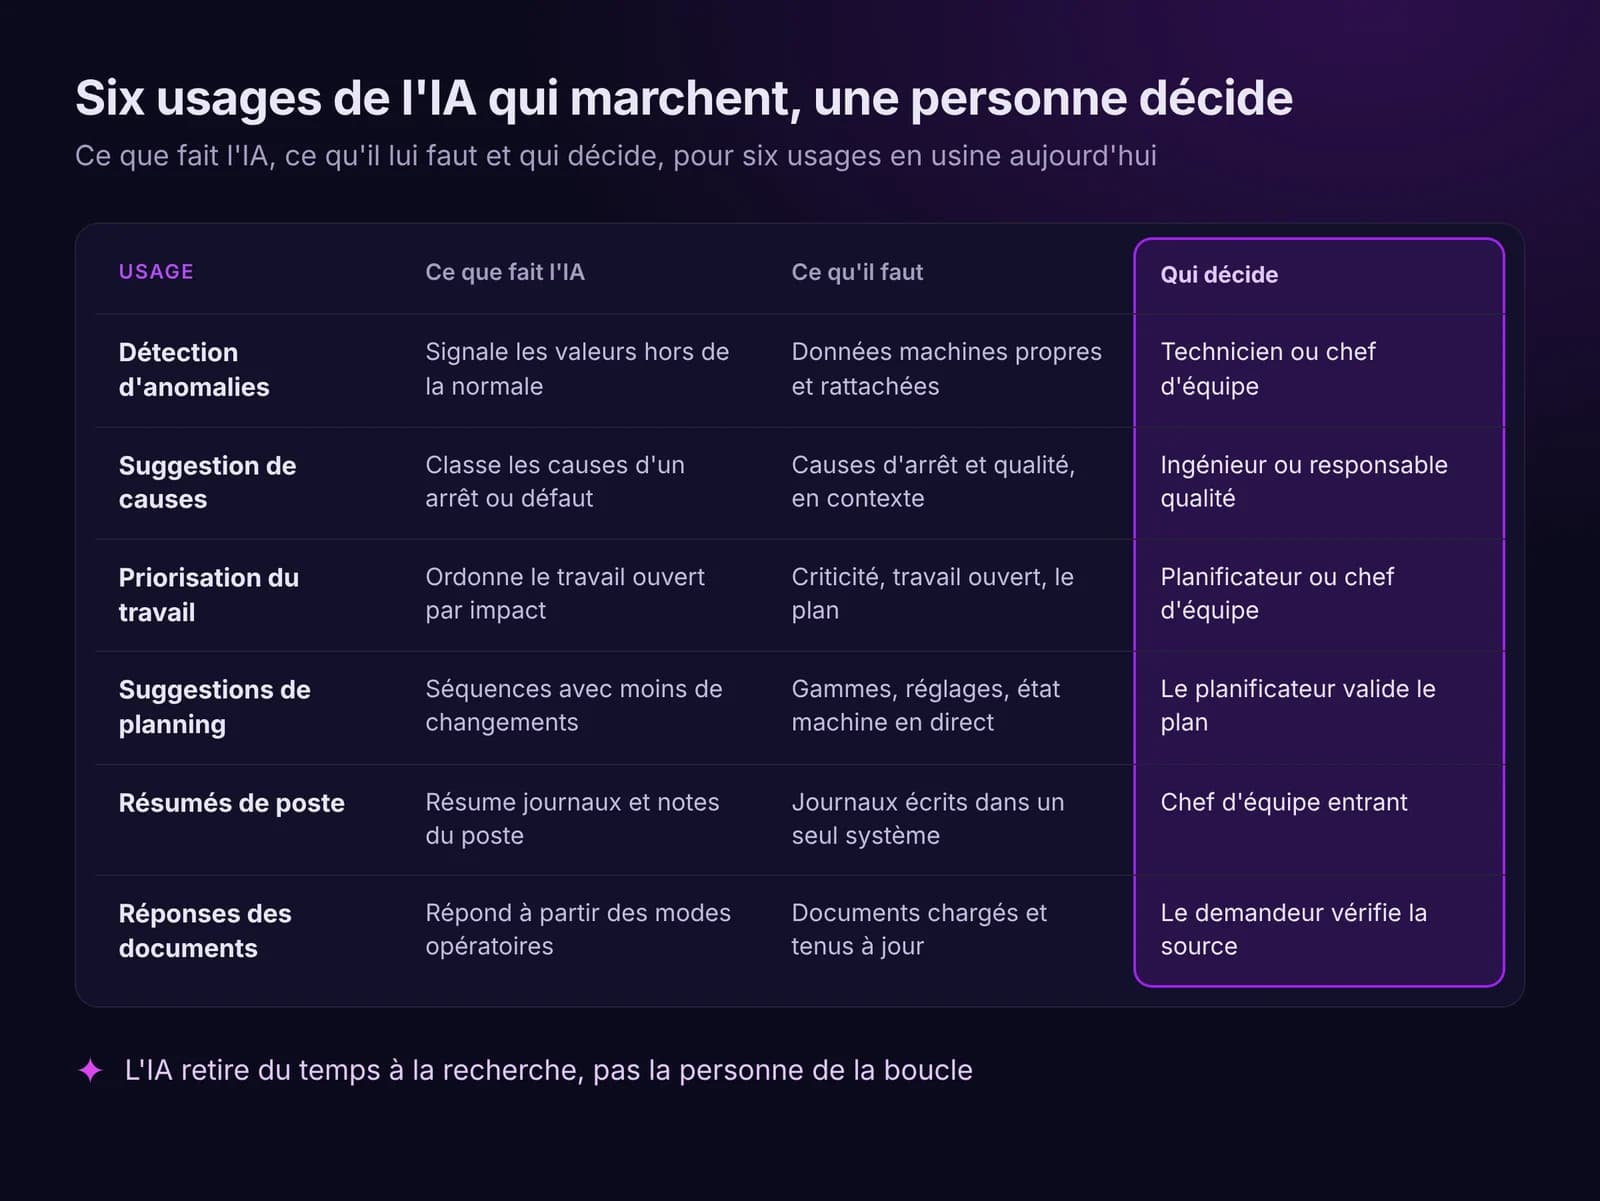
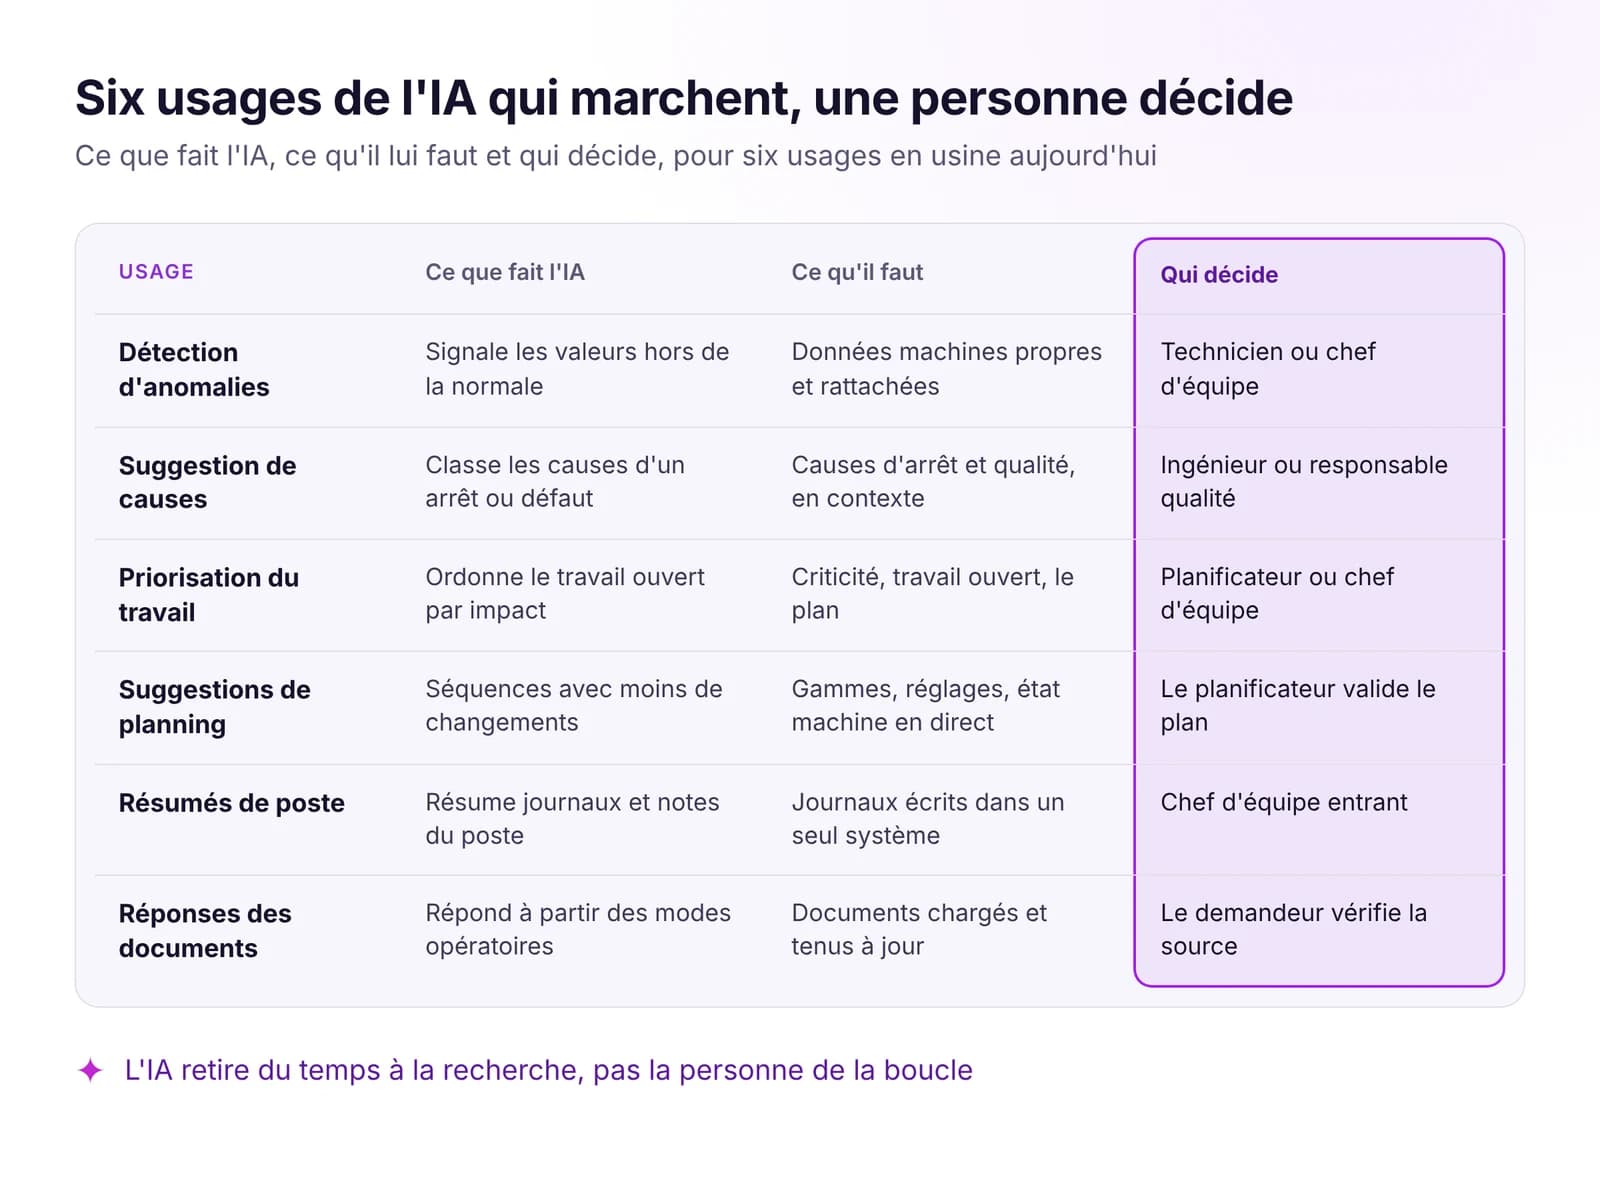
Six usages de l'IA qui fonctionnent déjà en usine, ce que chacun exige, où l'IA reste faible et comment choisir un premier cas d'usage sans le mythe de l'usine autonome.
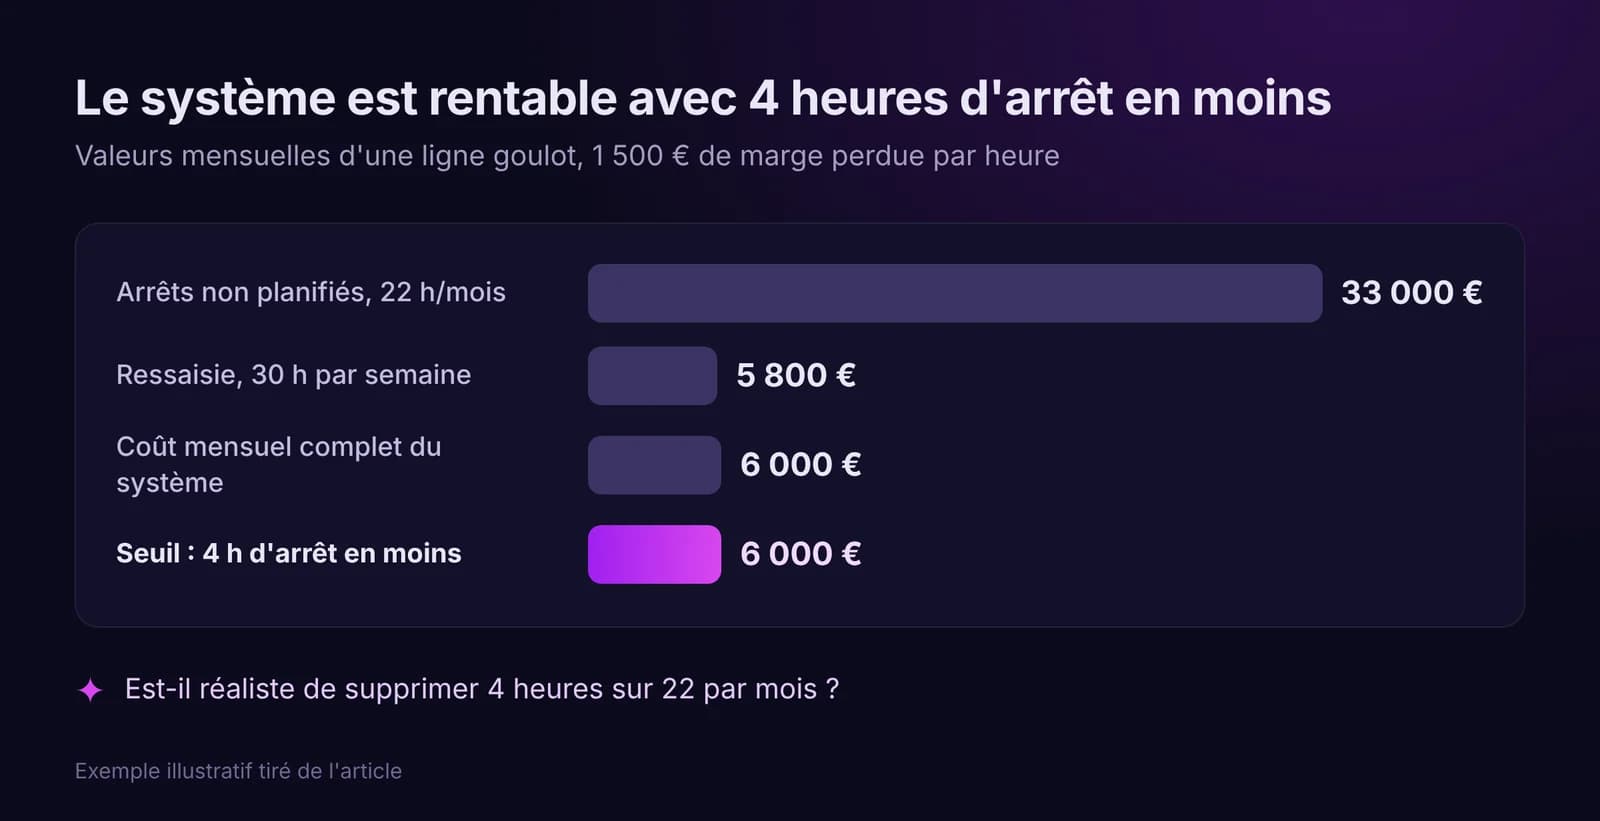
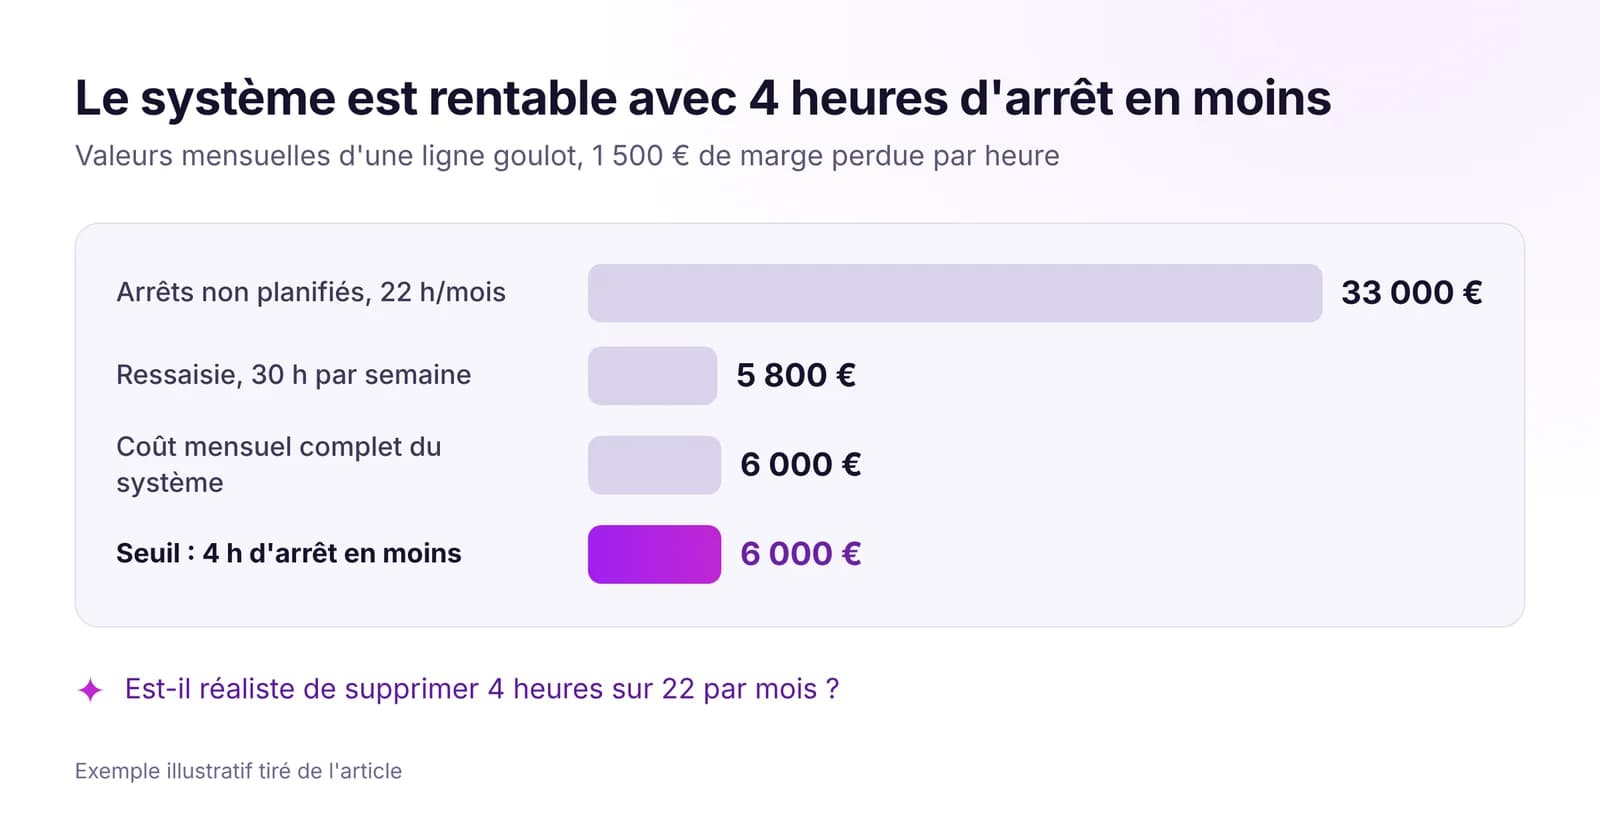
Construisez le business case à partir de vos propres données : mesurez les pertes, chiffrez-les, comptez le coût complet et fixez un seuil de rentabilité à prouver.
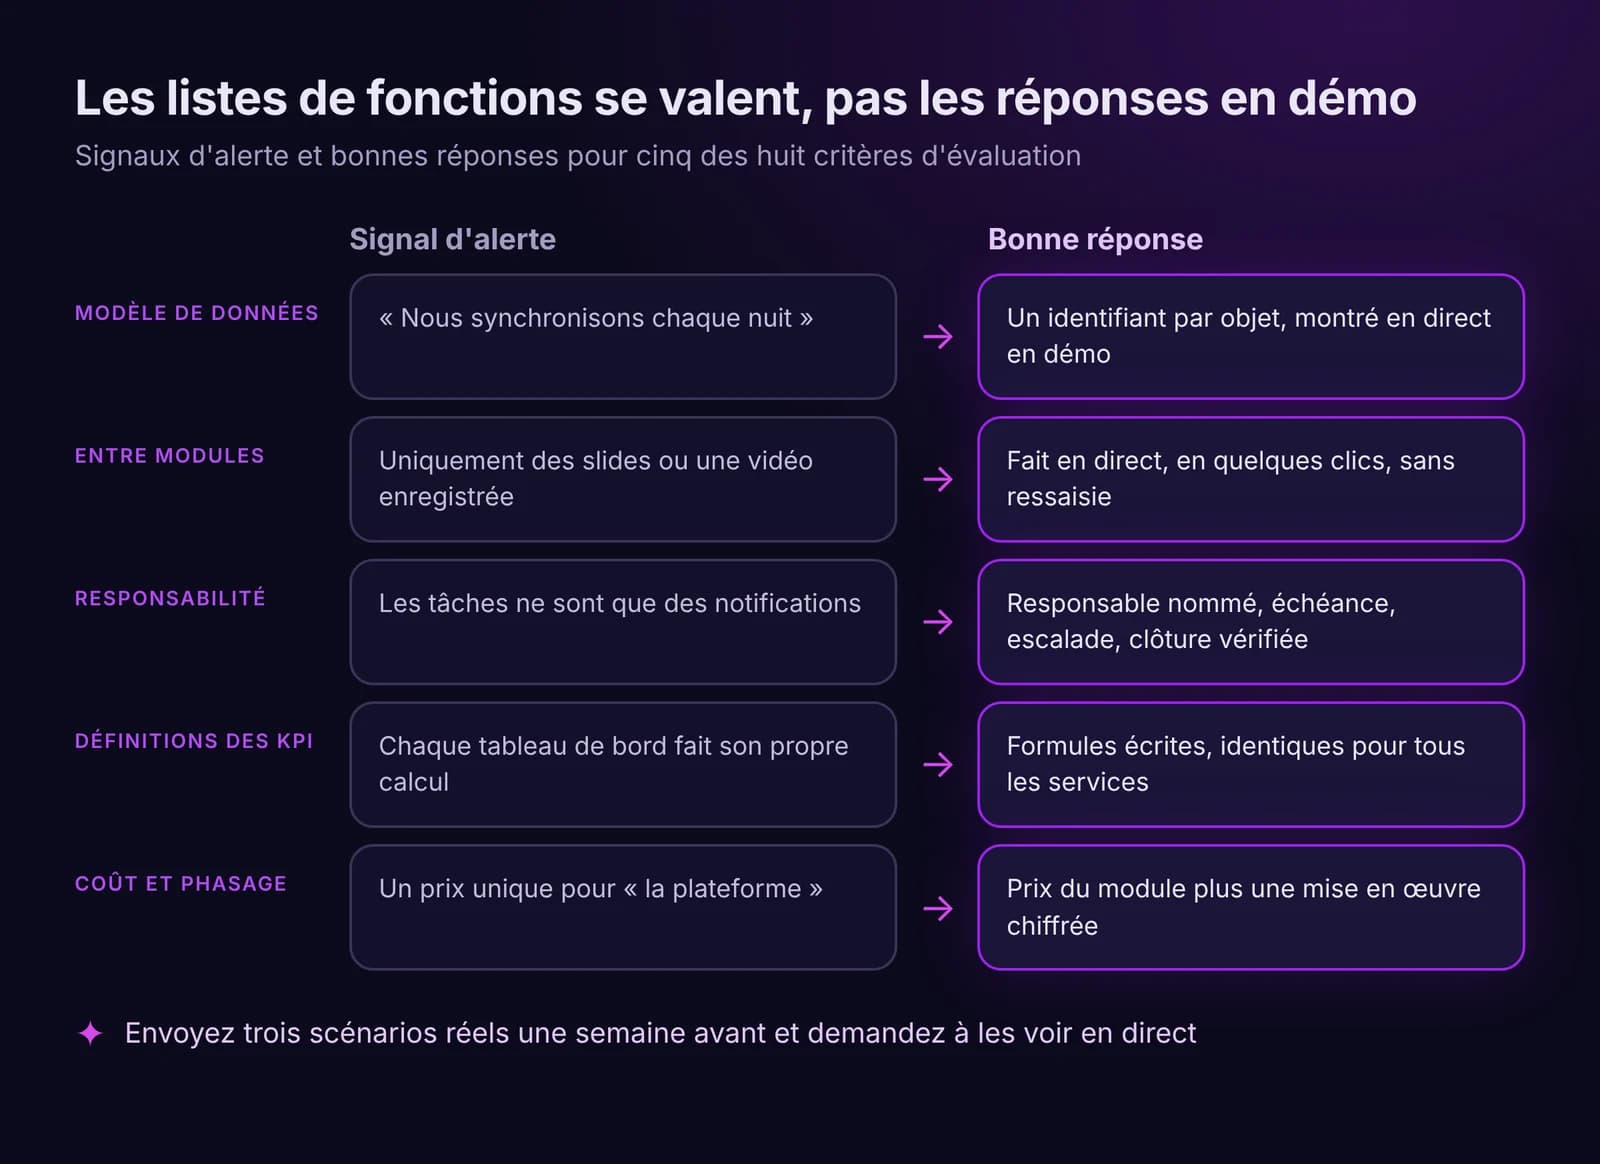
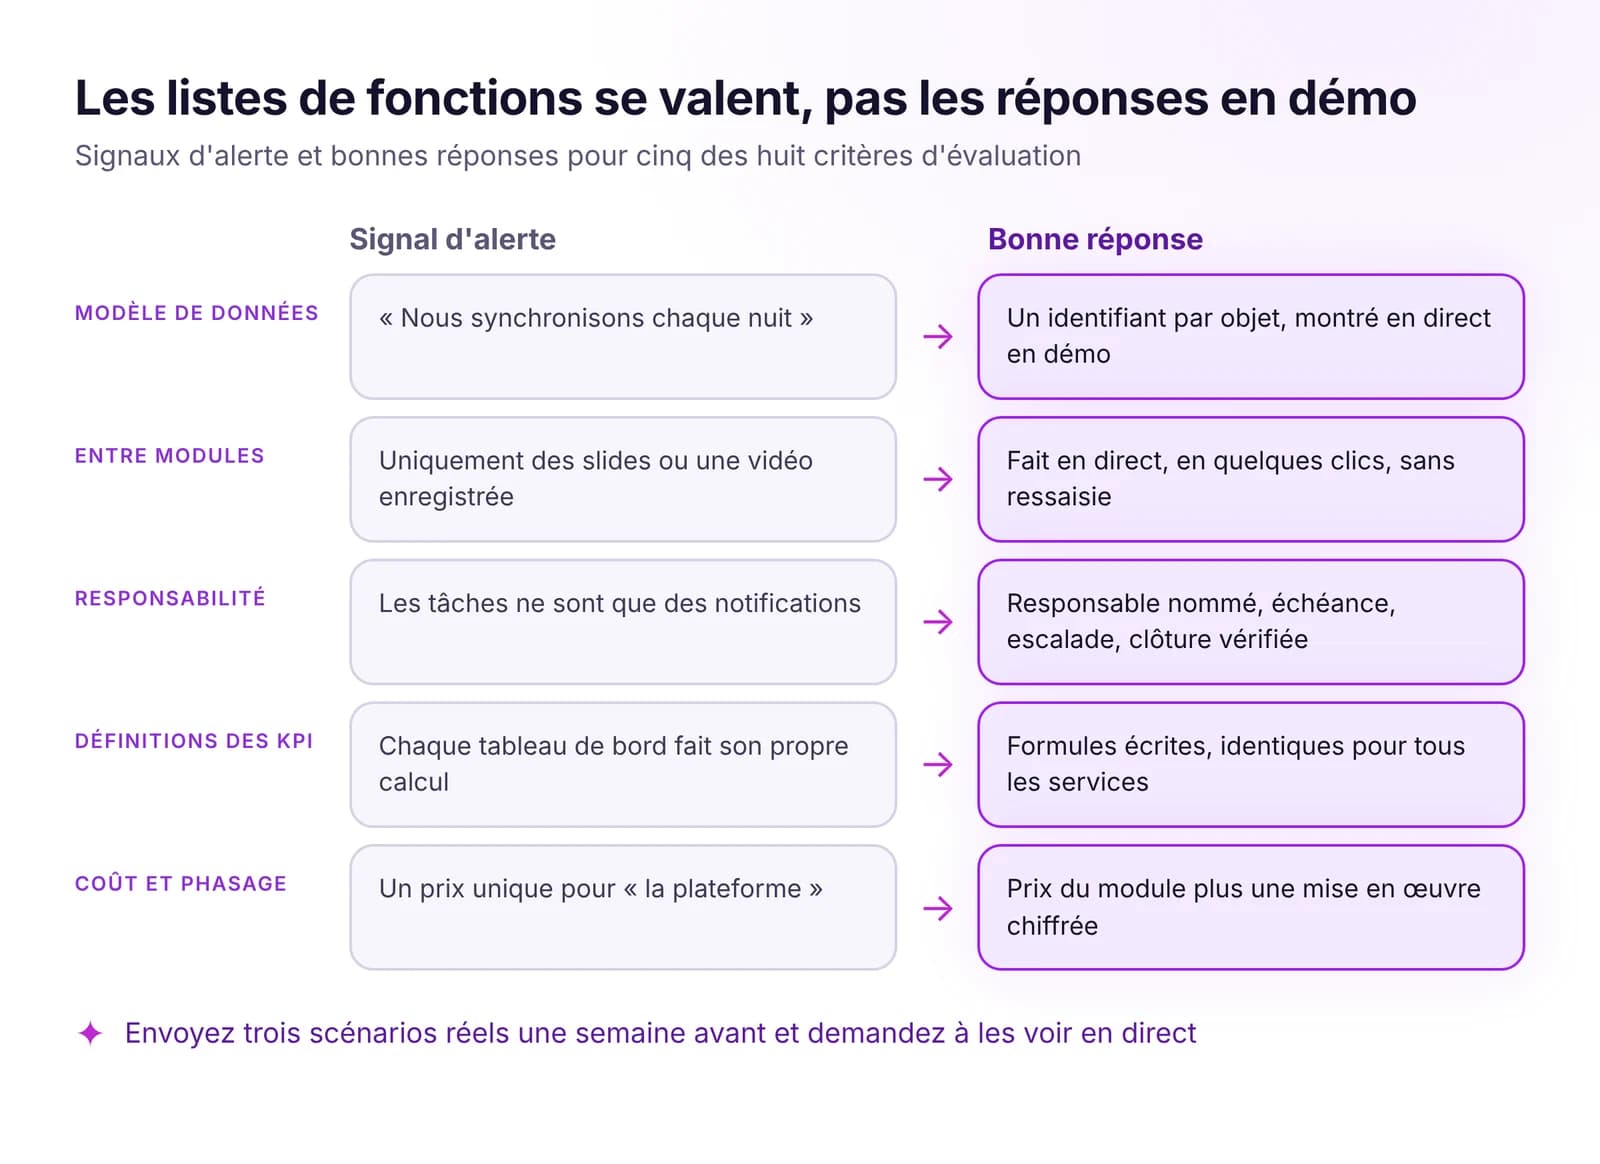
Comparez les systèmes d'exploitation d'usine sur vos propres scénarios, pas sur des listes de fonctions : huit critères, questions pour la démo et grille de notation.
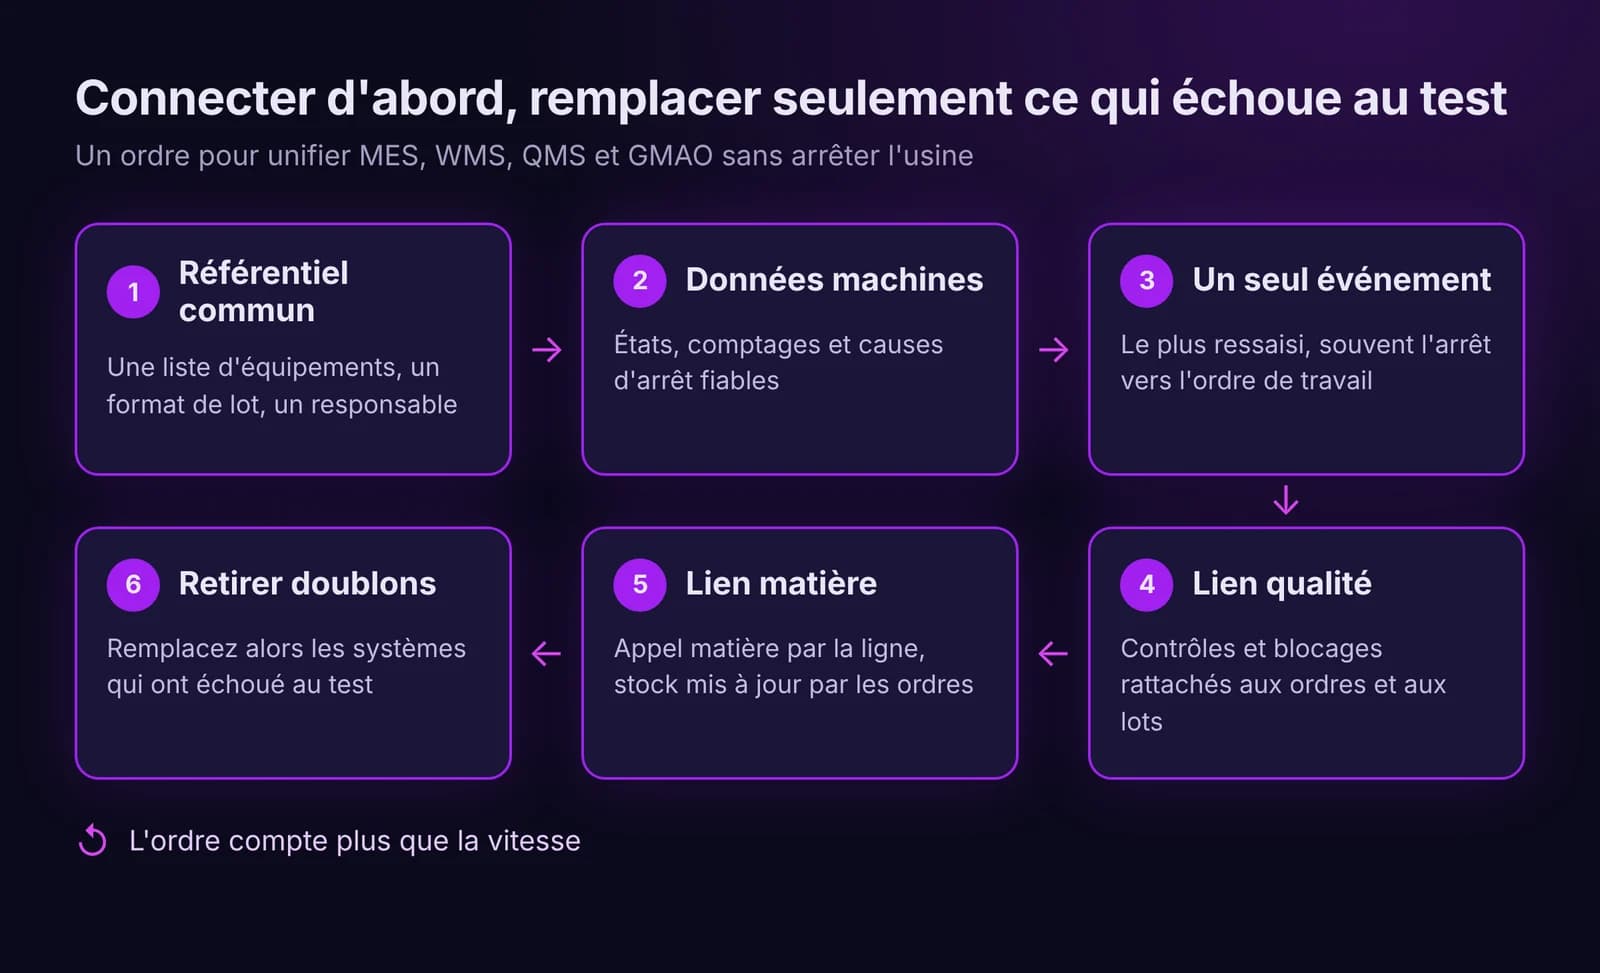
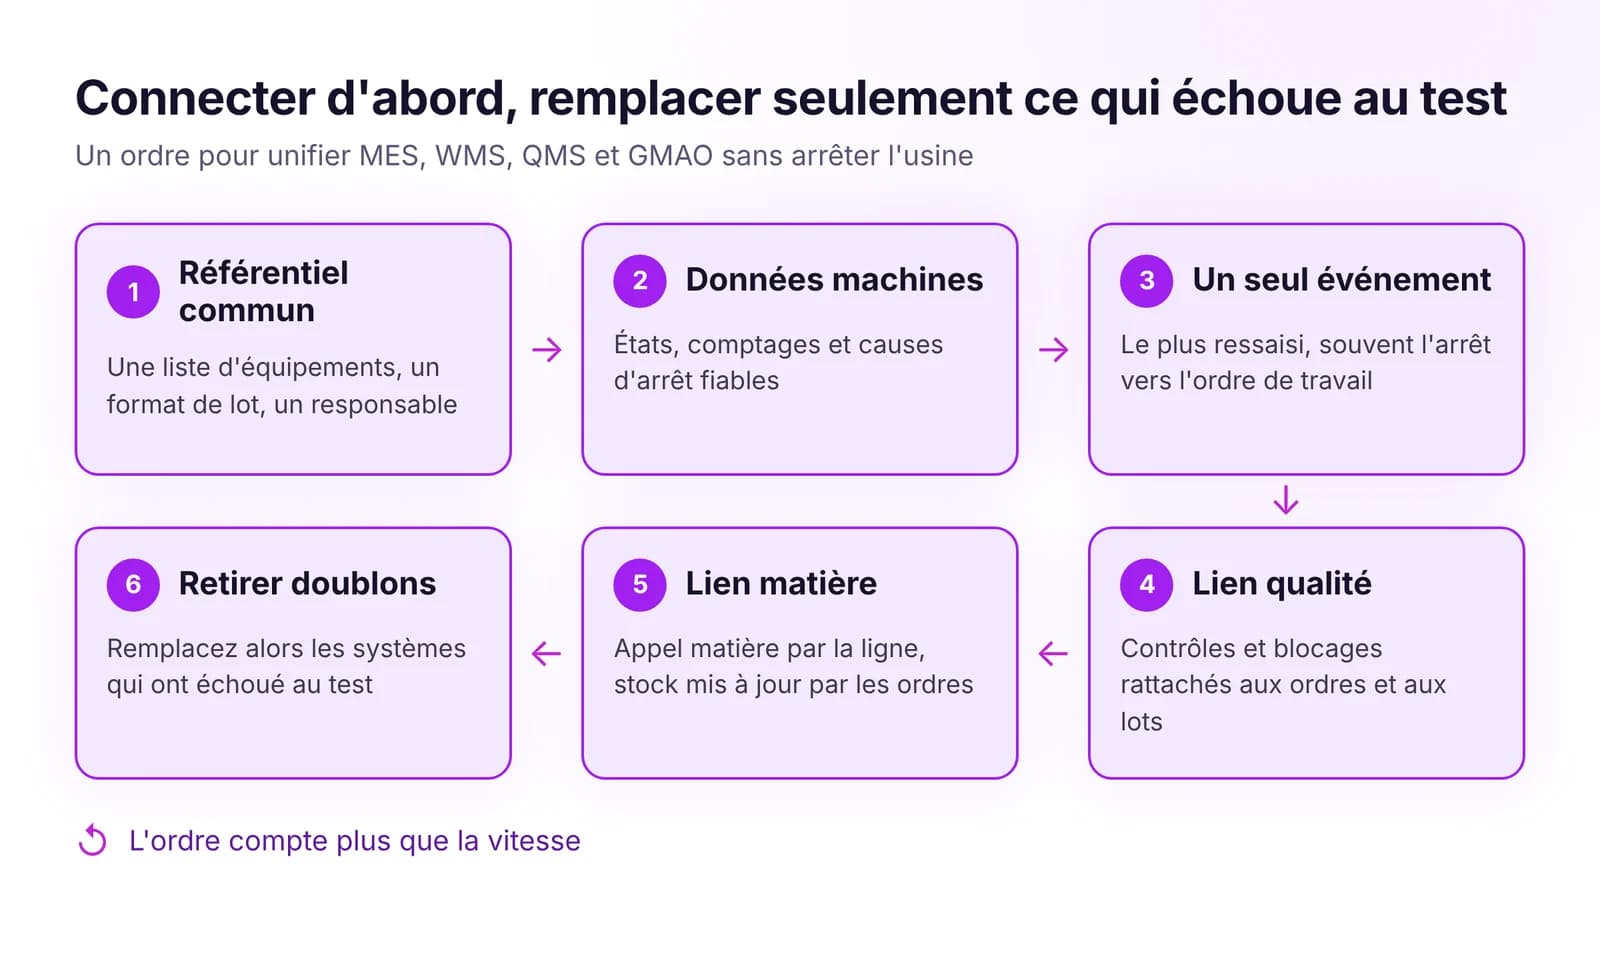
Unifiez MES, WMS, QMS et GMAO sans projet big bang : d'abord des données de référence communes, puis les événements clés. On ne remplace que ce qui bloque le flux.
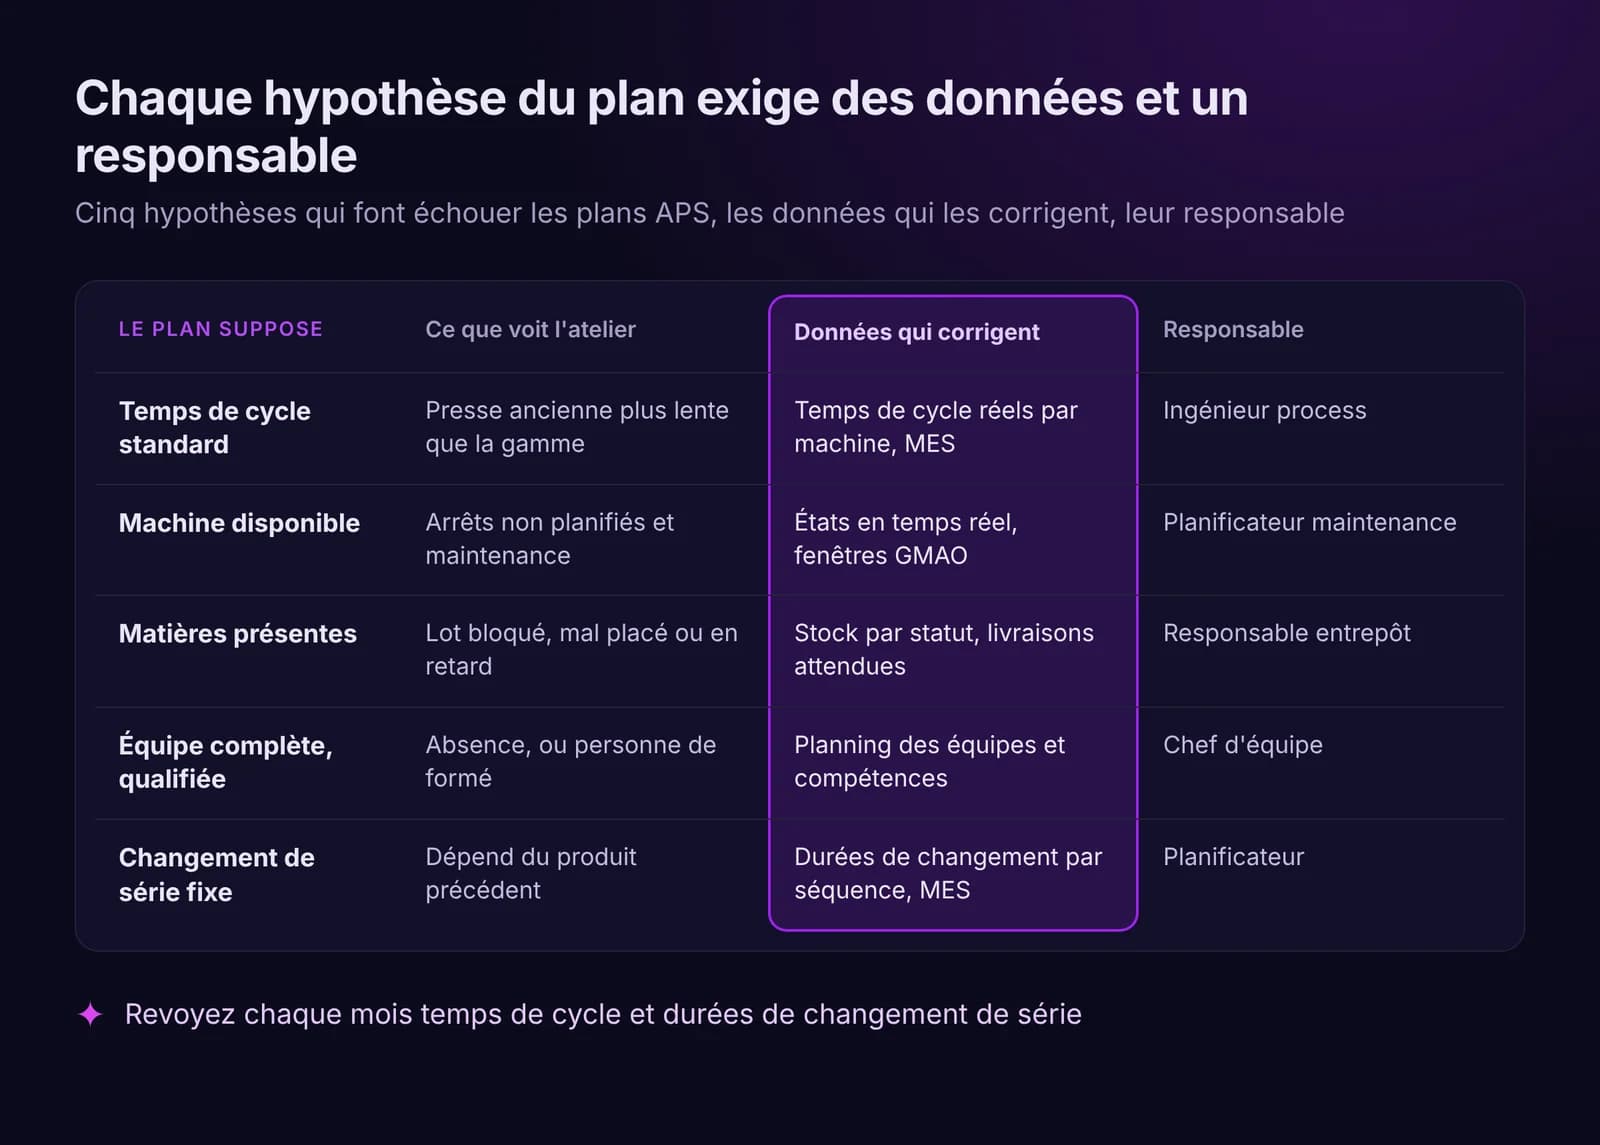
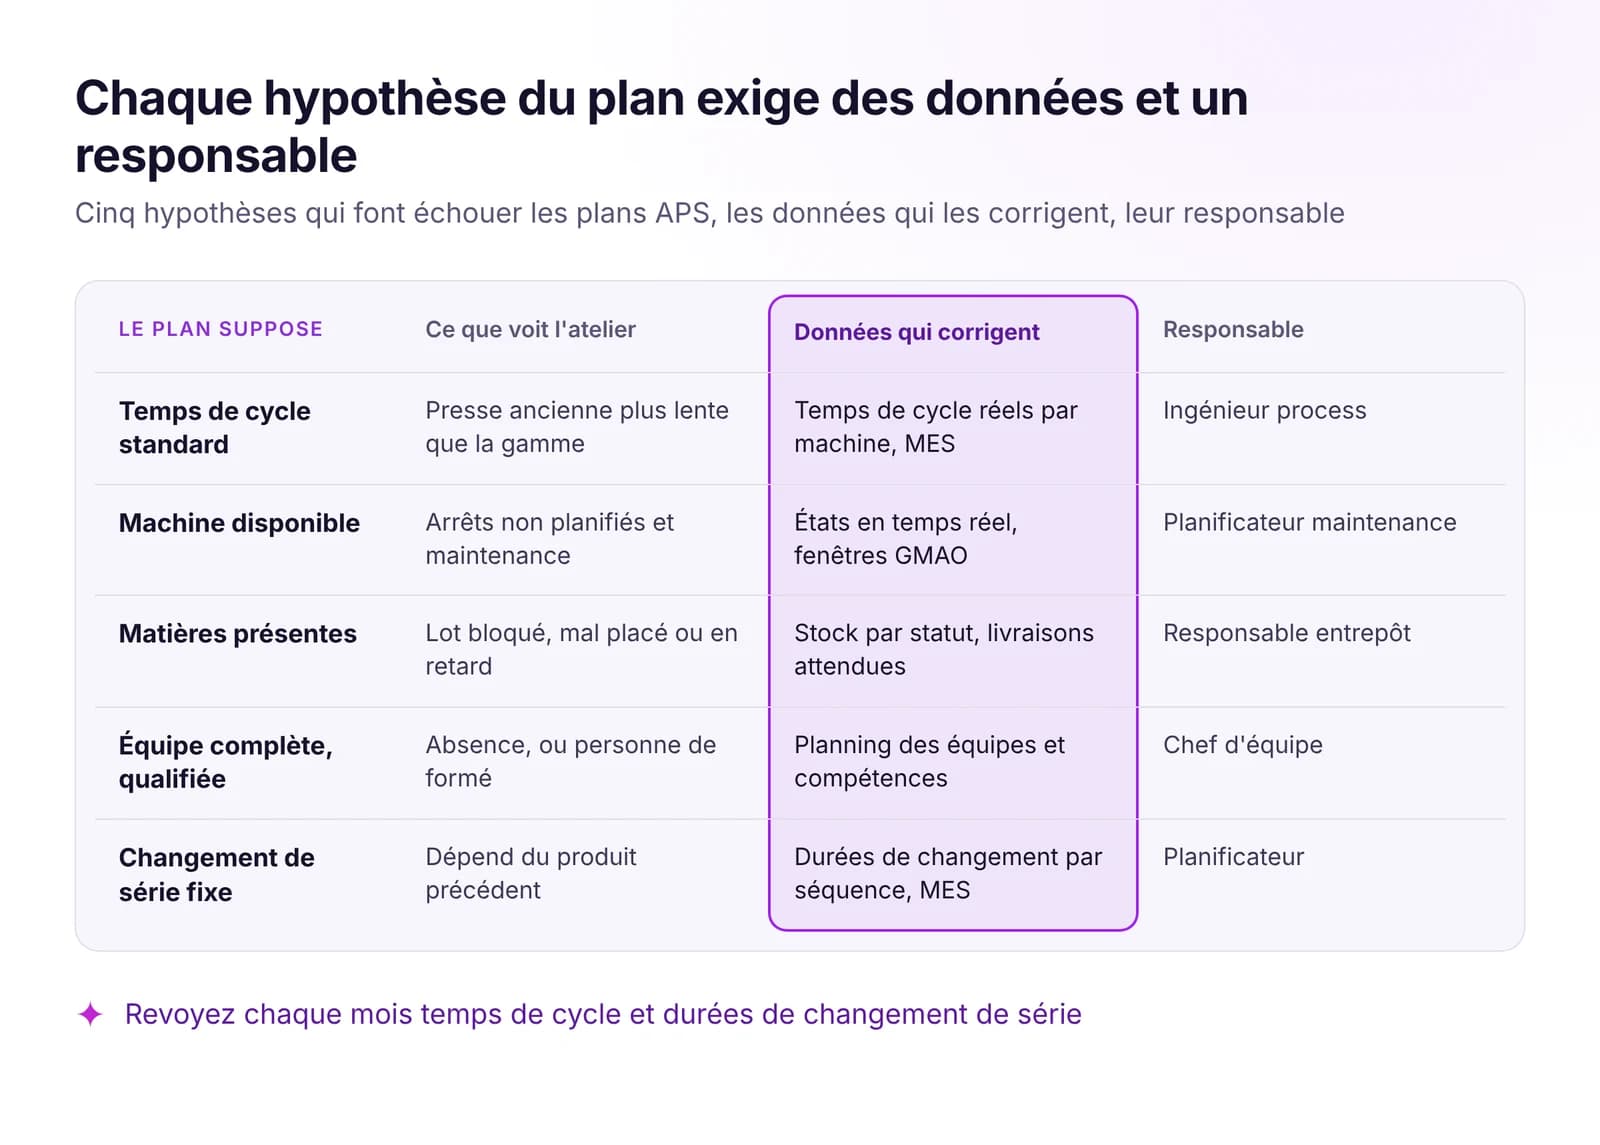
Les plans APS échouent sur des hypothèses dépassées (cycles, machines, matière, effectifs). Les données en direct qui tiennent le plan, et quand replanifier.
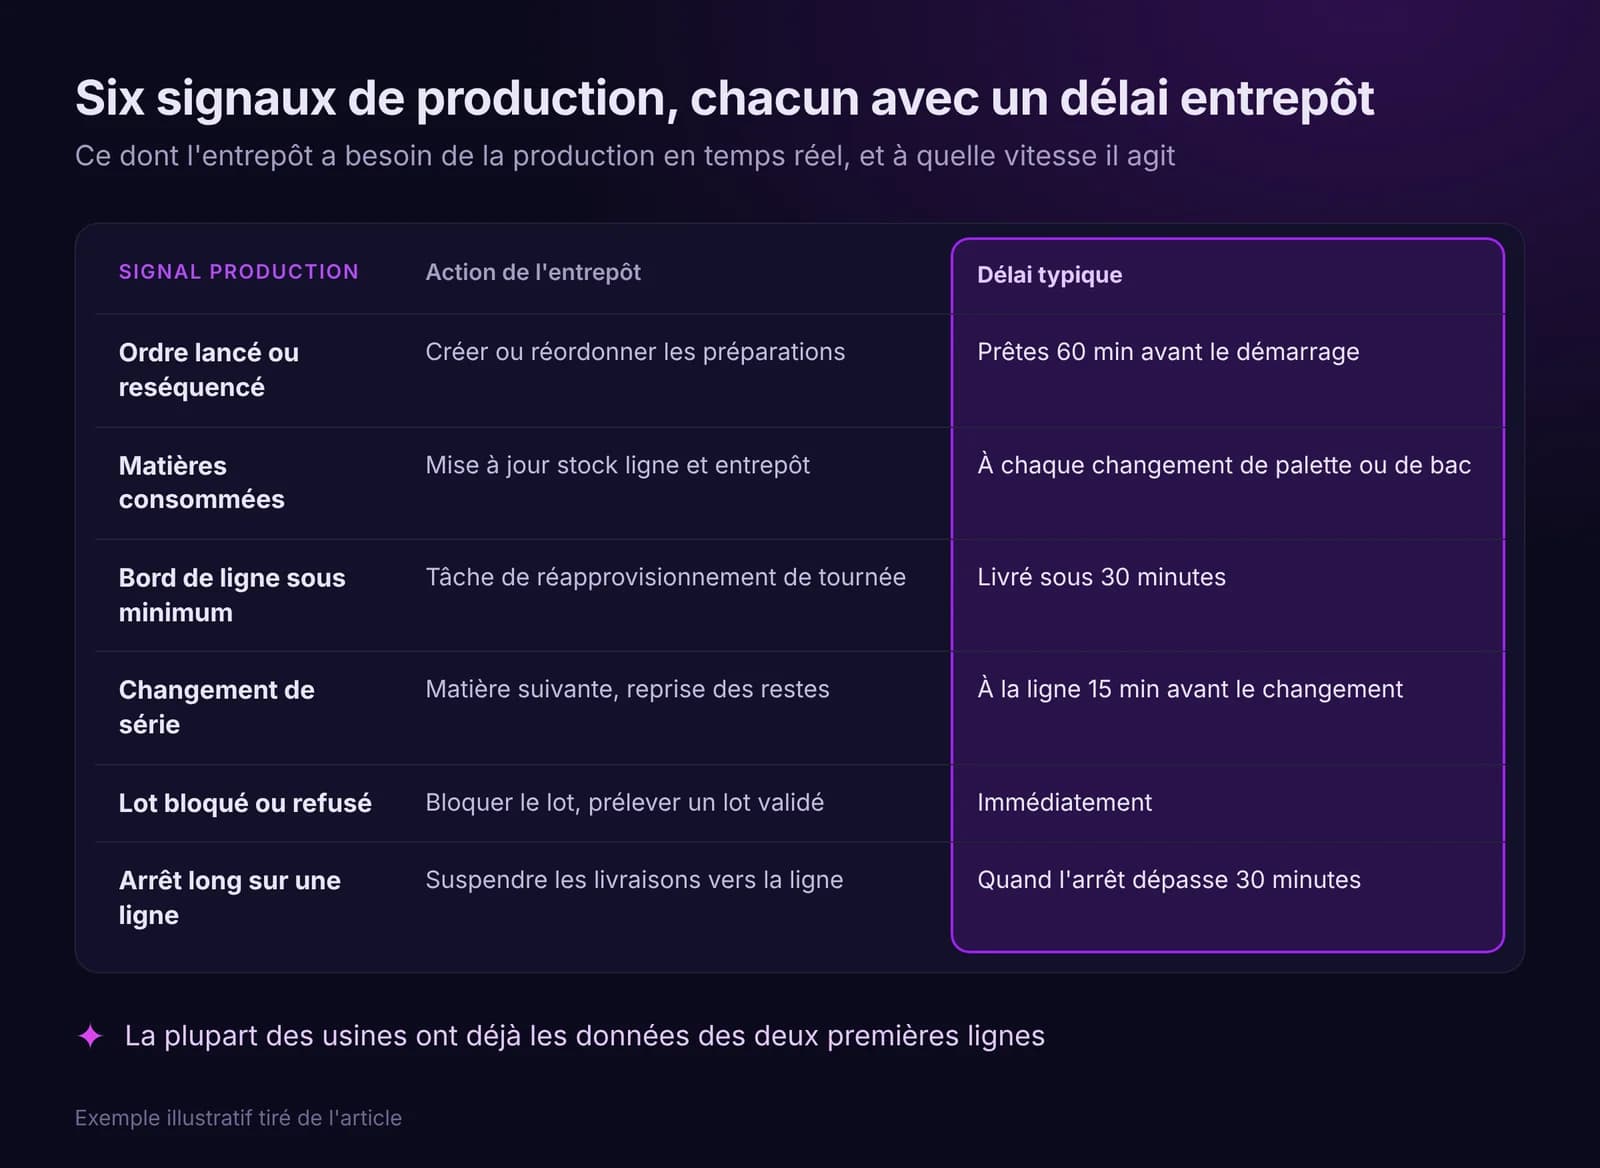
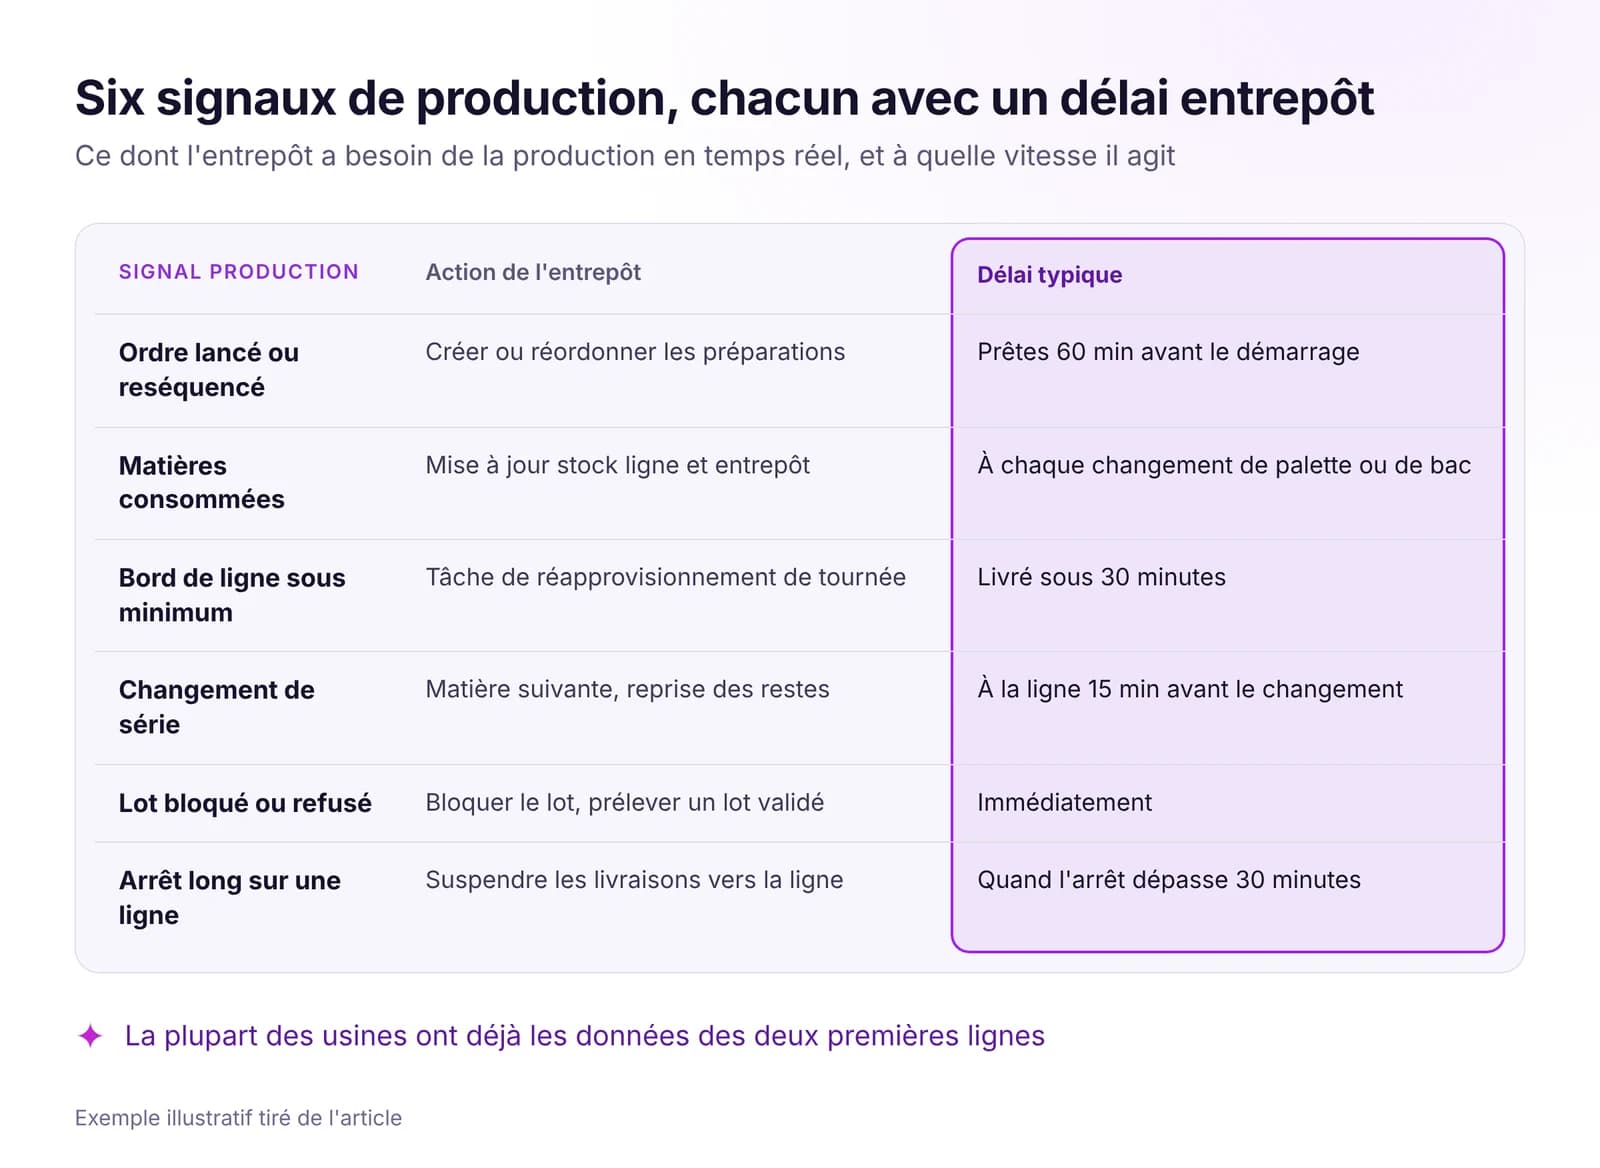
La ligne attend la matière quand l'entrepôt voit la production trop tard. Les signaux temps réel utiles au WMS, l'approvisionnement en flux tiré et quoi mesurer.
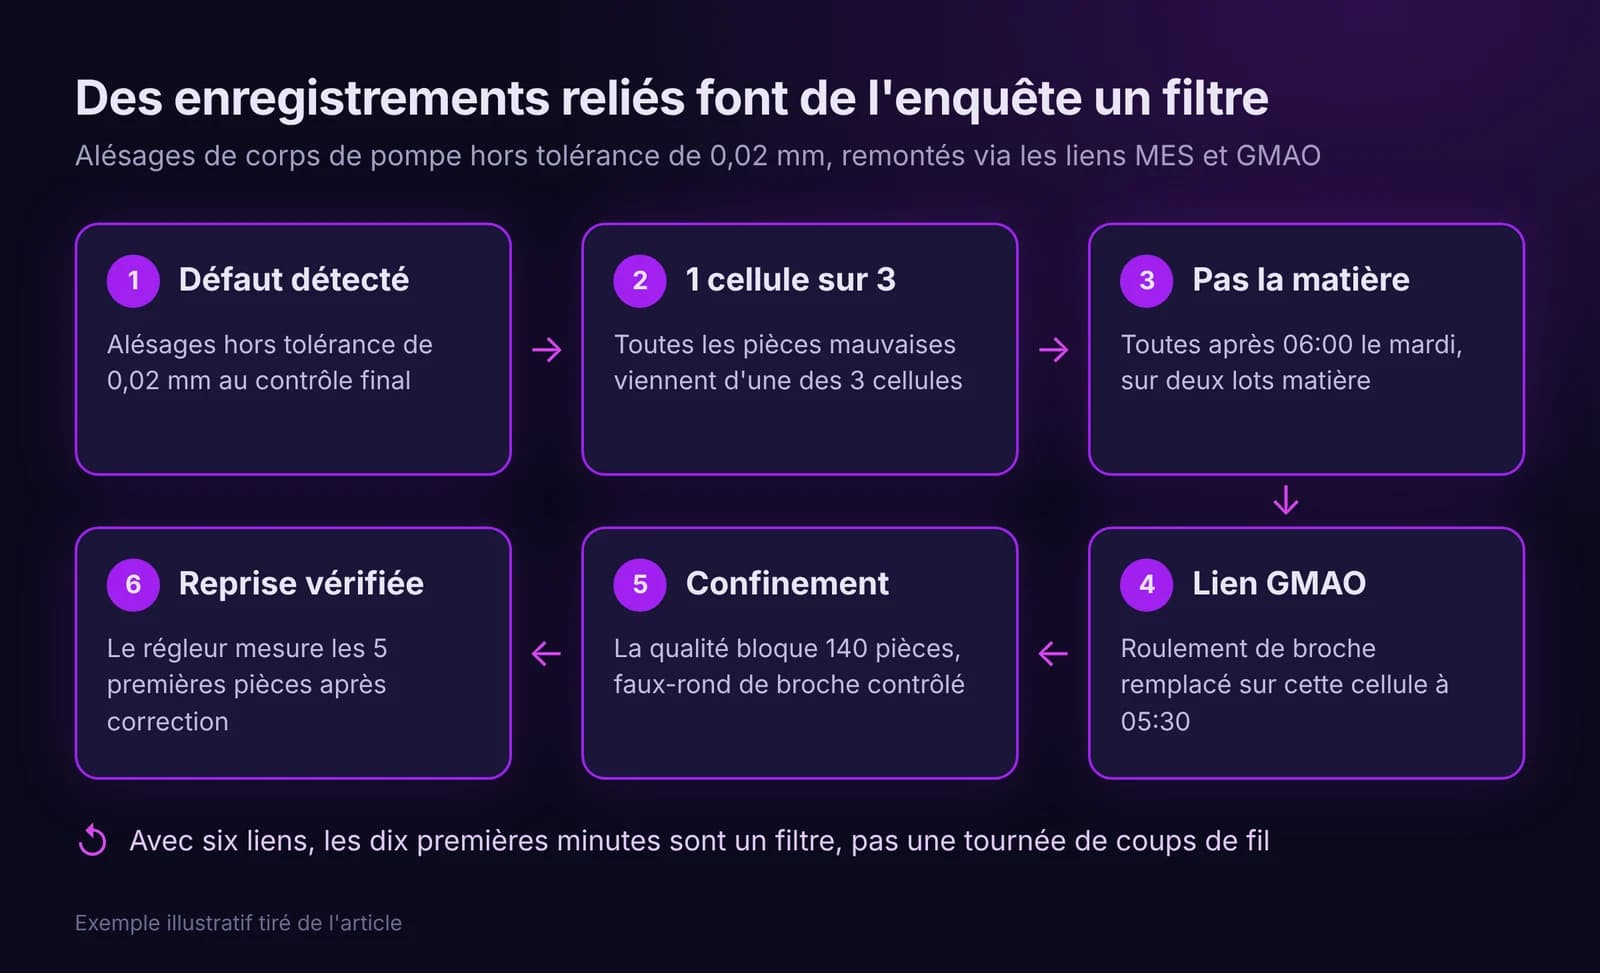
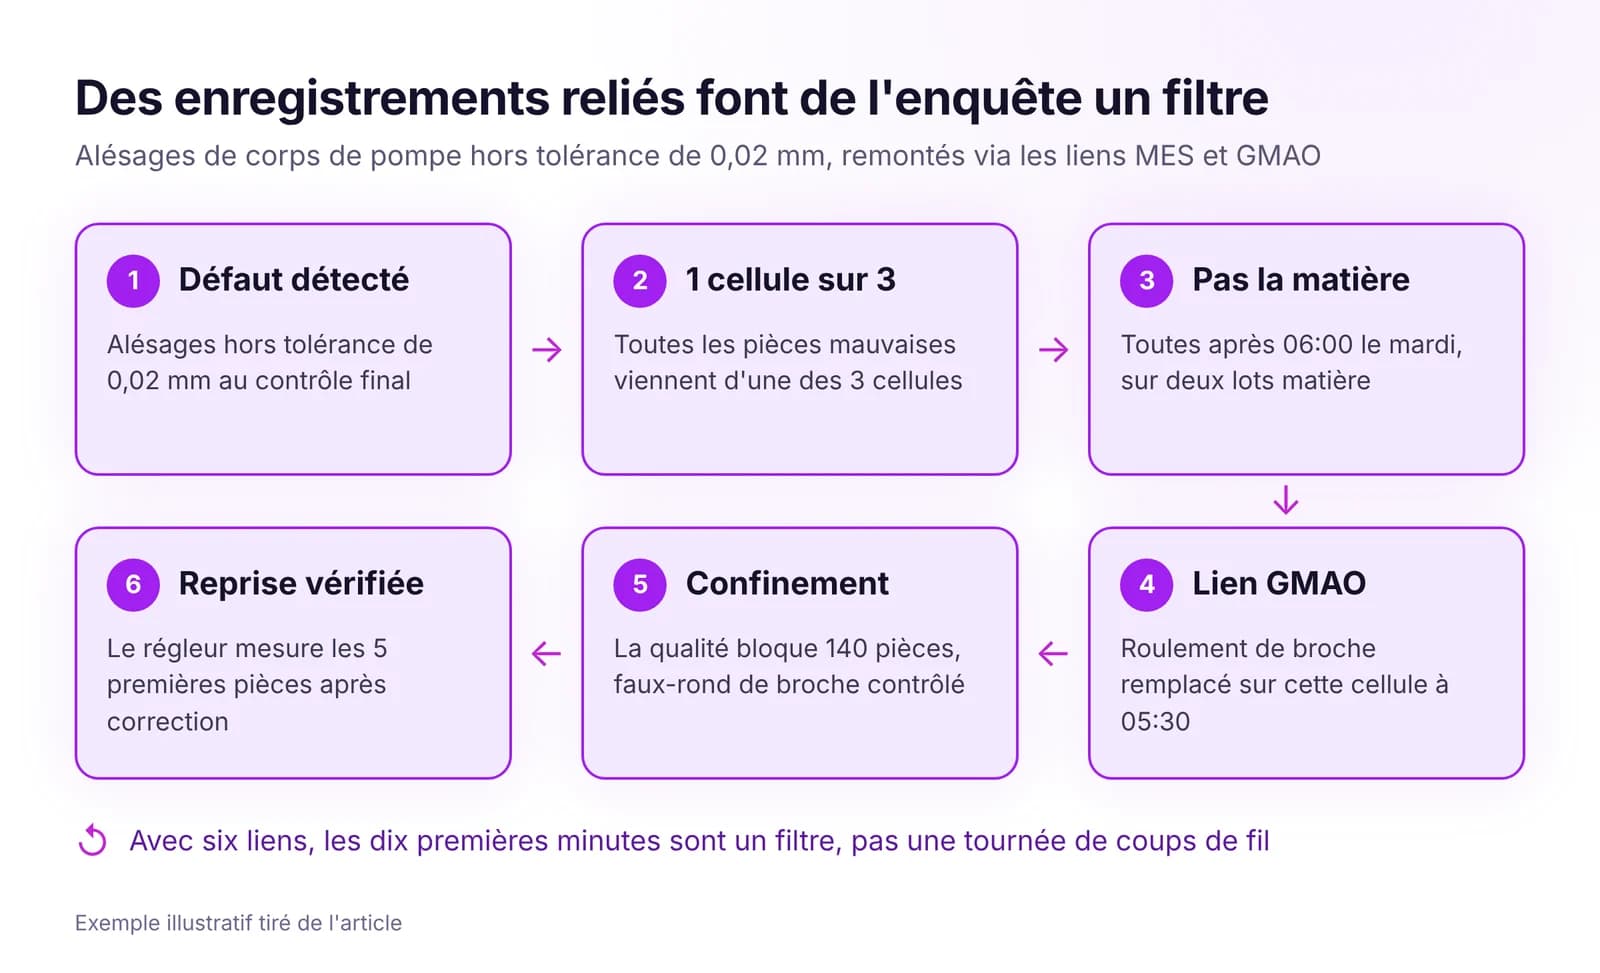
Reliez chaque défaut à son ordre, sa machine, son équipe, son lot et sa dernière intervention, fixez les règles d'escalade et vérifiez chaque correction.
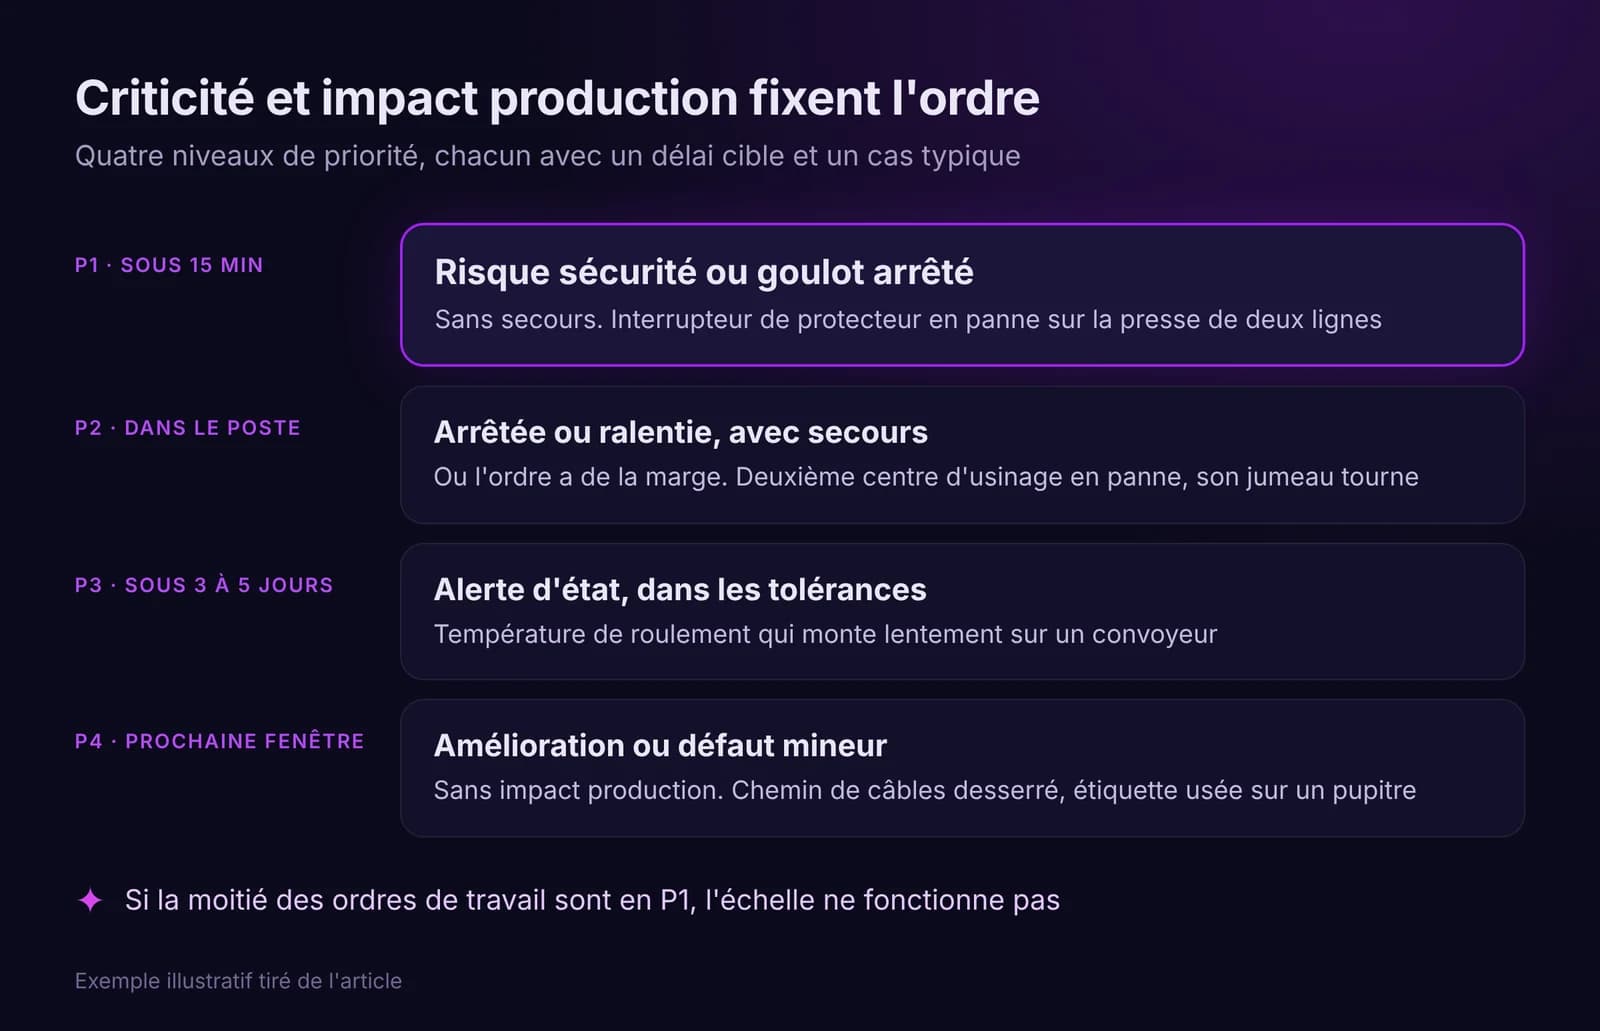
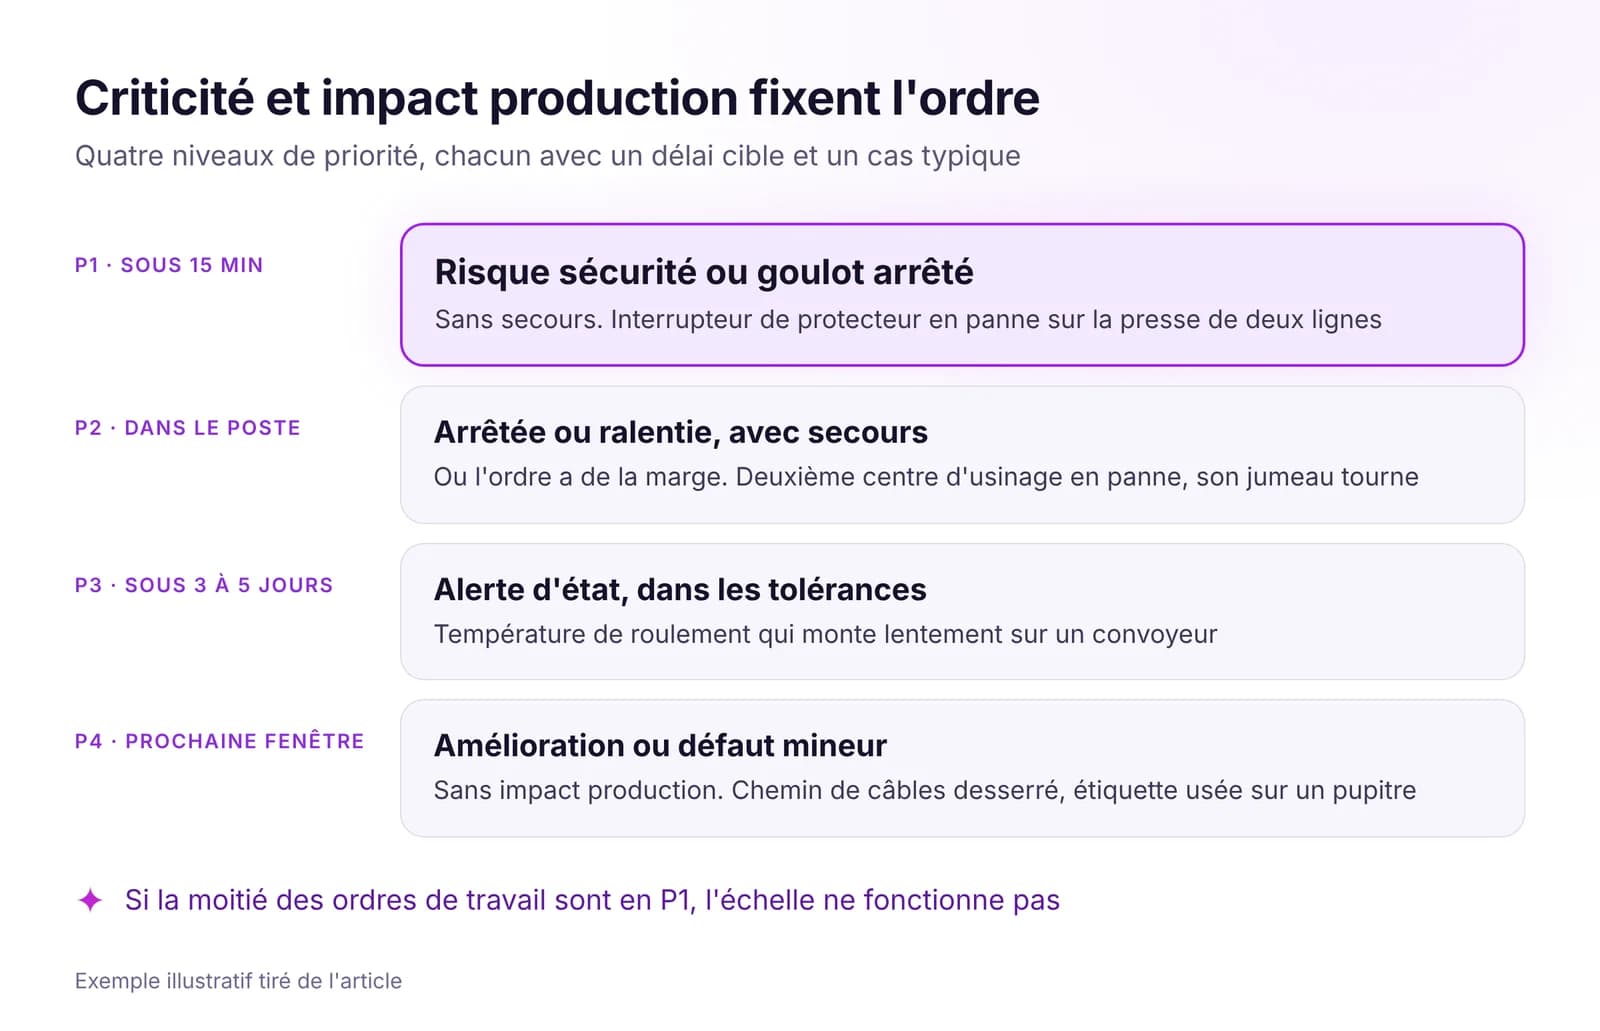
Une maintenance pilotée par les données : une liste d'équipements, des ordres priorisés selon la criticité et l'impact production, des contrôles selon l'usage.
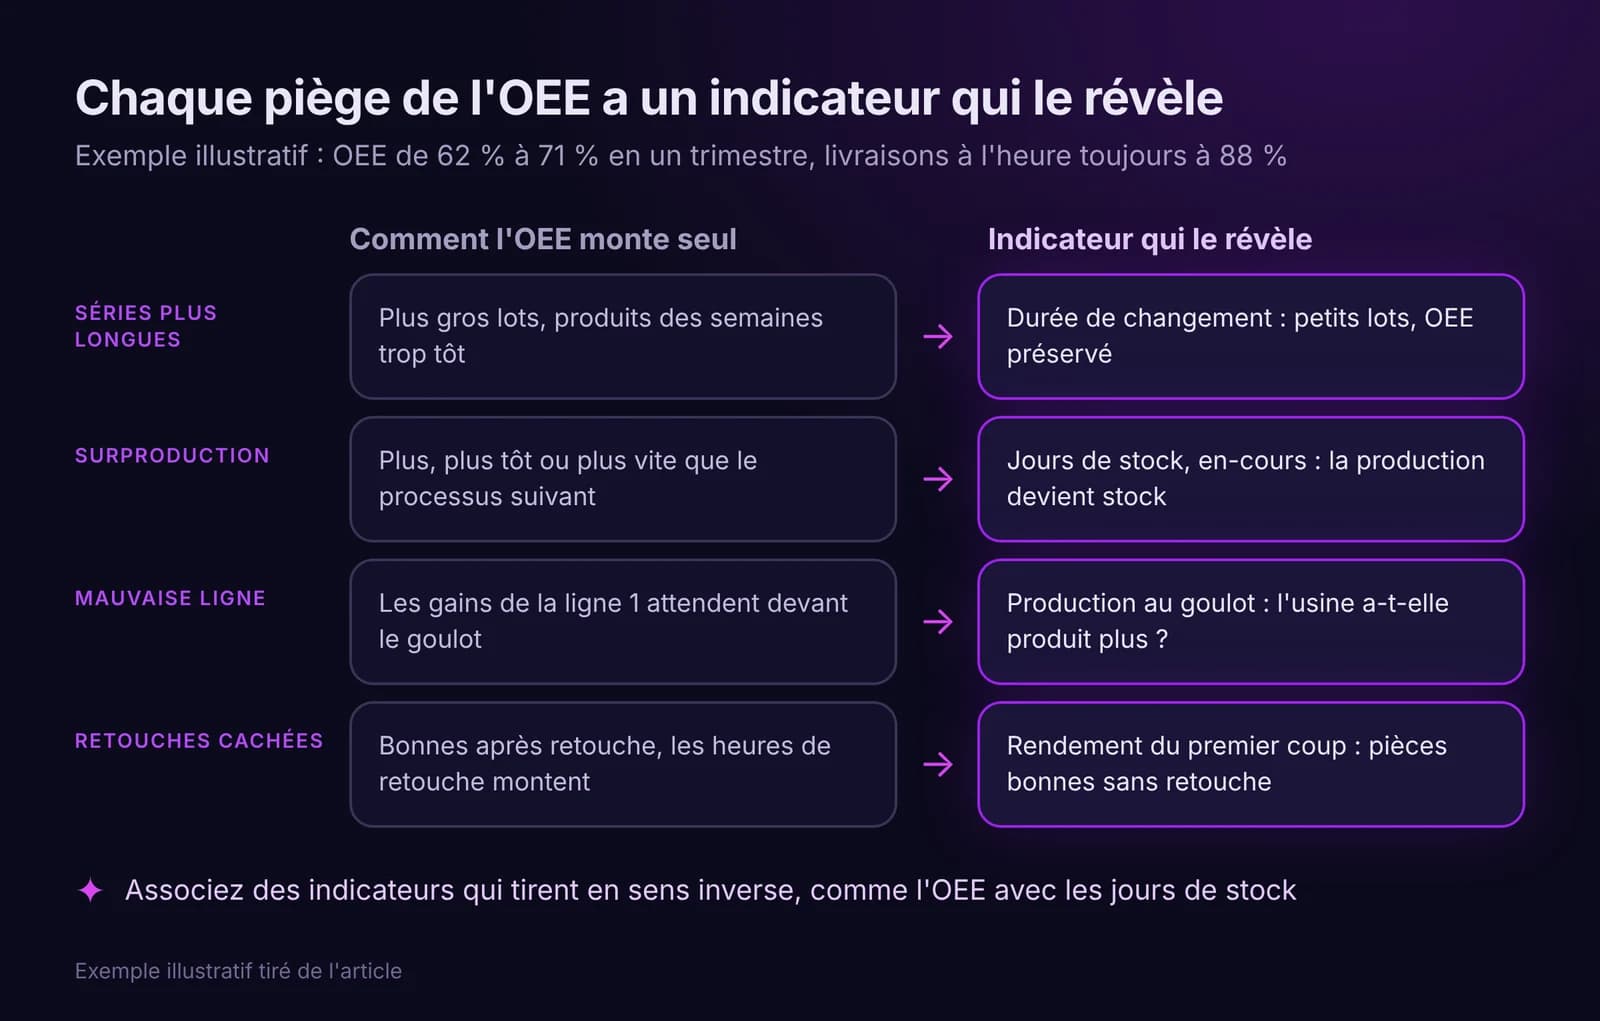
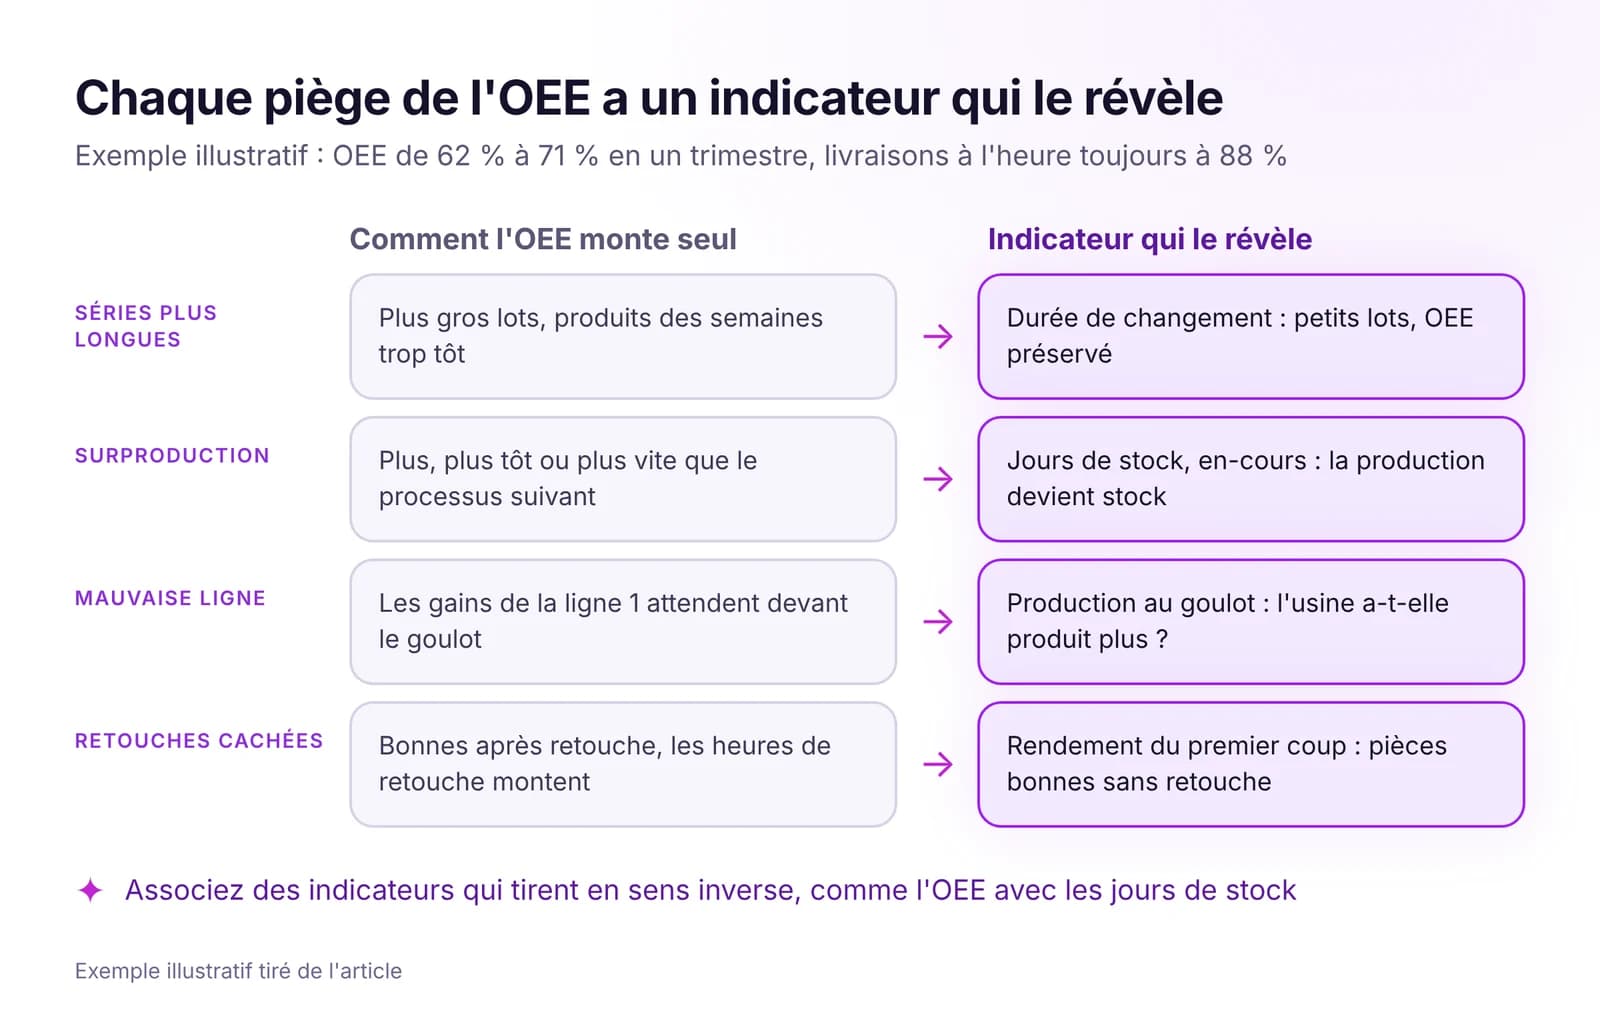
Le TRS peut monter pendant que les délais glissent et que les stocks gonflent. Cinq raisons, les indicateurs à ajouter et un tableau de bord d'usine court.
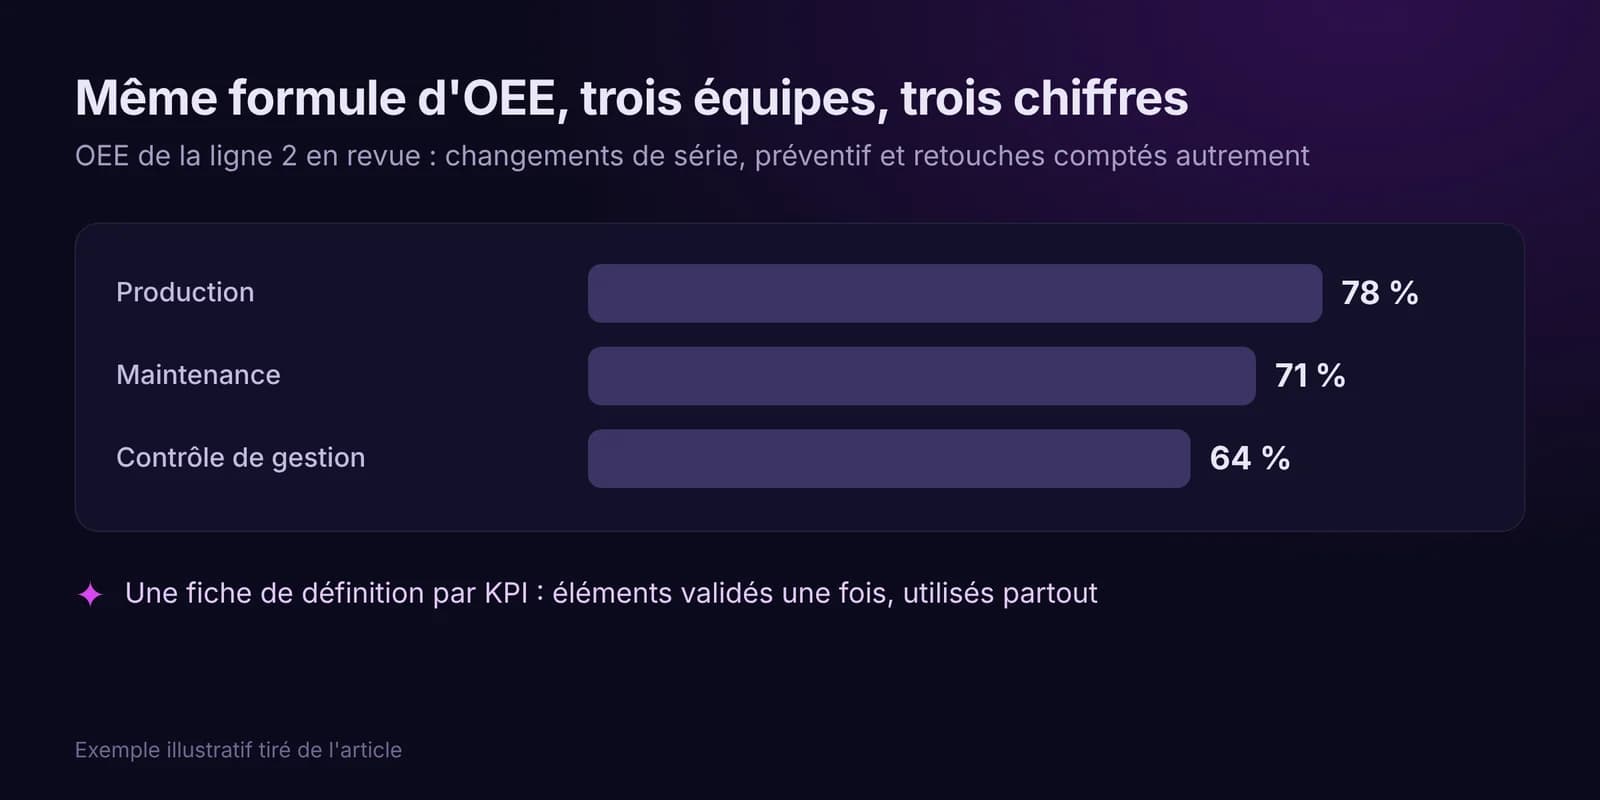
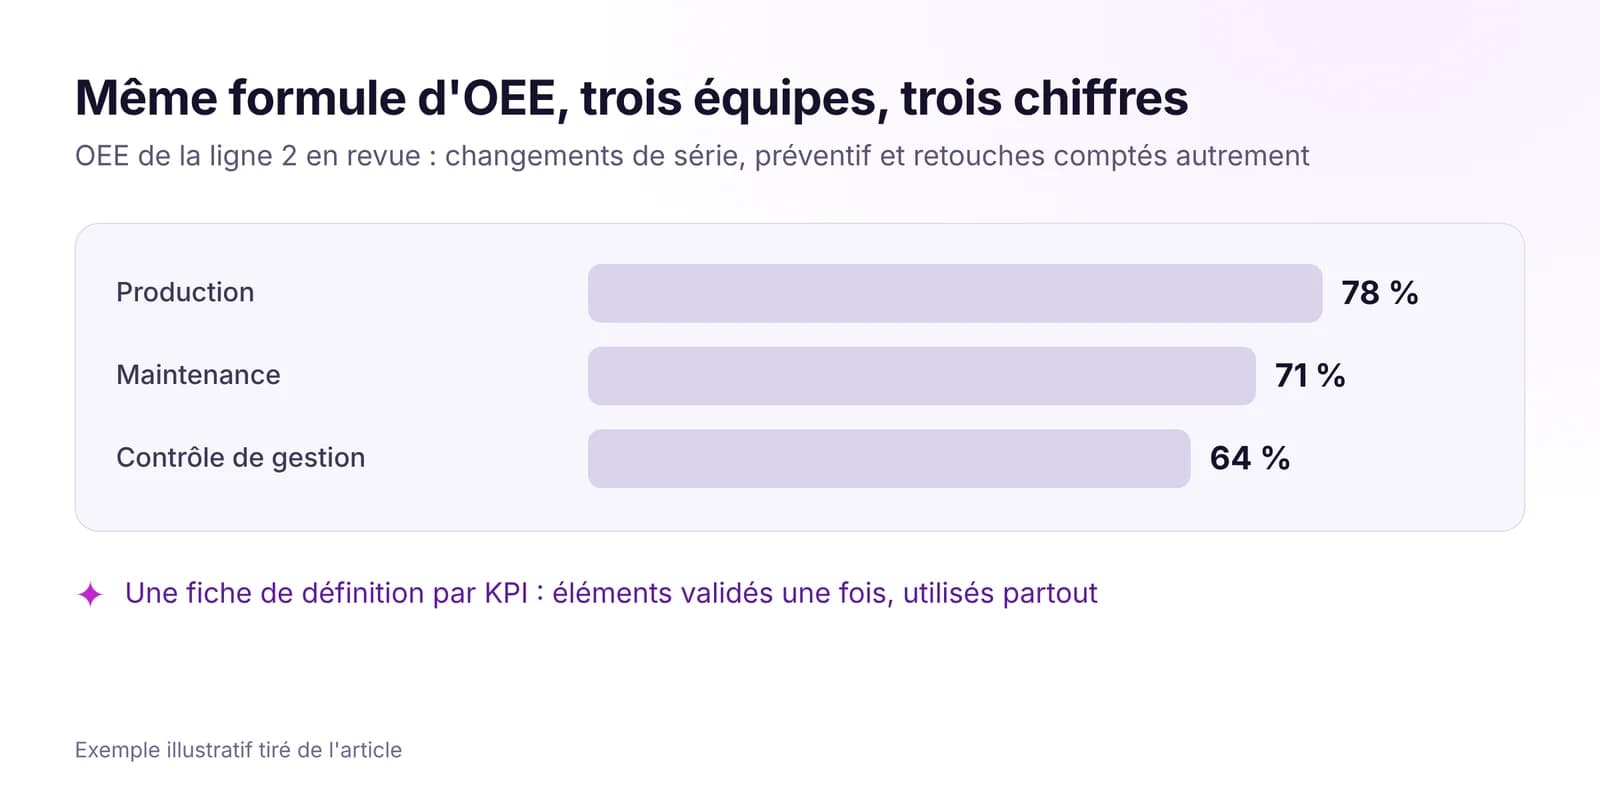
Chaque KPI d'usine avec une définition, une source de données, un responsable et une vue. Une méthode en quatre étapes selon l'ISO 22400, avec un exemple OEE.
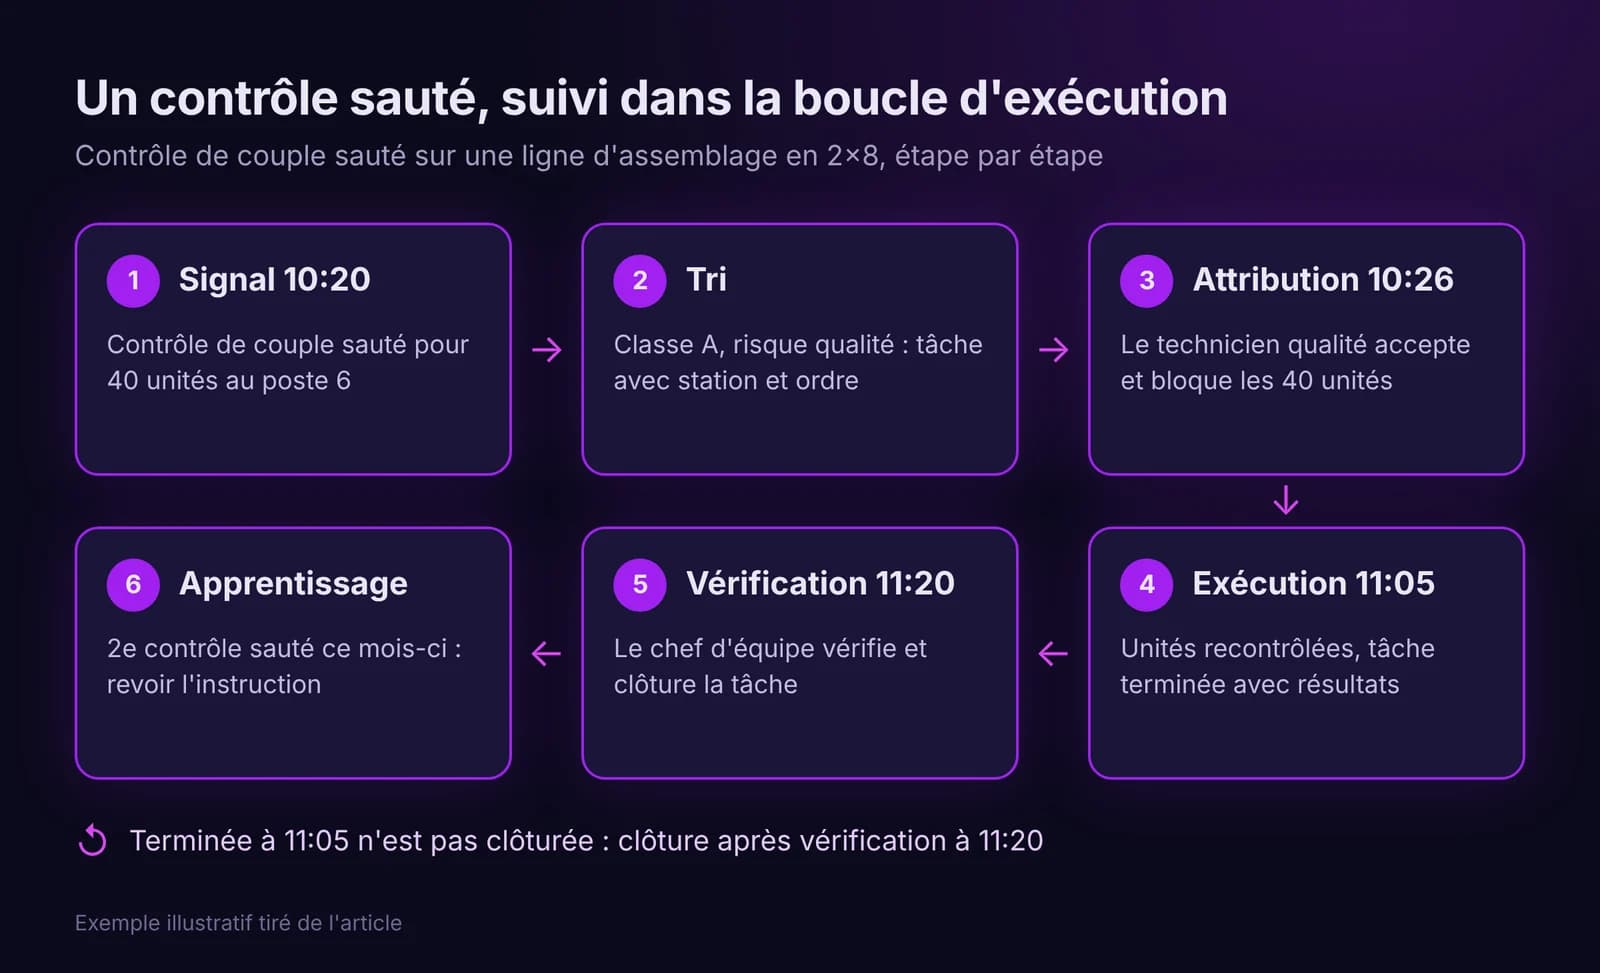
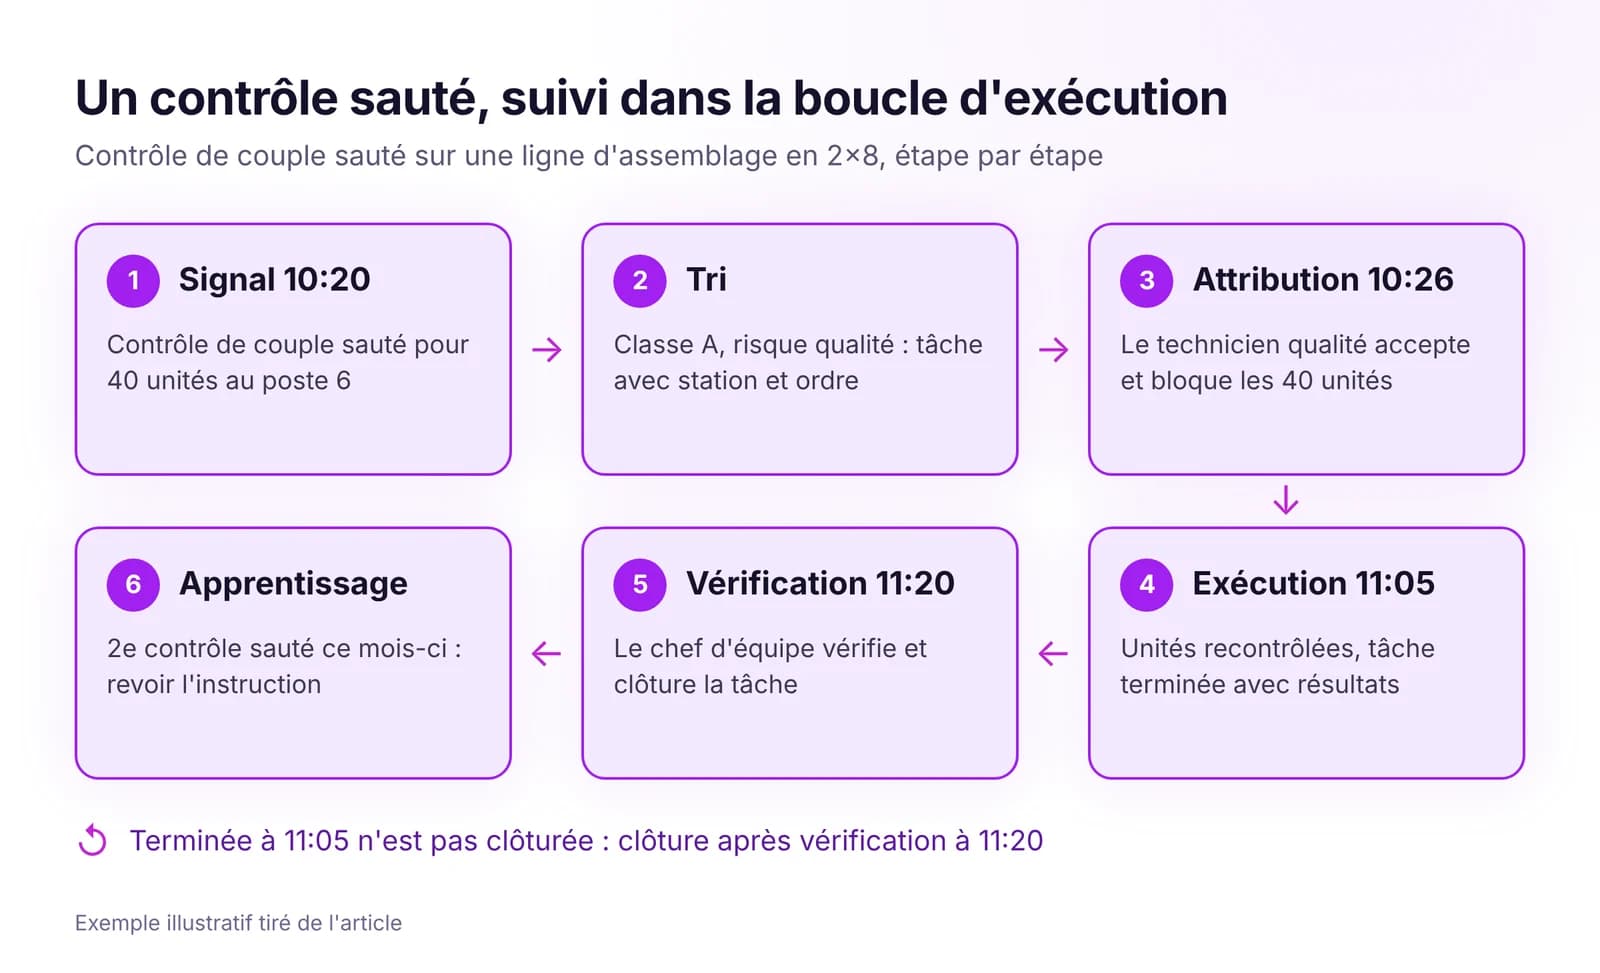
Comment un signal d'atelier devient une tâche avec un responsable, un délai et un résultat vérifié. Les sept étapes de la boucle et comment la mesurer.
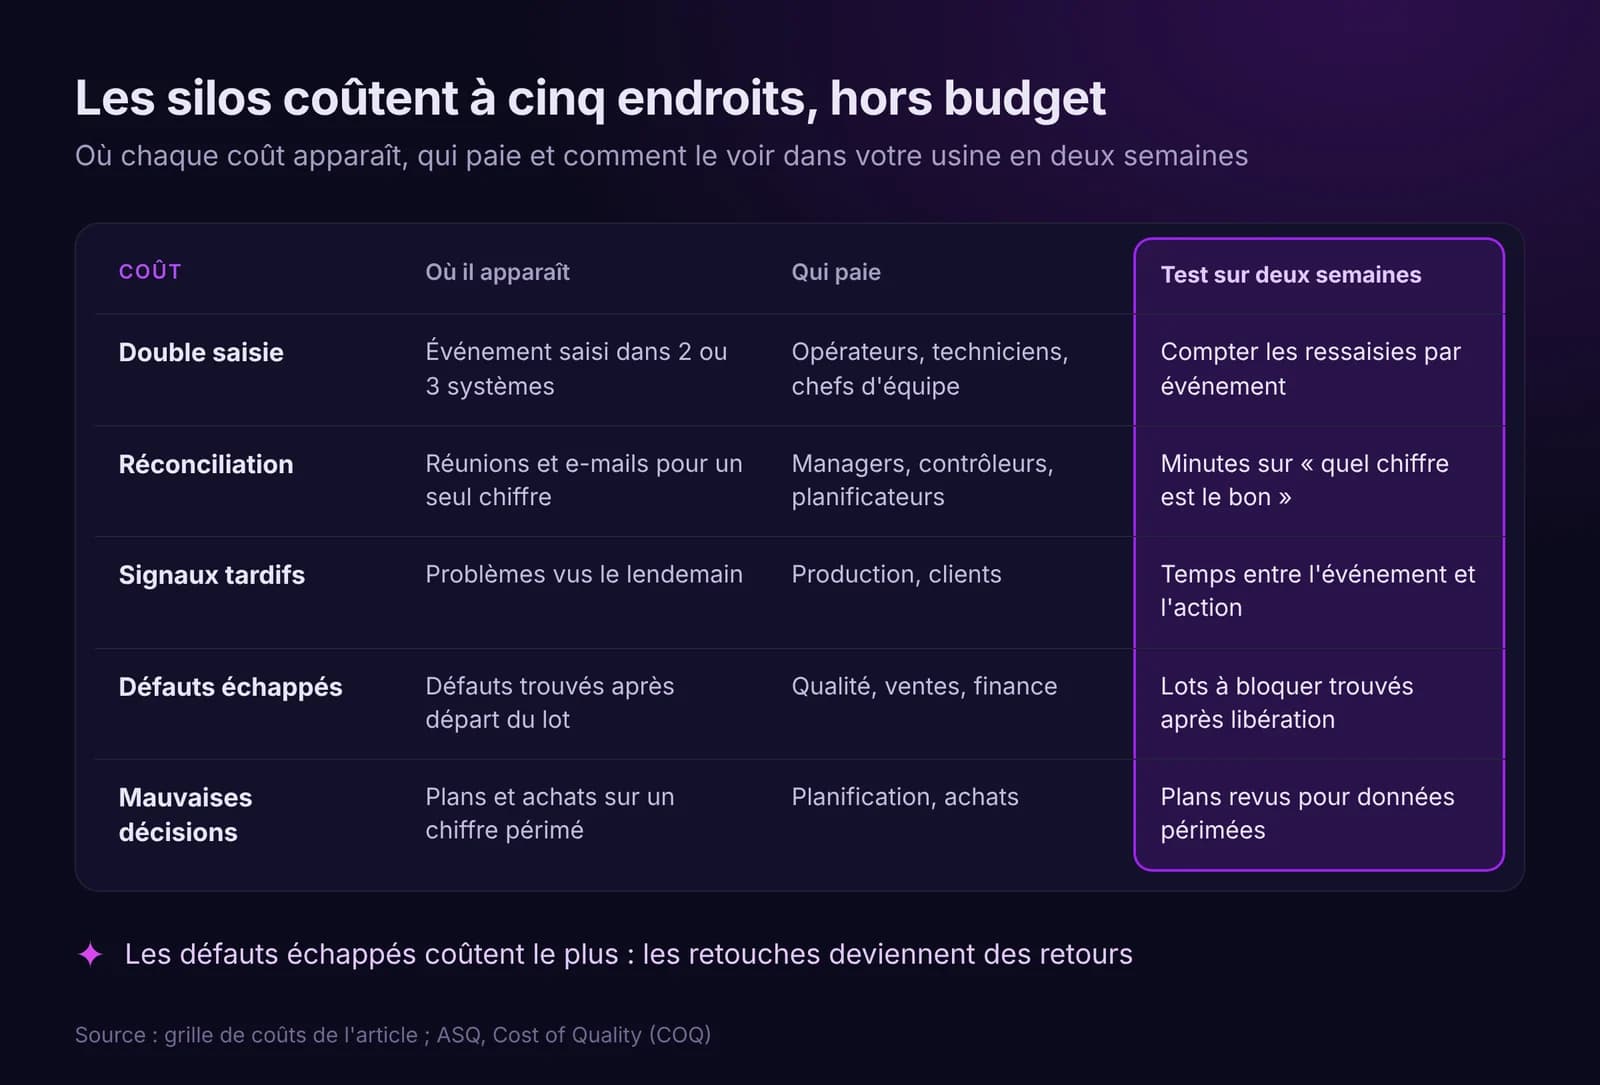
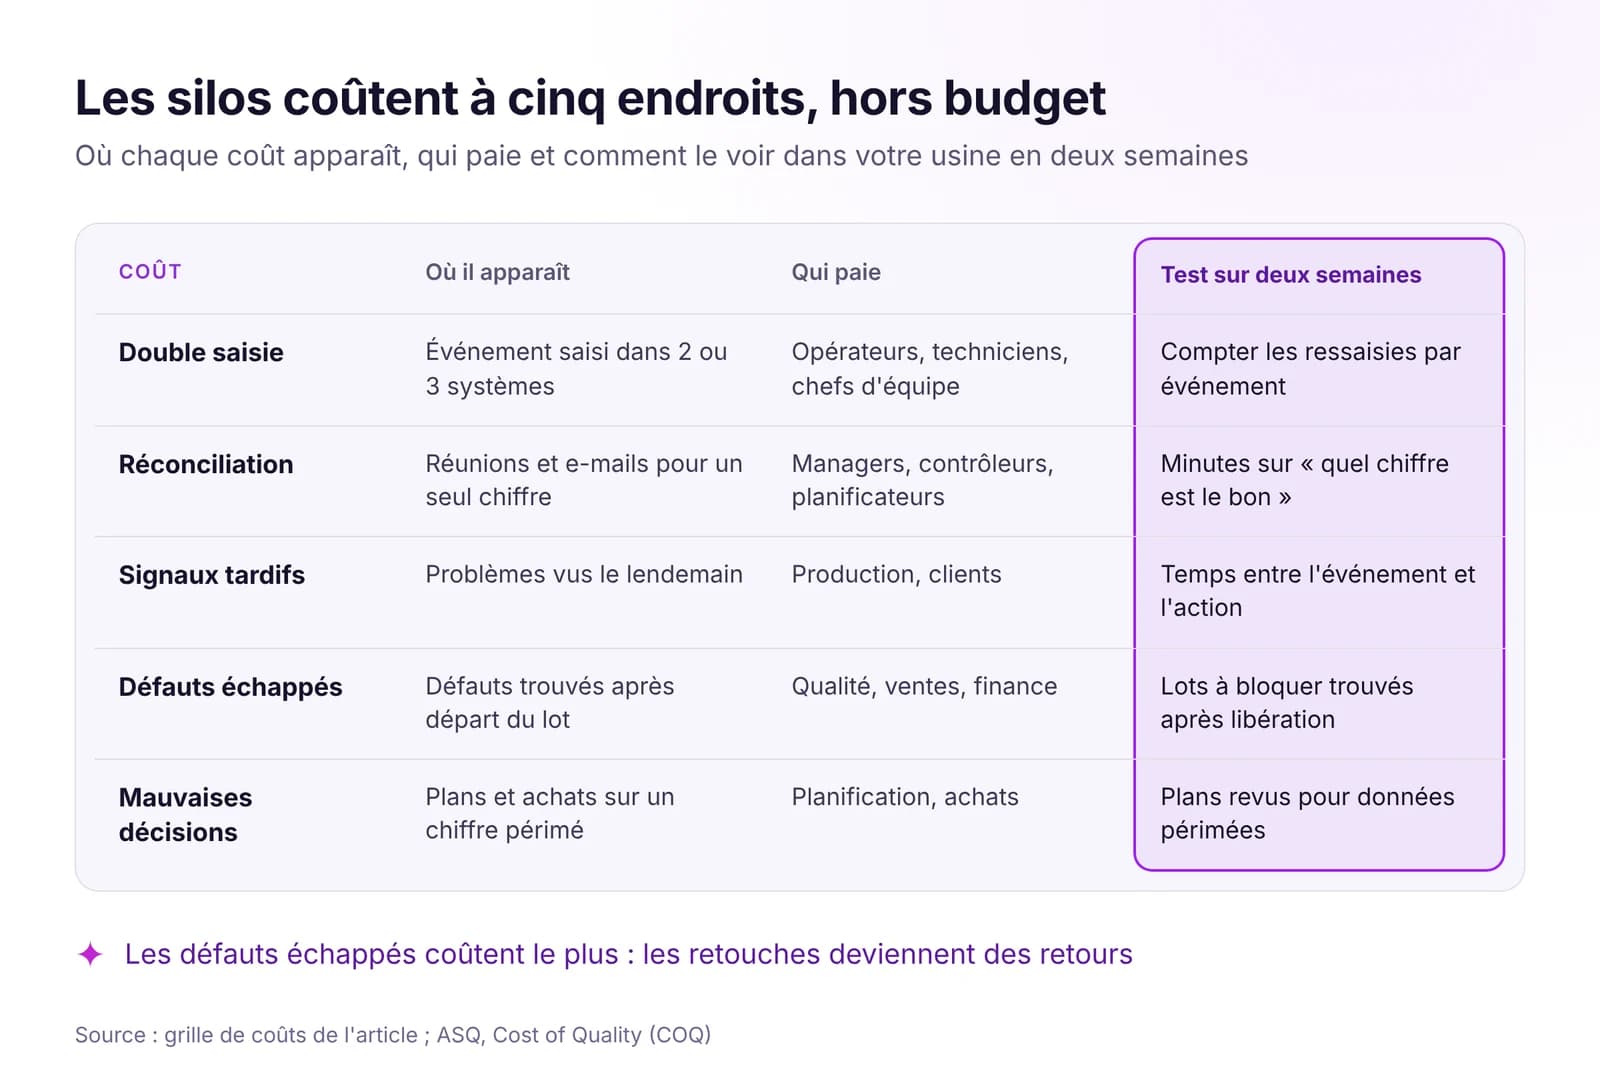
Systèmes cloisonnés et tableurs coûtent des doubles saisies, des rapprochements, des alertes tardives et des défauts. Où se cache ce coût et comment le mesurer.
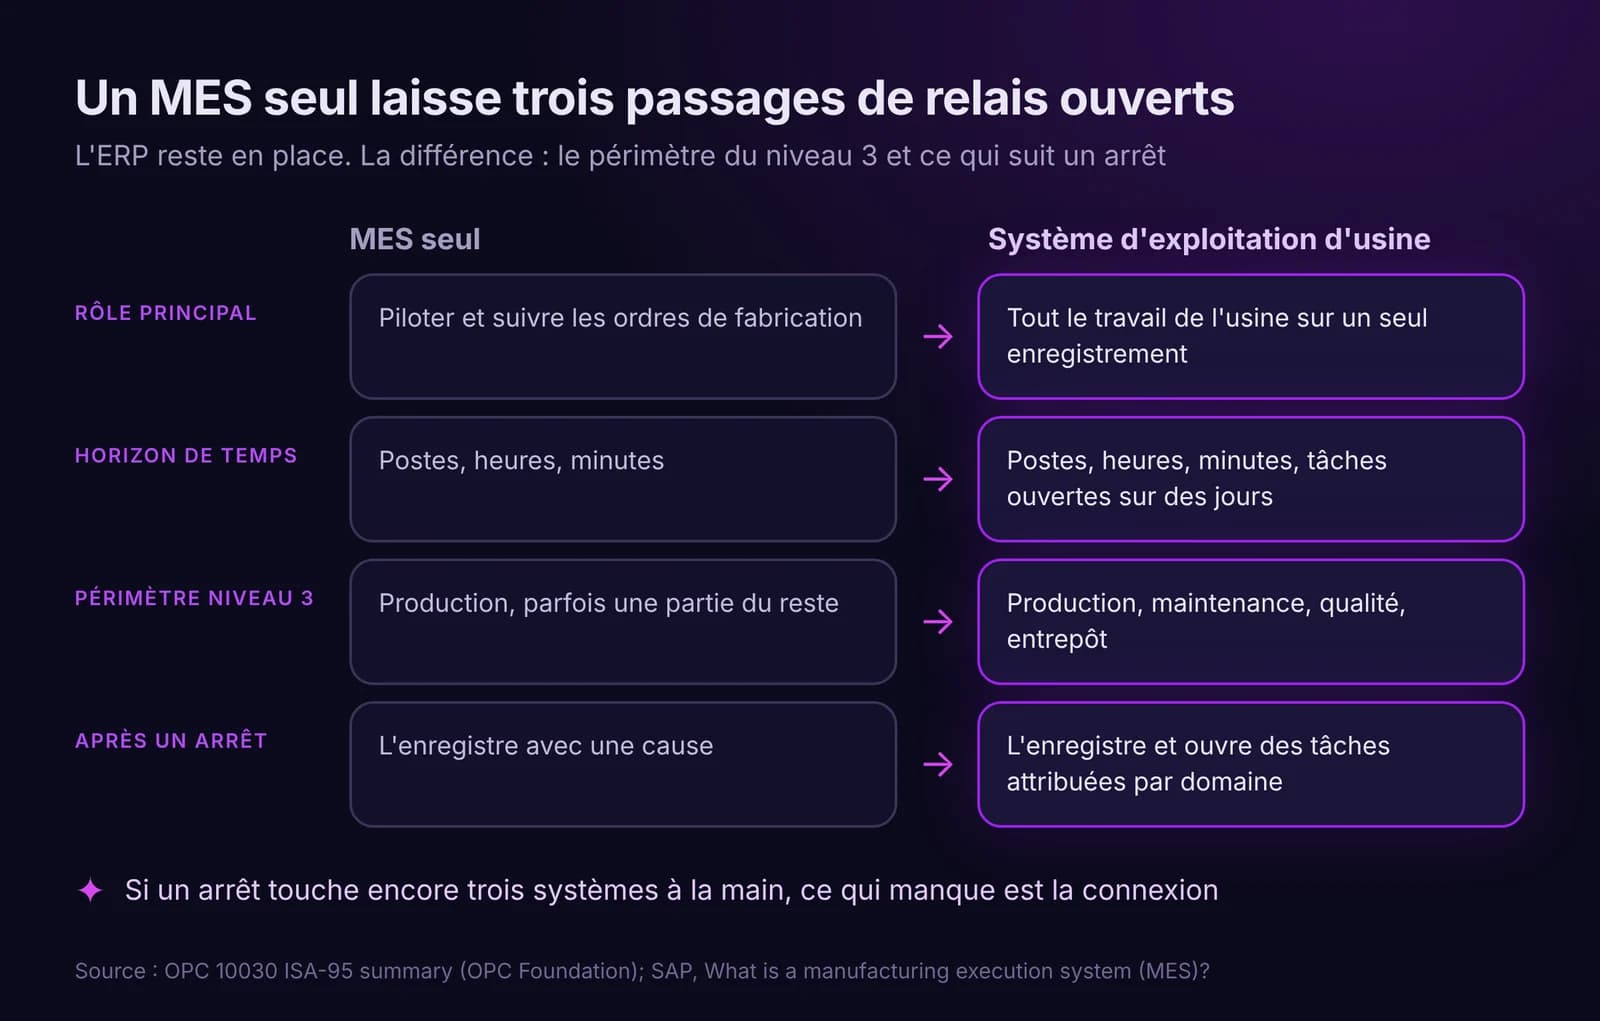
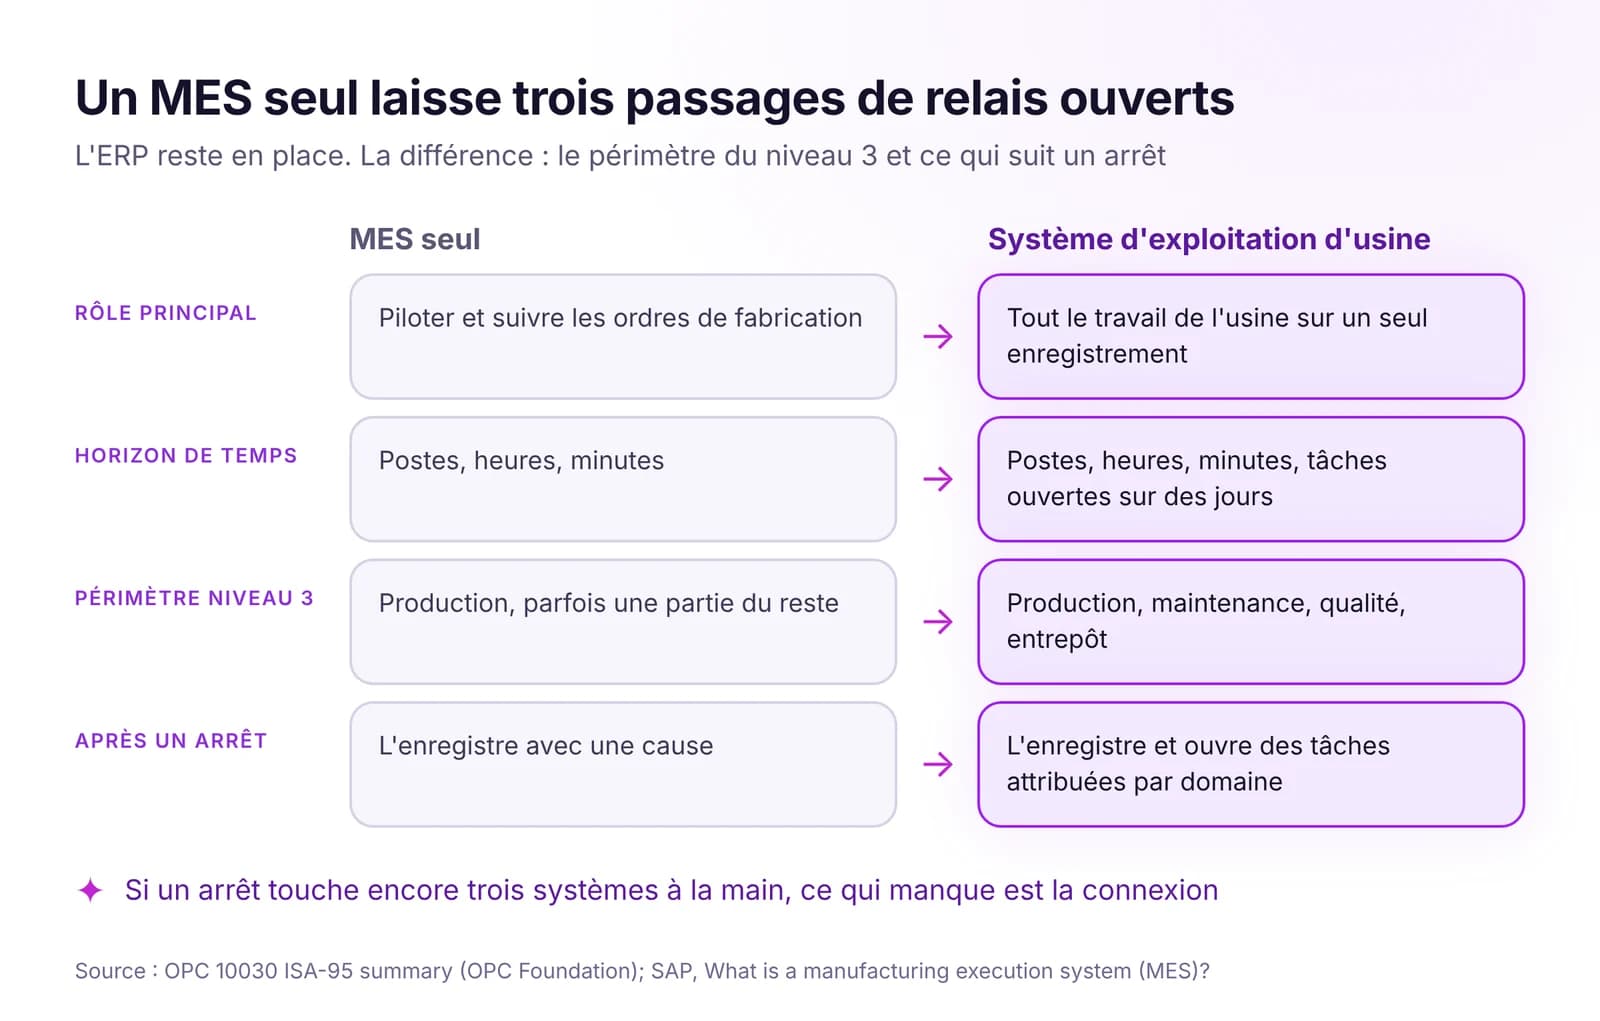
L'ERP planifie l'entreprise, le MES pilote les ordres de fabrication, le système d'exploitation d'usine réunit tout le travail de l'atelier. Où le MES s'arrête.
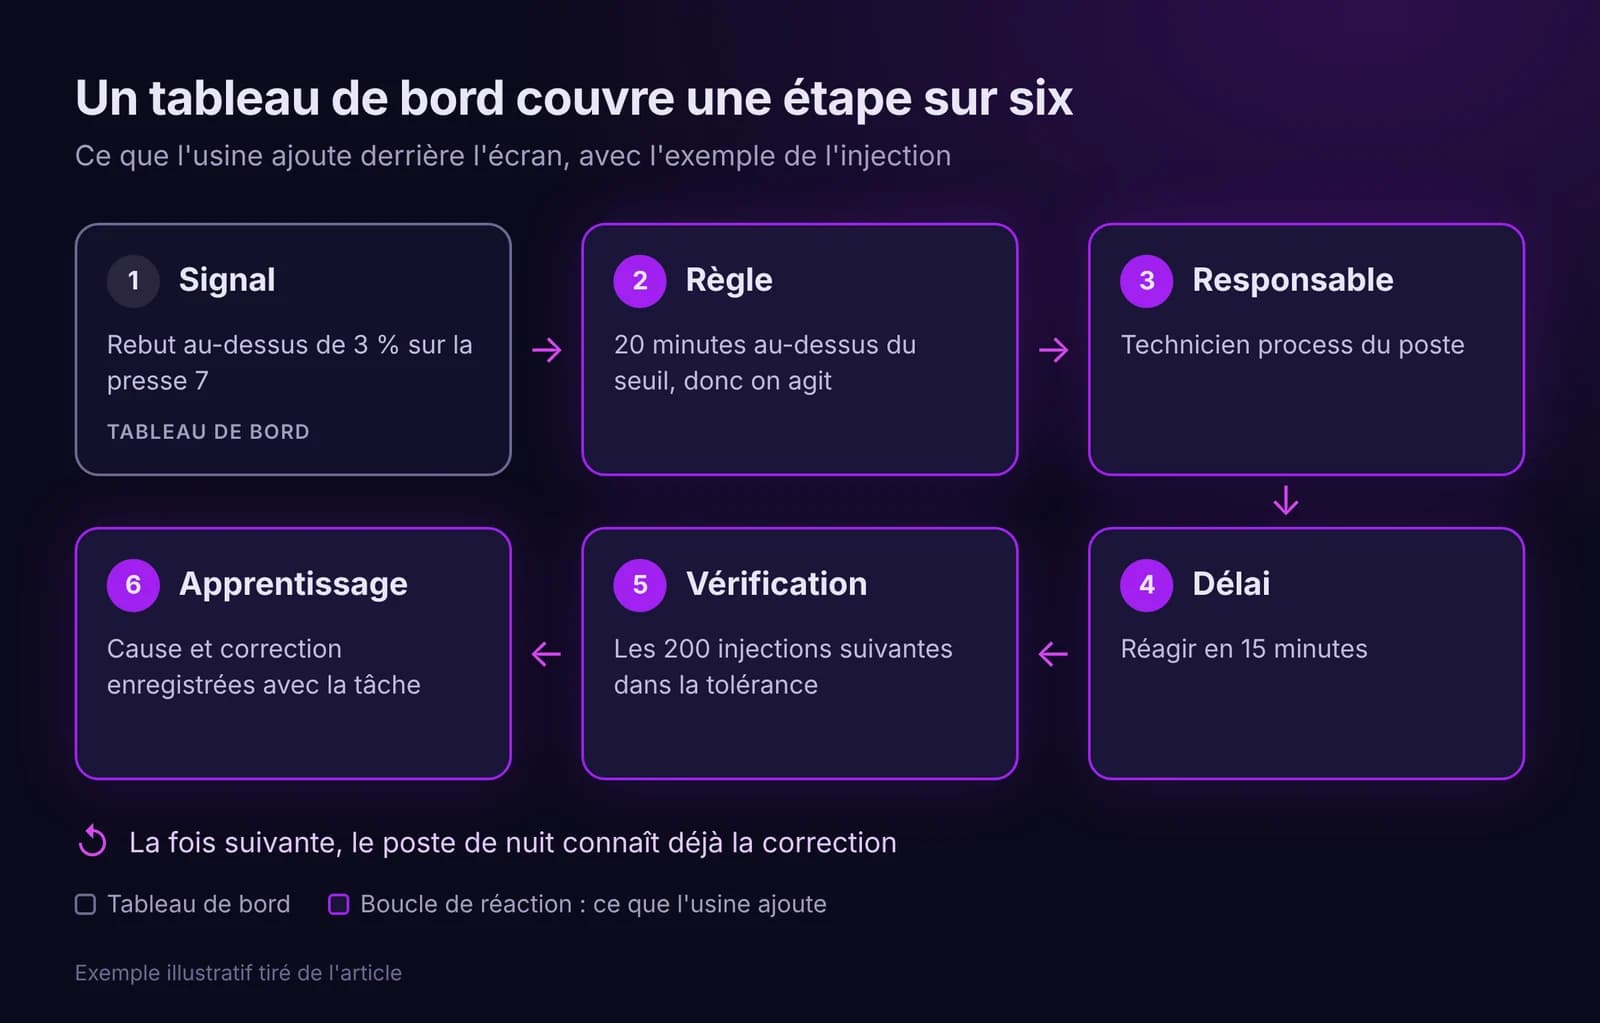
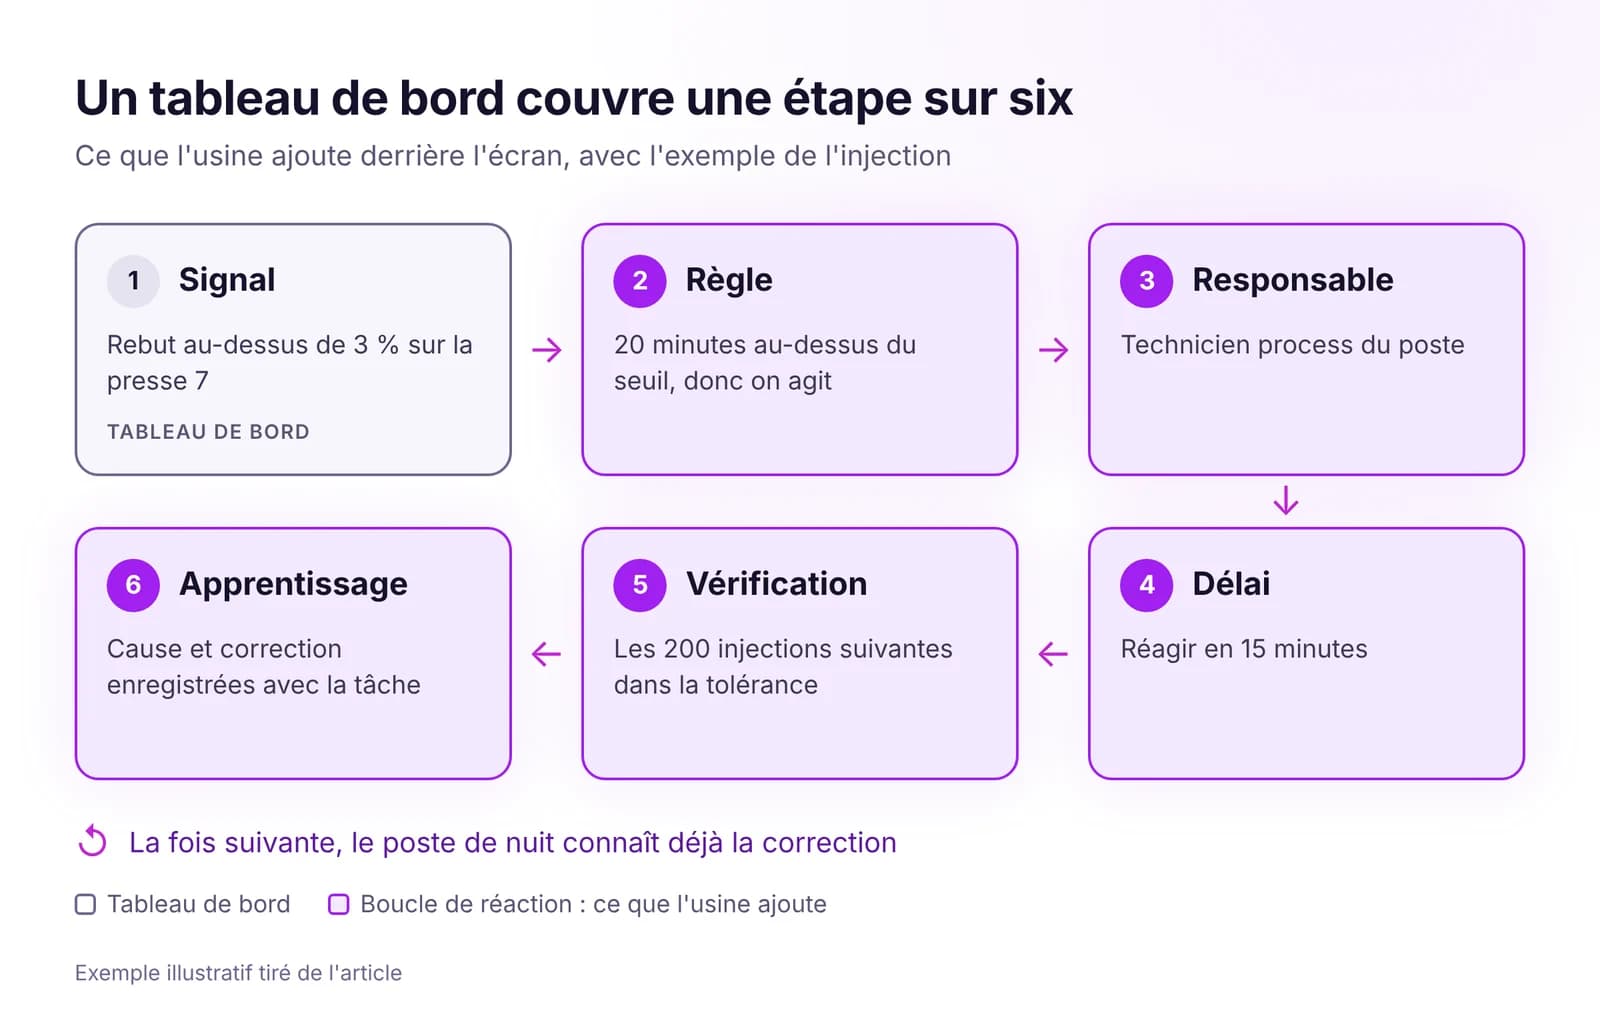
Un tableau de bord montre un problème, sans responsable, délai ni vérification. Les cinq écarts entre l'écran et l'atelier, et comment les combler.
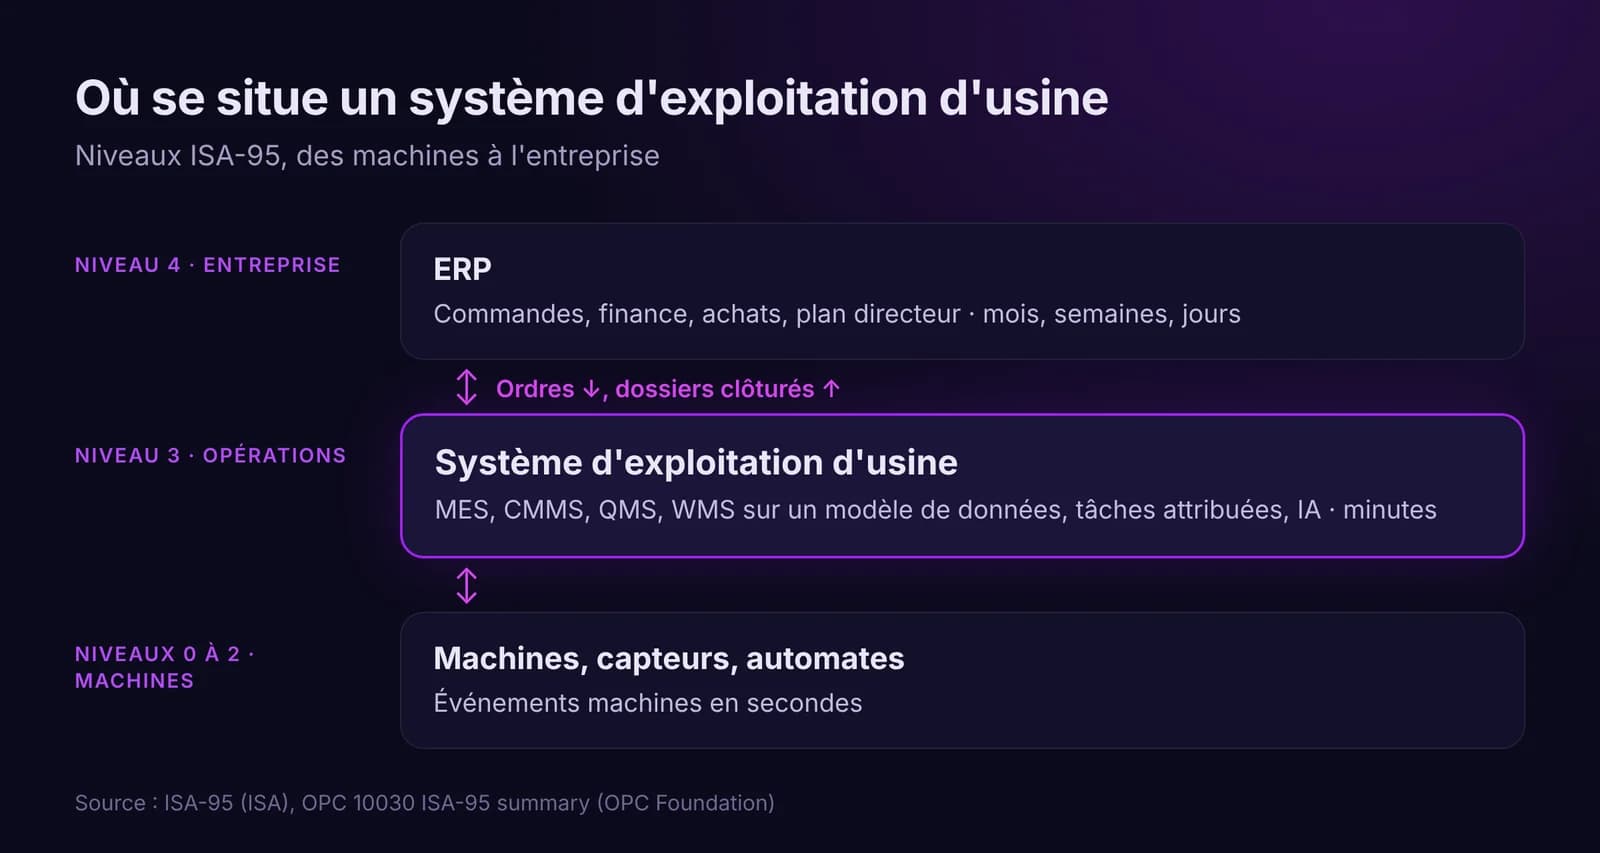
Un système d'exploitation d'usine pilote production, maintenance, qualité et entrepôt sur un seul modèle de données et transforme les signaux en tâches attribuées.
Lancez un essai de 14 jours sur les données de votre usine, ou ouvrez la démo interactive avec des données d'exemple.