Comment relier les problèmes qualité à la production et à la maintenance
Équipe DBR77 IRIS8 min de lecture
Pour relier les problèmes qualité à la production et à la maintenance, enregistrez chaque défaut avec les mêmes identifiants d'ordre, de machine, de poste, de lot matière et d'équipement que ceux que la production et la maintenance utilisent déjà. Ajoutez le dernier changement de réglage et le dernier ordre de travail sur cette machine. La recherche d'un défaut part alors de faits sur une seule chronologie au lieu des souvenirs de trois personnes, et la plupart des causes apparaissent là où ces enregistrements se rejoignent.
Les équipes qualité sont souvent les dernières à apprendre un problème machine et les premières à être interrogées sur le défaut qu'il a causé. Ci-dessous : pourquoi la cause reste cachée, les liens dont un enregistrement de défaut a besoin, comment passer du confinement à une cause vérifiée, quand la qualité doit faire appel aux autres services, et comment savoir qu'une correction a tenu.
Pourquoi la cause reste inconnue
Dans beaucoup d'usines, un même défaut vit à trois endroits. Le résultat de contrôle se trouve dans un formulaire ou un tableur qualité. L'ordre, le poste et l'opérateur se trouvent dans le MES ou sur papier. La réparation faite sur la machine mardi dernier se trouve dans la GMAO (CMMS) ou dans le carnet d'un technicien. Chaque enregistrement est correct. Aucun ne renvoie aux autres.
L'enquête se transforme alors en tournée de coups de fil. L'ingénieur qualité interroge le chef d'équipe, qui interroge le régleur, qui se souvient d'un changement d'outil « à peu près à ce moment-là ». Les jours passent. La ligne continue de tourner, et les pièces suspectes continuent d'avancer vers l'aval.
Ce délai coûte de l'argent. L'ASQ répartit le coût de la qualité en quatre groupes et distingue les coûts de non-qualité internes, pour les défauts découverts avant que le client reçoive le produit, des coûts de non-qualité externes, découverts après. Chaque jour passé à chercher une cause augmente la probabilité qu'un défaut passe du premier groupe au second.
Les liens dont chaque enregistrement de défaut a besoin
Un enregistrement de défaut devient utile quand il porte les mêmes clés que la production et la maintenance. Six liens couvrent la plupart des cas :
| Lien | D'où il vient | Question à laquelle il répond |
|---|---|---|
| Ordre de fabrication et référence pièce | MES | Quels ordres et combien de pièces peuvent être concernés ? |
| Machine, poste de travail et outil | MES, données machines | S'agit-il d'une seule machine ou de toutes ? |
| Heure et poste | MES, horodatage du contrôle | Quand cela a-t-il commencé, et quelle équipe était en poste ? |
| Lot matière et fournisseur | Entrepôt, contrôle de réception | Le défaut suit-il un lot plutôt qu'une machine ? |
| Dernier changement de réglage | MES, journal du régleur | Qu'est-ce qui a changé dans le processus juste avant ? |
| Dernier ordre de travail sur l'équipement | GMAO | La machine a-t-elle été réparée, réglée ou était-elle en retard d'entretien ? |
Avec ces six champs, les dix premières minutes d'une enquête sont un filtre, pas une tournée de coups de fil. La synthèse de l'ISA-95 publiée par l'OPC Foundation cite la production, la qualité, les stocks et la maintenance comme les parties d'une organisation où la coordination et le pilotage doivent se faire. Les liens ci-dessus sont l'endroit où ces quatre domaines se rejoignent autour d'un défaut.
Du confinement à une cause vérifiée
Une méthode structurée garde l'équipe honnête. La démarche 8D de l'ASQ demande des actions de confinement pour isoler le problème avant le travail sur la cause racine, et exige que les causes soient « vérifiées ou prouvées, pas déterminées par un brainstorming flou ». Des enregistrements reliés accélèrent ces deux étapes.
- Confinement : les liens d'ordre, de lot et d'heure montrent quelles pièces bloquer et lesquelles sont déjà parties.
- Cause : les liens de machine, de réglage et d'ordre de travail montrent ce qui a changé. Testez ce changement, ne vous contentez pas de le nommer.
- Correction : la correction est souvent une action de maintenance ou de process, pas une action qualité. Elle a besoin d'un responsable dans ce service.
Les 5 Pourquoi mènent souvent tout droit à la maintenance. Dans le lexique du Lean Enterprise Institute, l'exemple classique de Taiichi Ohno commence par une machine qui s'est arrêtée et aboutit, cinq questions plus tard, à une crépine manquante qui laissait des copeaux métalliques entrer dans une pompe de lubrification.
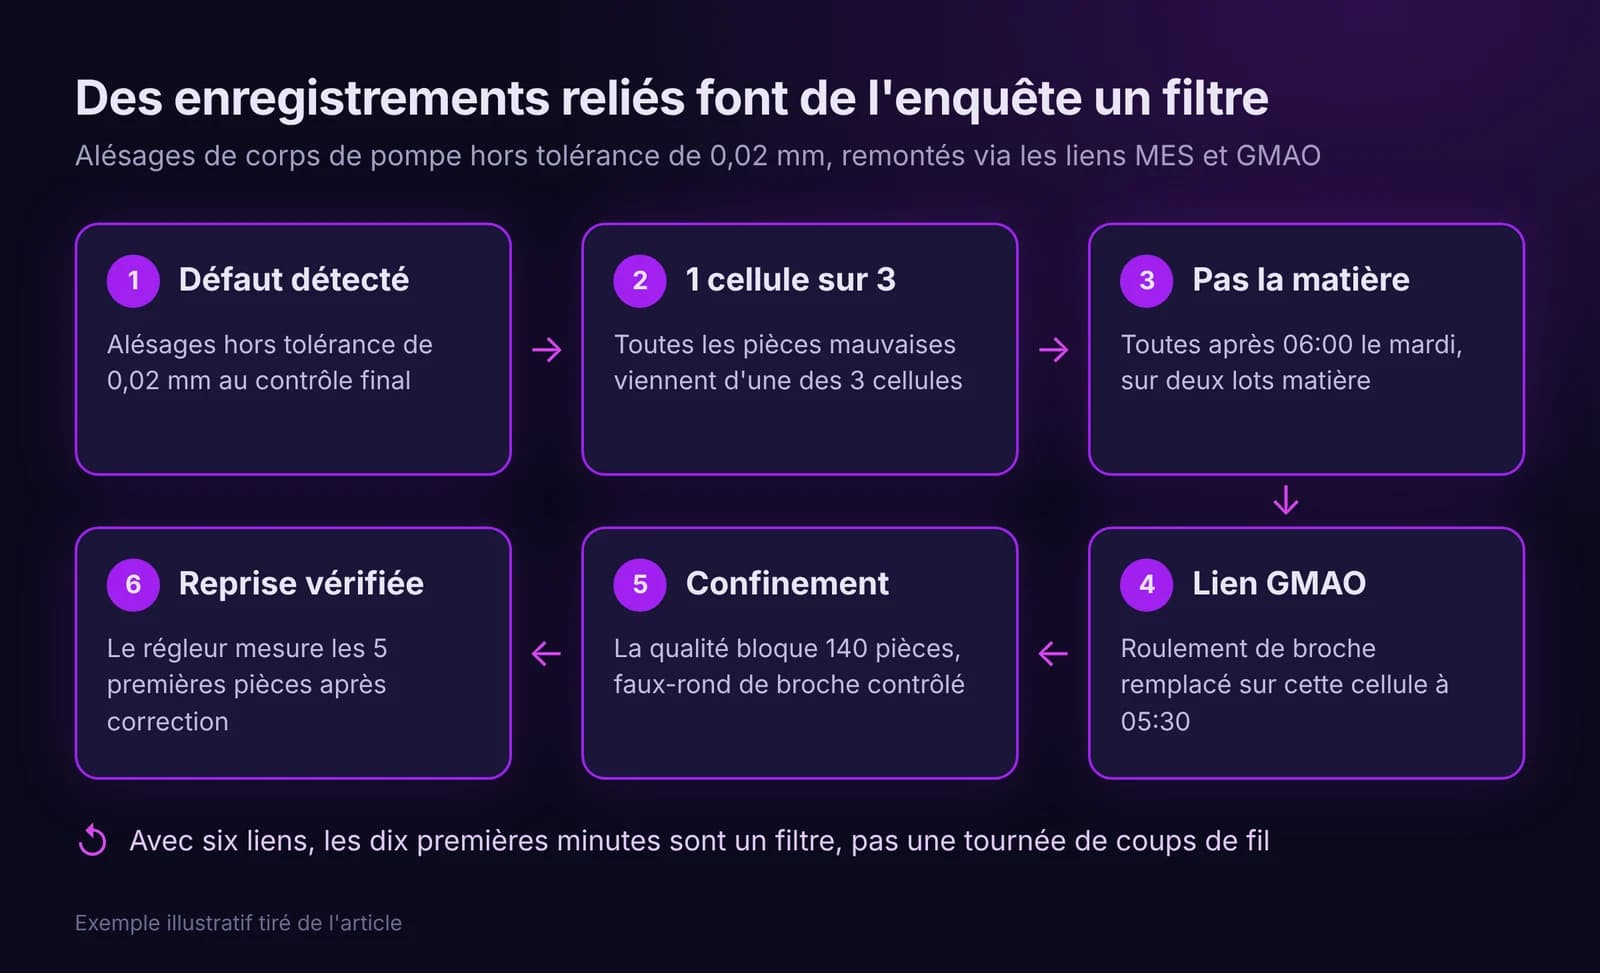
Exemple illustratif : une usine d'usinage découvre au contrôle final des alésages hors tolérance de 0,02 mm sur des corps de pompe. Les enregistrements reliés montrent que toutes les pièces mauvaises viennent d'une des trois cellules CNC, toutes après 06:00 le mardi, sur deux lots matière. Ce n'est donc pas la matière. Le lien avec la GMAO montre qu'un roulement de broche a été remplacé sur cette cellule à 05:30. La qualité bloque 140 pièces de la cellule, un technicien contrôle le faux-rond de la broche, et le régleur mesure les cinq premières pièces après la correction avant que la cellule ne reprenne sa pleine cadence.
Quand la qualité doit faire appel à la maintenance et à la production
Écrivez quand un signal qualité devient une tâche pour un autre service. Règles typiques :
- Processus hors contrôle sur une carte SPC : l'opérateur arrête ou ralentit le processus, et le régleur reçoit une tâche sous 15 minutes.
- Même défaut sur la même machine deux fois dans la semaine : ouvrez un ordre de travail de maintenance pour inspecter l'outil, le montage ou la broche.
- Après une réparation sur un équipement critique : un contrôle de première pièce avant que la machine ne reprenne sa pleine cadence.
- Instrument de mesure en retard d'étalonnage ou hors étalonnage : revoyez les résultats qu'il a produits depuis la dernière vérification conforme.
- Le défaut suit un lot matière : bloquez le lot dans l'entrepôt et ouvrez une réclamation fournisseur.
Le lien fonctionne dans les deux sens. Le NIST a constaté que les établissements américains figurant dans les 25 % les plus dépendants de la maintenance réactive étaient associés à 16,0 fois plus de défauts que les 25 % les moins dépendants. La façon de gérer le côté maintenance est traitée dans Comment piloter la maintenance par les données.
Comment vérifier que la correction a tenu
Une action corrective est clôturée quand le résultat est mesuré, pas quand le formulaire est signé. Fixez la vérification à l'avance : par exemple, les 200 prochaines pièces de cette machine, ou les trois prochaines livraisons de ce fournisseur. Si le défaut revient, l'action est rouverte avec son historique. C'est la même boucle de responsable et de vérification que celle décrite dans Du signal à la tâche puis à la clôture : la boucle d'exécution.
Comment cela fonctionne dans DBR77 IRIS
Dans DBR77 IRIS, IRIS QMS partage un seul modèle de données avec IRIS MES, IRIS CMMS et IRIS WMS. Une non-conformité est saisie avec sa gravité et reliée à l'ordre de fabrication, à la machine, à l'opérateur et au lot matière. Le traitement (retouche, rebut, dérogation) est suivi jusqu'à la clôture, et des workflows 8D et 5 Pourquoi guident l'équipe du confinement à l'action corrective.
Les contrôles se déclenchent aux jalons de production et à la réception, où les lots peuvent être bloqués ou libérés. Les cartes SPC alertent les opérateurs quand un processus dérive hors contrôle. Les événements qualité liés à l'étalonnage et à la maintenance sont reliés aux fiches des équipements, et les écarts qualité créent des observations dans IRIS Gemba pour le poste. Quand un lot est refusé, IRIS MRP peut déclencher un réapprovisionnement.
Quand une non-conformité est ouverte, l'IA d'IRIS classe les causes racines probables par vraisemblance, et LLMind explique son raisonnement en langage clair. L'ingénieur qualité décide quelle cause tester et quelle action mener. Les règles de validation sont définies par module, rôle et niveau de risque, et chaque recommandation et chaque décision sont journalisées.
Questions fréquentes
Faut-il du SPC sur chaque caractéristique ?
Non. Commencez par les quelques caractéristiques qui causent le plus de rebut ou de réclamations. Utilisez des plans de contrôle et des règles d'échantillonnage pour le reste.
Qui est responsable d'une action corrective qui demande la maintenance ?
La qualité est responsable de la non-conformité. La tâche de maintenance qu'elle contient a son propre responsable et sa propre échéance, et la qualité vérifie le résultat.
Pouvons-nous commencer sans changer notre MES ou notre GMAO ?
Oui, si l'enregistrement de défaut peut porter les mêmes identifiants d'ordre et d'équipement. Au départ, des clés communes comptent plus qu'un éditeur commun.
Conclusion
Un défaut sans liens est un mystère. Un défaut relié à son ordre, à sa machine, à son poste, à son lot, au dernier changement de réglage et au dernier ordre de travail donne en général une enquête courte. Mettez-vous d'accord sur les clés communes avec la production et la maintenance, écrivez quand la qualité fait appel à elles, et clôturez chaque action corrective par une vérification mesurée.
Sources
- ASQ, What Is Cost of Quality (COQ)?
- ASQ, What Is 8D? Eight Disciplines Problem Solving Process
- Lean Enterprise Institute, 5 Whys
- OPC Foundation, OPC 10030 ISA-95 Common Object Model: ISA-95 Summary
- NIST, Manufacturing Machinery Maintenance