Cómo vincular los problemas de calidad con producción y mantenimiento
Equipo DBR77 IRIS8 min de lectura
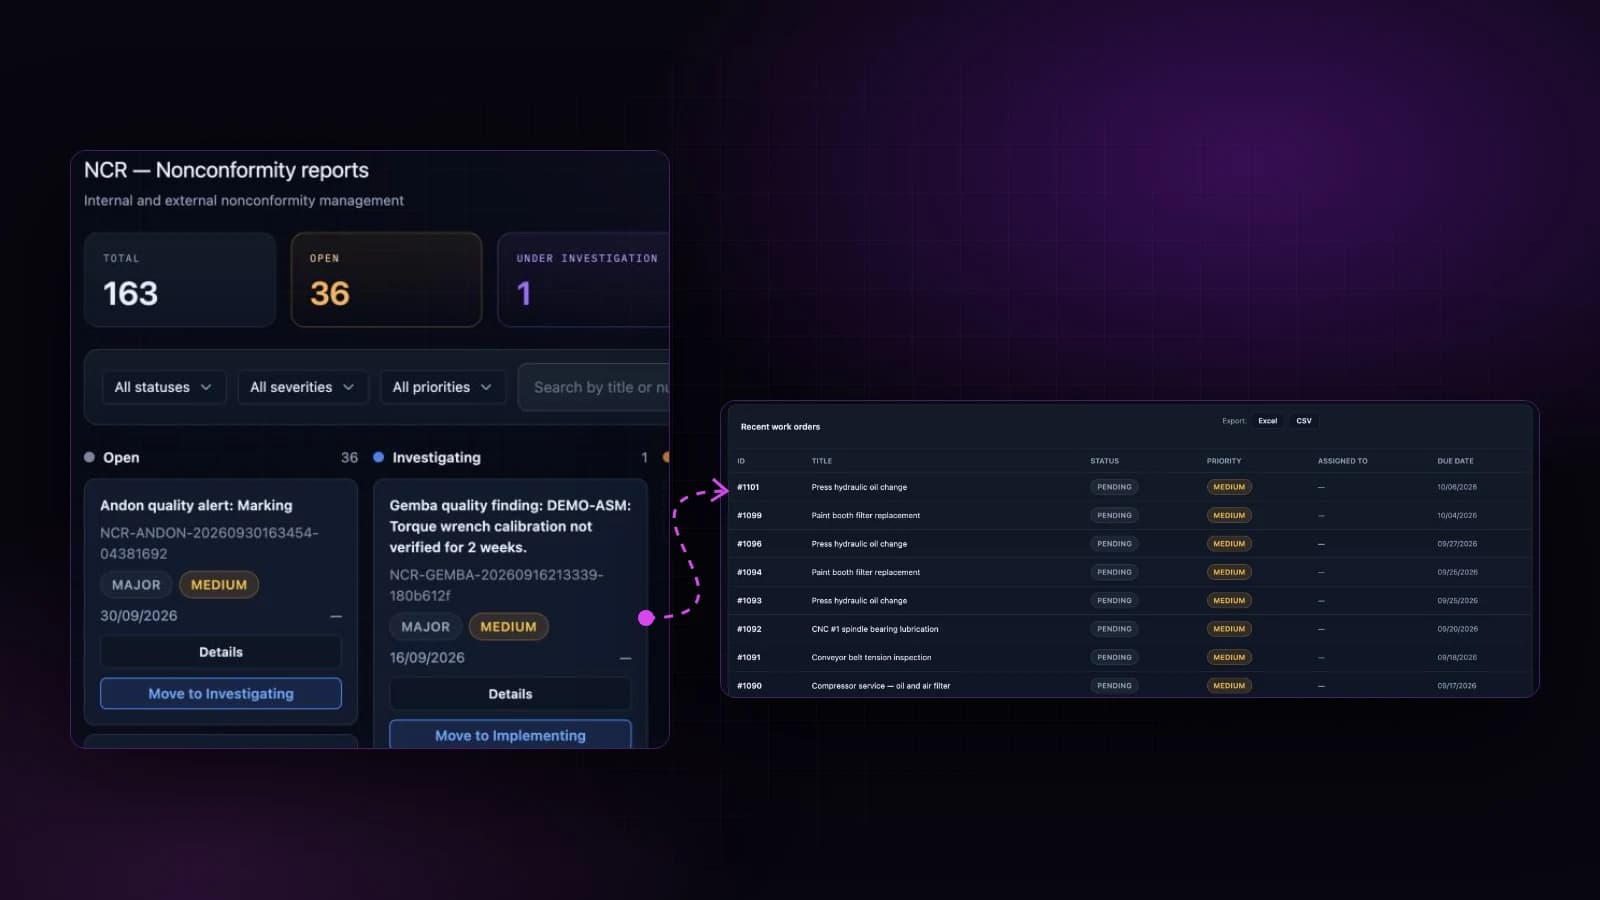
Para vincular los problemas de calidad con producción y mantenimiento, registre cada defecto con la misma orden, máquina, turno, lote de material e ID de activo que producción y mantenimiento ya usan. Añada el último cambio de ajuste y la última orden de trabajo de esa máquina. Así, la búsqueda de un defecto parte de hechos en una única línea temporal en lugar de la memoria de tres personas, y la mayoría de las causas aparecen donde se cruzan esos registros.
Los equipos de calidad suelen ser los últimos en enterarse de un problema de máquina y los primeros a los que se pregunta por el defecto que causó. A continuación: por qué la causa sigue oculta, los vínculos que necesita un registro de defecto, cómo pasar de la contención a una causa verificada, cuándo debe calidad llamar a otros departamentos y cómo saber si una solución se mantuvo.
Por qué la causa sigue siendo desconocida
En muchas plantas, un mismo defecto vive en tres lugares. El resultado de la inspección está en un formulario o una hoja de cálculo de calidad. La orden, el turno y el operario están en el MES o en papel. La reparación hecha en la máquina el martes pasado está en el CMMS o en la libreta de un técnico. Cada registro es correcto. Ninguno remite a los demás.
Así que la investigación se convierte en una ronda de llamadas. El ingeniero de calidad pregunta al jefe de turno, que pregunta al preparador, que recuerda un cambio de herramienta "más o menos por entonces". Pasan los días. La línea sigue funcionando y las piezas sospechosas siguen avanzando aguas abajo.
Ese retraso cuesta dinero. La ASQ divide el coste de la calidad en cuatro grupos y separa los costes de fallos internos, por defectos detectados antes de que el cliente reciba el producto, de los costes de fallos externos, detectados después. Cada día dedicado a buscar una causa aumenta la probabilidad de que un defecto pase del primer grupo al segundo.
Los vínculos que necesita cada registro de defecto
Un registro de defecto se vuelve útil cuando lleva las mismas claves que producción y mantenimiento. Seis vínculos cubren la mayoría de los casos:
| Vínculo | De dónde viene | Pregunta que responde |
|---|---|---|
| Orden de producción y referencia de pieza | MES | ¿Qué órdenes y cuántas piezas pueden estar afectadas? |
| Máquina, estación y herramienta | MES, datos de máquina | ¿Es una máquina o todas? |
| Hora y turno | MES, marca de tiempo de la inspección | ¿Cuándo empezó y qué equipo estaba trabajando? |
| Lote de material y proveedor | Almacén, inspección de recepción | ¿Sigue a un lote y no a una máquina? |
| Último cambio de ajuste | MES, registro del preparador | ¿Qué cambió en el proceso justo antes? |
| Última orden de trabajo del activo | CMMS | ¿Se reparó o ajustó la máquina, o tenía el mantenimiento vencido? |
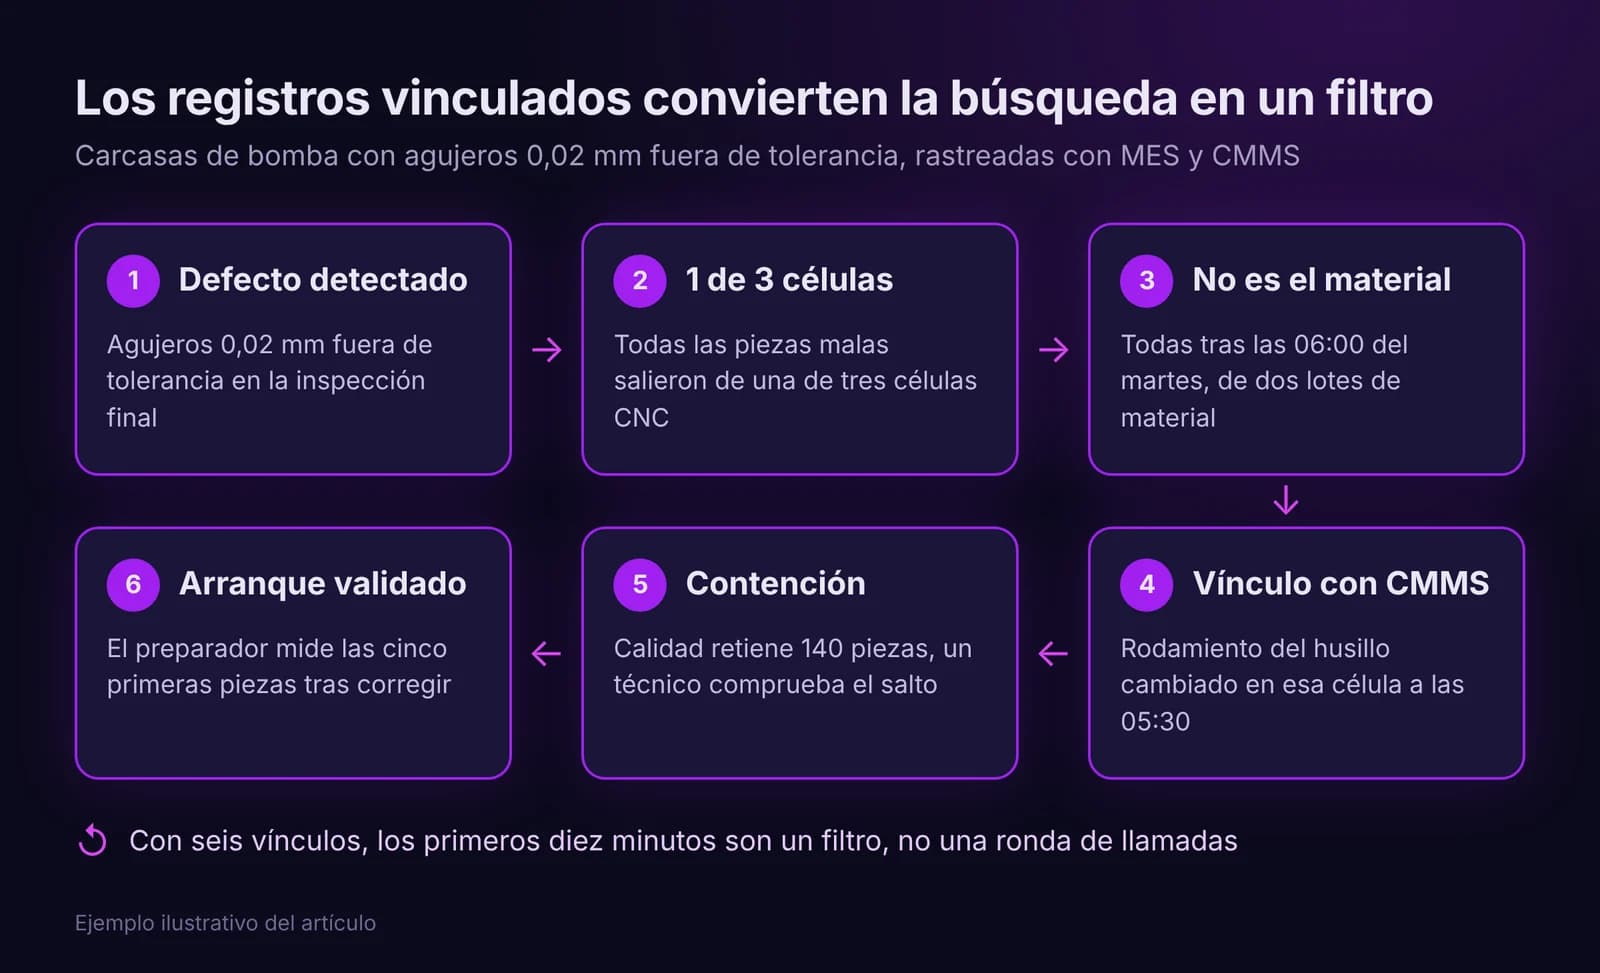
Con estos seis campos, los primeros diez minutos de una investigación son un filtro, no una ronda de llamadas. El resumen de ISA-95 de la OPC Foundation menciona la producción, la calidad, el inventario y el mantenimiento como las áreas de una organización donde deben darse la coordinación y el control. Los vínculos anteriores son el punto donde esas cuatro áreas se encuentran con un defecto.
De la contención a una causa verificada
Un método estructurado mantiene al equipo en el terreno de los hechos. El enfoque 8D de la ASQ pide acciones de contención para aislar el problema antes del trabajo sobre la causa raíz, y exige que las causas se "verifiquen o demuestren, no se determinen con una lluvia de ideas difusa". Los registros vinculados aceleran ambos pasos.
- Contención: los vínculos de orden, lote y hora muestran qué piezas retener y cuáles ya se han enviado.
- Causa: los vínculos de máquina, ajuste y orden de trabajo muestran qué cambió. Pruebe ese cambio, no se limite a nombrarlo.
- Corrección: la solución suele ser una acción de mantenimiento o de proceso, no de calidad. Necesita un responsable en ese departamento.
Los 5 porqués llevan a menudo directamente a mantenimiento. En el glosario del Lean Enterprise Institute, el ejemplo clásico de Taiichi Ohno empieza con una máquina que se paró y termina, cinco preguntas después, en un filtro que faltaba y que dejó entrar virutas metálicas en una bomba de lubricación.
Ejemplo ilustrativo: una planta de mecanizado detecta en la inspección final agujeros 0,02 mm por encima de la tolerancia en carcasas de bomba. Los registros vinculados muestran que todas las piezas malas salieron de una de tres células CNC, todas después de las 06:00 del martes, de dos lotes de material distintos. Así que no es el material. El vínculo con el CMMS muestra que a las 05:30 se cambió un rodamiento del husillo en esa célula. Calidad retiene 140 piezas de la célula, un técnico comprueba el salto del husillo y el preparador mide las cinco primeras piezas tras la corrección antes de que la célula vuelva a plena producción.
Cuándo debe calidad llamar a mantenimiento y a producción
Deje por escrito cuándo una señal de calidad se convierte en una tarea para otro departamento. Reglas típicas:
- Proceso fuera de control en un gráfico SPC: el operario para o ralentiza el proceso, y el preparador recibe una tarea en 15 minutos.
- El mismo defecto en la misma máquina dos veces en una semana: abra una orden de trabajo de mantenimiento para inspeccionar la herramienta, el utillaje o el husillo.
- Tras una reparación en un activo crítico: una inspección de primera pieza antes de que la máquina vuelva a plena producción.
- Instrumento de medida vencido o fuera de calibración: revise los resultados que ha dado desde la última comprobación correcta.
- El defecto sigue a un lote de material: bloquee el lote en el almacén y abra una reclamación al proveedor.
El vínculo funciona en ambos sentidos. El NIST concluyó que los establecimientos de EE. UU. del 25 % superior en dependencia del mantenimiento reactivo se asociaban con 16,0 veces más defectos que el 25 % inferior. Cómo gestionar la parte de mantenimiento se explica en Cómo gestionar el mantenimiento con datos.
Cómo comprobar que la solución se mantuvo
Una acción correctiva está cerrada cuando el resultado se ha medido, no cuando se ha firmado el formulario. Fije la comprobación de antemano: por ejemplo, las 200 piezas siguientes de esa máquina o las tres entregas siguientes de ese proveedor. Si el defecto vuelve, la acción se reabre con su historial adjunto. Es el mismo circuito de responsable y verificación descrito en De la señal a la tarea y al cierre: el circuito de ejecución.
Cómo funciona en DBR77 IRIS
En DBR77 IRIS, IRIS QMS comparte un modelo de datos con IRIS MES, IRIS CMMS e IRIS WMS. Una no conformidad se registra con su gravedad y se vincula a la orden de producción, la máquina, el operario y el lote de material. La decisión sobre el producto (retrabajo, desecho, concesión) se sigue hasta el cierre, y los flujos 8D y de 5 porqués guían al equipo desde la contención hasta la acción correctiva.
Las inspecciones se disparan en hitos de producción y en la recepción, donde los lotes se pueden retener o liberar. Los gráficos SPC avisan a los operarios cuando un proceso se sale de control. La calibración y los eventos de calidad relacionados con el mantenimiento se vinculan a los registros de activos, y las desviaciones de calidad crean observaciones en IRIS Gemba para el turno. Cuando se rechaza un lote, IRIS MRP puede lanzar una nueva compra.
Cuando se abre una no conformidad, la IA de IRIS ordena las causas raíz probables según su probabilidad, y LLMind explica su razonamiento en lenguaje sencillo. El ingeniero de calidad decide qué causa probar y qué acción tomar. Las reglas de aprobación se definen por módulo, puesto y nivel de riesgo, y cada recomendación y decisión queda registrada.
Preguntas frecuentes
¿Necesitamos SPC en todas las características?
No. Empiece por las pocas características que causan más desecho o reclamaciones. Para el resto, use planes de inspección y reglas de muestreo.
¿Quién es responsable de una acción correctiva que necesita mantenimiento?
Calidad es responsable de la no conformidad. La tarea de mantenimiento que contiene tiene su propio responsable y su propio plazo, y calidad verifica el resultado.
¿Podemos empezar sin cambiar nuestro MES o nuestro CMMS?
Sí, si el registro de defecto puede llevar los mismos ID de orden y de activo. Al principio, compartir claves importa más que compartir proveedor.
Conclusión
Un defecto sin vínculos es un misterio. Un defecto vinculado a su orden, su máquina, su turno, su lote, su último cambio de ajuste y su última orden de trabajo suele ser una investigación corta. Acuerde las claves compartidas con producción y mantenimiento, deje por escrito cuándo calidad debe llamarlos y cierre cada acción correctiva con una comprobación medida.
Fuentes
- ASQ, What Is Cost of Quality (COQ)?
- ASQ, What Is 8D? Eight Disciplines Problem Solving Process
- Lean Enterprise Institute, 5 Whys
- OPC Foundation, OPC 10030 ISA-95 Common Object Model: ISA-95 Summary
- NIST, Manufacturing Machinery Maintenance