Jak powiązać problemy jakościowe z produkcją i utrzymaniem ruchu
Zespół DBR77 IRIS7 min czytania
Aby powiązać problemy jakościowe z produkcją i utrzymaniem ruchu, rejestruj każdą wadę z tym samym zleceniem, maszyną, zmianą, partią materiału i identyfikatorem zasobu, których już używają produkcja i utrzymanie ruchu. Dodaj ostatnią zmianę ustawień i ostatnie zlecenie pracy na tej maszynie. Szukanie przyczyny wady zaczyna się wtedy od faktów na jednej osi czasu, a nie od pamięci trzech osób, a większość przyczyn wychodzi na jaw tam, gdzie te zapisy się spotykają.
Dział jakości często dowiaduje się o problemie z maszyną jako ostatni i jako pierwszy jest pytany o wadę, którą ten problem spowodował. Poniżej: dlaczego przyczyna pozostaje ukryta, jakich powiązań potrzebuje zapis wady, jak przejść od zabezpieczenia do zweryfikowanej przyczyny, kiedy dział jakości powinien angażować inne działy i jak sprawdzić, czy naprawa się utrzymała.
Dlaczego przyczyna pozostaje nieznana
W wielu zakładach jedna wada żyje w trzech miejscach. Wynik kontroli jest w formularzu jakościowym albo w arkuszu. Zlecenie, zmiana i operator są w MES albo na papierze. Naprawa maszyny z zeszłego wtorku jest w CMMS albo w notesie technika. Każdy zapis jest poprawny. Żaden nie wskazuje na pozostałe.
Dochodzenie zamienia się więc w obdzwanianie ludzi. Inżynier jakości pyta kierownika zmiany, ten pyta ustawiacza, a ustawiacz pamięta wymianę narzędzia „mniej więcej wtedy”. Mijają dni. Linia dalej pracuje, a podejrzane części dalej płyną do kolejnych procesów.
To opóźnienie kosztuje. ASQ dzieli koszty jakości na cztery grupy i oddziela koszty błędów wewnętrznych, czyli wad wykrytych, zanim klient otrzyma produkt, od kosztów błędów zewnętrznych, czyli wad wykrytych później. Każdy dzień szukania przyczyny zwiększa szansę, że wada przejdzie z pierwszej grupy do drugiej.
Powiązania, których potrzebuje każdy zapis wady
Zapis wady staje się użyteczny, gdy ma te same klucze co produkcja i utrzymanie ruchu. Sześć powiązań obejmuje większość przypadków:
| Powiązanie | Skąd pochodzi | Na jakie pytanie odpowiada |
|---|---|---|
| Zlecenie produkcyjne i numer części | MES | Których zleceń i ilu części może to dotyczyć? |
| Maszyna, stanowisko i narzędzie | MES, dane z maszyn | Czy to jedna maszyna, czy wszystkie? |
| Czas i zmiana | MES, znacznik czasu kontroli | Kiedy to się zaczęło i która załoga pracowała? |
| Partia materiału i dostawca | Magazyn, kontrola przyjęć | Czy wada podąża za partią, a nie za maszyną? |
| Ostatnia zmiana ustawień | MES, dziennik ustawiacza | Co zmieniło się w procesie tuż przed? |
| Ostatnie zlecenie pracy na zasobie | CMMS | Czy maszynę naprawiano, regulowano albo czy był zaległy przegląd? |
Z tymi sześcioma polami pierwsze dziesięć minut dochodzenia to filtrowanie, a nie obdzwanianie. Podsumowanie ISA-95 przygotowane przez OPC Foundation wymienia produkcję, jakość, zapasy i utrzymanie ruchu jako obszary organizacji, w których musi zachodzić koordynacja i sterowanie. Powyższe powiązania to miejsca, w których te cztery obszary spotykają się przy jednej wadzie.
Od zabezpieczenia do zweryfikowanej przyczyny
Ustrukturyzowana metoda pilnuje uczciwości zespołu. Podejście 8D według ASQ wymaga działań zabezpieczających, które izolują problem, zanim rozpocznie się praca nad przyczyną źródłową, i zaleca, by przyczyny były „zweryfikowane lub udowodnione, a nie ustalone w mglistej burzy mózgów”. Powiązane zapisy przyspieszają oba kroki.
- Zabezpieczenie: powiązania ze zleceniem, partią i czasem pokazują, które części zablokować, a które już wysłano.
- Przyczyna: powiązania z maszyną, ustawieniami i zleceniem pracy pokazują, co się zmieniło. Przetestuj tę zmianę, a nie tylko ją nazwij.
- Korekta: naprawa to często działanie utrzymania ruchu lub działanie procesowe, a nie jakościowe. Potrzebuje właściciela w tym dziale.
Metoda 5 Why często prowadzi prosto do utrzymania ruchu. W leksykonie Lean Enterprise Institute klasyczny przykład Taiichiego Ohno zaczyna się od maszyny, która się zatrzymała, a pięć pytań później kończy się na brakującym sitku, przez które opiłki metalu dostawały się do pompy smarowania.
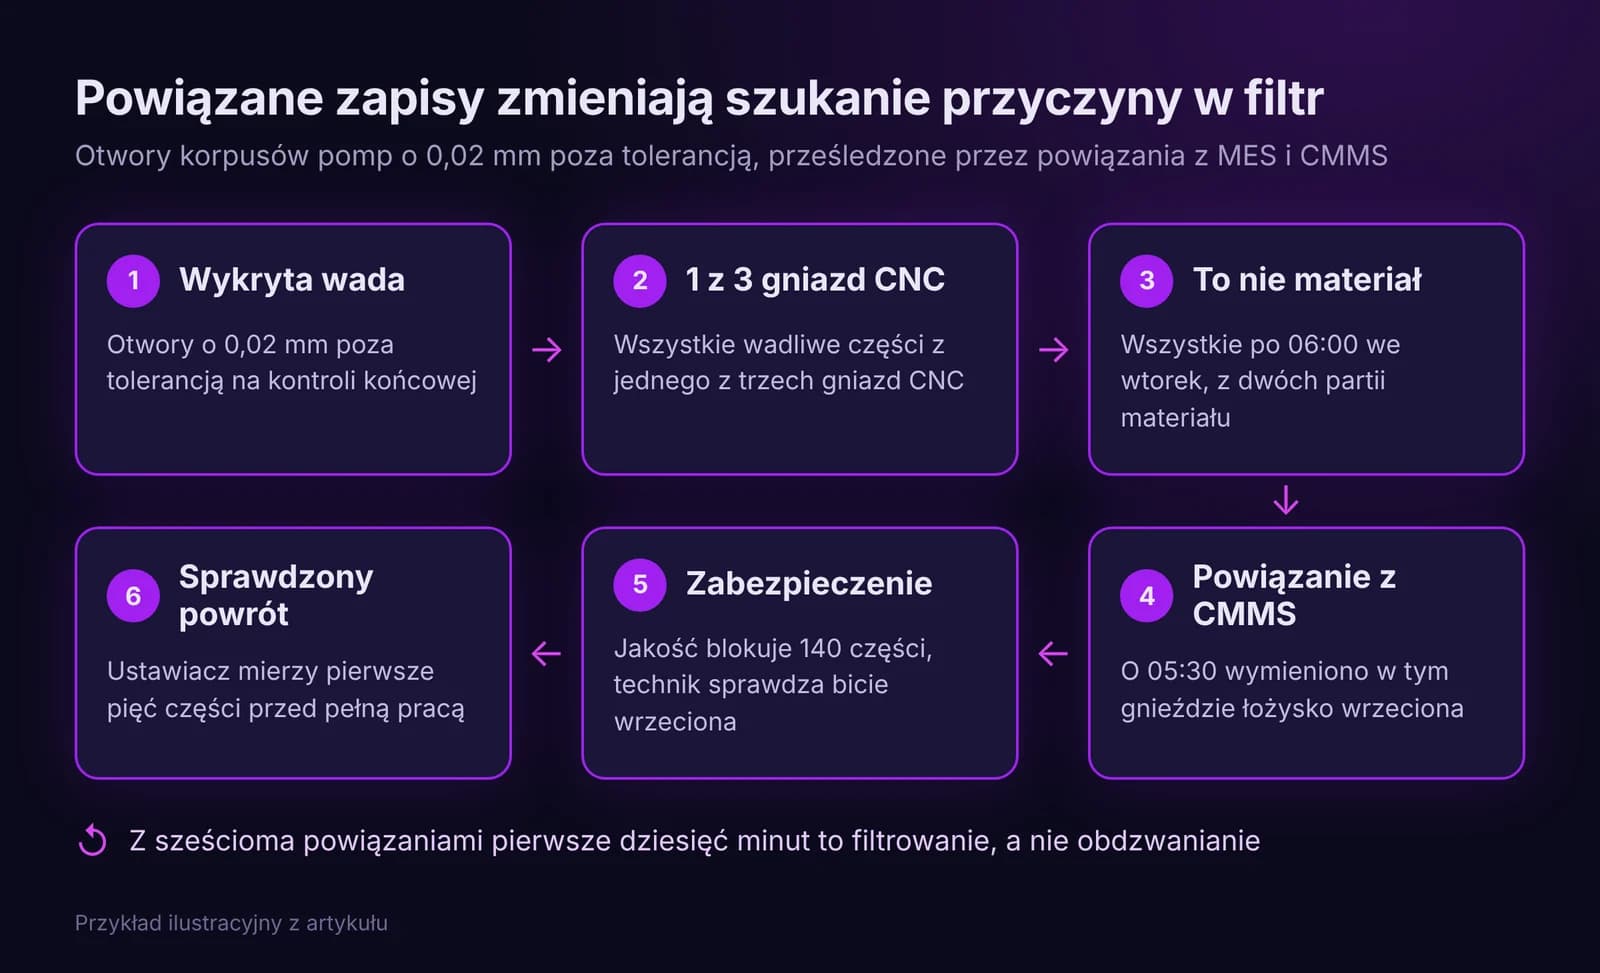
Przykład ilustracyjny: zakład obróbki skrawaniem wykrywa na kontroli końcowej otwory w korpusach pomp przekraczające tolerancję o 0,02 mm. Powiązane zapisy pokazują, że wszystkie wadliwe części pochodzą z jednego z trzech gniazd CNC, wszystkie po 06:00 we wtorek, z dwóch partii materiału. Więc to nie materiał. Powiązanie z CMMS pokazuje, że o 05:30 wymieniono w tym gnieździe łożysko wrzeciona. Dział jakości blokuje 140 części z gniazda, technik sprawdza bicie wrzeciona, a ustawiacz mierzy pierwsze pięć części po korekcie, zanim gniazdo wróci do pełnej wydajności.
Kiedy dział jakości powinien angażować utrzymanie ruchu i produkcję
Zapisz, kiedy sygnał jakościowy staje się zadaniem dla innego działu. Typowe zasady:
- Proces poza kontrolą na karcie SPC: operator zatrzymuje lub spowalnia proces, a ustawiacz dostaje zadanie w ciągu 15 minut.
- Ta sama wada na tej samej maszynie dwa razy w tygodniu: otwórz zlecenie pracy dla utrzymania ruchu na przegląd narzędzia, przyrządu lub wrzeciona.
- Po naprawie krytycznego zasobu: kontrola pierwszej sztuki, zanim maszyna wróci do pełnej wydajności.
- Przyrząd pomiarowy po terminie lub bez ważnej kalibracji: przejrzyj wyniki, które dał od ostatniego poprawnego sprawdzenia.
- Wada podąża za partią materiału: zablokuj partię w magazynie i otwórz reklamację u dostawcy.
To powiązanie działa w obie strony. NIST ustalił, że zakłady w USA z górnych 25% pod względem polegania na utrzymaniu reaktywnym miały 16,0 razy więcej wad niż dolne 25%. Jak prowadzić stronę utrzymania ruchu, opisuje artykuł Jak zarządzać utrzymaniem ruchu na podstawie danych.
Jak sprawdzić, czy naprawa się utrzymała
Działanie korygujące jest zamknięte, gdy wynik został zmierzony, a nie gdy formularz został podpisany. Ustal sprawdzenie z góry: na przykład kolejne 200 części z tej maszyny albo kolejne trzy dostawy od tego dostawcy. Jeśli wada wraca, działanie zostaje ponownie otwarte z dołączoną historią. To ta sama pętla właściciela i weryfikacji, którą opisuje artykuł Od sygnału przez zadanie do zamknięcia: pętla realizacji.
Jak to działa w DBR77 IRIS
W DBR77 IRIS moduł IRIS QMS korzysta z jednego modelu danych razem z IRIS MES, IRIS CMMS i IRIS WMS. Niezgodność jest rejestrowana z jej ważnością i powiązana ze zleceniem produkcyjnym, maszyną, operatorem i partią materiału. Decyzja o postępowaniu (poprawka, złomowanie, odstępstwo) jest śledzona aż do zamknięcia, a przepływy 8D i 5 Why prowadzą zespół od zabezpieczenia do działania korygującego.
Kontrole są uruchamiane na etapach produkcji i przy przyjęciu, gdzie partie można zablokować lub zwolnić. Karty SPC ostrzegają operatorów, gdy proces wychodzi spod kontroli. Kalibracje i zdarzenia jakościowe związane z utrzymaniem ruchu są powiązane z zapisami zasobów, a odchylenia jakościowe tworzą obserwacje w IRIS Gemba dla zmiany. Gdy partia zostaje odrzucona, IRIS MRP może uruchomić ponowne zamówienie.
Gdy otwierana jest niezgodność, AI w IRIS szereguje prawdopodobne przyczyny źródłowe według prawdopodobieństwa, a LLMind wyjaśnia swoje rozumowanie prostym językiem. Inżynier jakości decyduje, którą przyczynę przetestować i jakie działanie podjąć. Zasady zatwierdzania ustawia się dla każdego modułu, roli i poziomu ryzyka, a każda rekomendacja i decyzja jest rejestrowana.
Najczęstsze pytania
Czy potrzebujemy SPC dla każdej charakterystyki?
Nie. Zacznij od kilku charakterystyk, które powodują najwięcej braków lub reklamacji. Dla pozostałych stosuj plany kontroli i zasady pobierania próbek.
Kto jest właścicielem działania korygującego, które wymaga utrzymania ruchu?
Dział jakości jest właścicielem niezgodności. Zadanie utrzymania ruchu w jej ramach ma własnego właściciela i termin, a dział jakości weryfikuje wynik.
Czy możemy zacząć bez zmiany naszego MES lub CMMS?
Tak, jeśli zapis wady może zawierać te same identyfikatory zleceń i zasobów. Na początku wspólne klucze są ważniejsze niż wspólny dostawca.
Podsumowanie
Wada bez powiązań to zagadka. Wada powiązana ze zleceniem, maszyną, zmianą, partią, ostatnią zmianą ustawień i ostatnim zleceniem pracy to zwykle krótkie dochodzenie. Uzgodnij wspólne klucze z produkcją i utrzymaniem ruchu, zapisz, kiedy dział jakości je angażuje, i zamykaj każde działanie korygujące zmierzonym sprawdzeniem.
Źródła
- ASQ, What Is Cost of Quality (COQ)?
- ASQ, What Is 8D? Eight Disciplines Problem Solving Process
- Lean Enterprise Institute, 5 Whys
- OPC Foundation, OPC 10030 ISA-95 Common Object Model: ISA-95 Summary
- NIST, Manufacturing Machinery Maintenance