品質問題を生産と保全に結びつける方法
DBR77 IRISチーム1 分で読めます
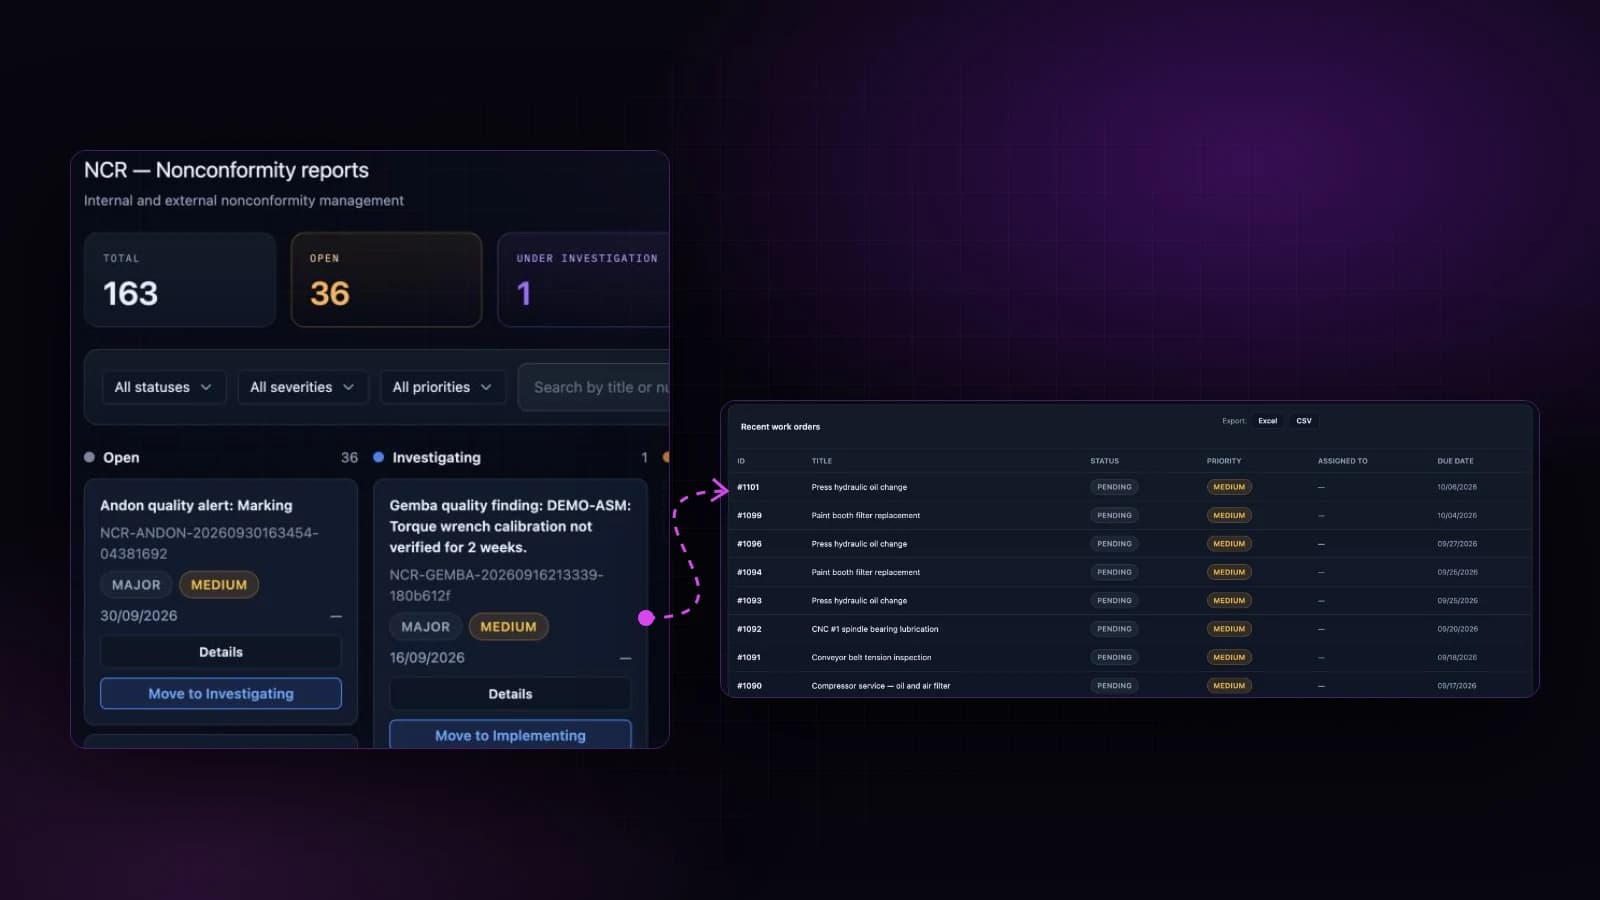
品質問題を生産と保全に結びつけるには、すべての不良を、生産と保全がすでに使っているのと同じ指図、設備、シフト、材料ロット、設備IDに対して記録します。そこに、その設備での最後の設定変更と最後の作業指示を加えます。そうすれば不良の調査は、3人の記憶ではなく一つのタイムライン上の事実から始まり、原因の多くはそれらの記録が交わるところで見つかります。
品質チームは、設備の問題を知るのが最後になる一方で、それが引き起こした不良について最初に質問されることがよくあります。以下では、原因が隠れたままになる理由、不良記録に必要なつながり、封じ込めから確認済みの原因へ進む方法、品質部門がほかの部門を呼ぶべきタイミング、そして是正が定着したかの見分け方を説明します。
原因がわからないままになる理由
多くの工場では、一つの不良が三か所に存在します。検査結果は品質の帳票かスプレッドシートにあります。指図、シフト、オペレーターはMESか紙にあります。先週の火曜日に設備で行った修理はCMMSか技術者のノートにあります。どの記録も正しいのですが、どれもほかの記録を指していません。
そのため、調査は電話のリレーになります。品質エンジニアがシフトリーダーに聞き、シフトリーダーが段取り担当者に聞き、段取り担当者は「その頃」に工具を交換したことを思い出します。何日も過ぎます。ラインは動き続け、疑わしい部品は後工程へ流れ続けます。
この遅れにはお金がかかります。ASQは品質コストを四つのグループに分け、顧客が製品を受け取る前に見つかる不良に対する内部失敗コストと、その後に見つかる外部失敗コストを区別しています。原因探しに1日かかるごとに、不良が前者から後者へ移る可能性が高まります。
すべての不良記録に必要なつながり
不良記録が役に立つのは、生産と保全と同じキーを持っているときです。ほとんどのケースは六つのつながりでカバーできます。
| つながり | どこから来るか | 答える問い |
|---|---|---|
| 製造指図と品番 | MES | どの指図の、何個の部品が影響を受けている可能性があるか? |
| 設備、ステーション、工具 | MES、設備データ | 1台の設備だけか、すべての設備か? |
| 時刻とシフト | MES、検査のタイムスタンプ | いつ始まり、どの班が勤務していたか? |
| 材料ロットと仕入先 | 倉庫、受入検査 | 設備ではなくロットに付いて回っていないか? |
| 最後の設定変更 | MES、段取り担当者の記録 | 直前にプロセスで何が変わったか? |
| その設備での最後の作業指示 | CMMS | 設備は修理されたか、調整されたか、点検期限を過ぎていたか? |
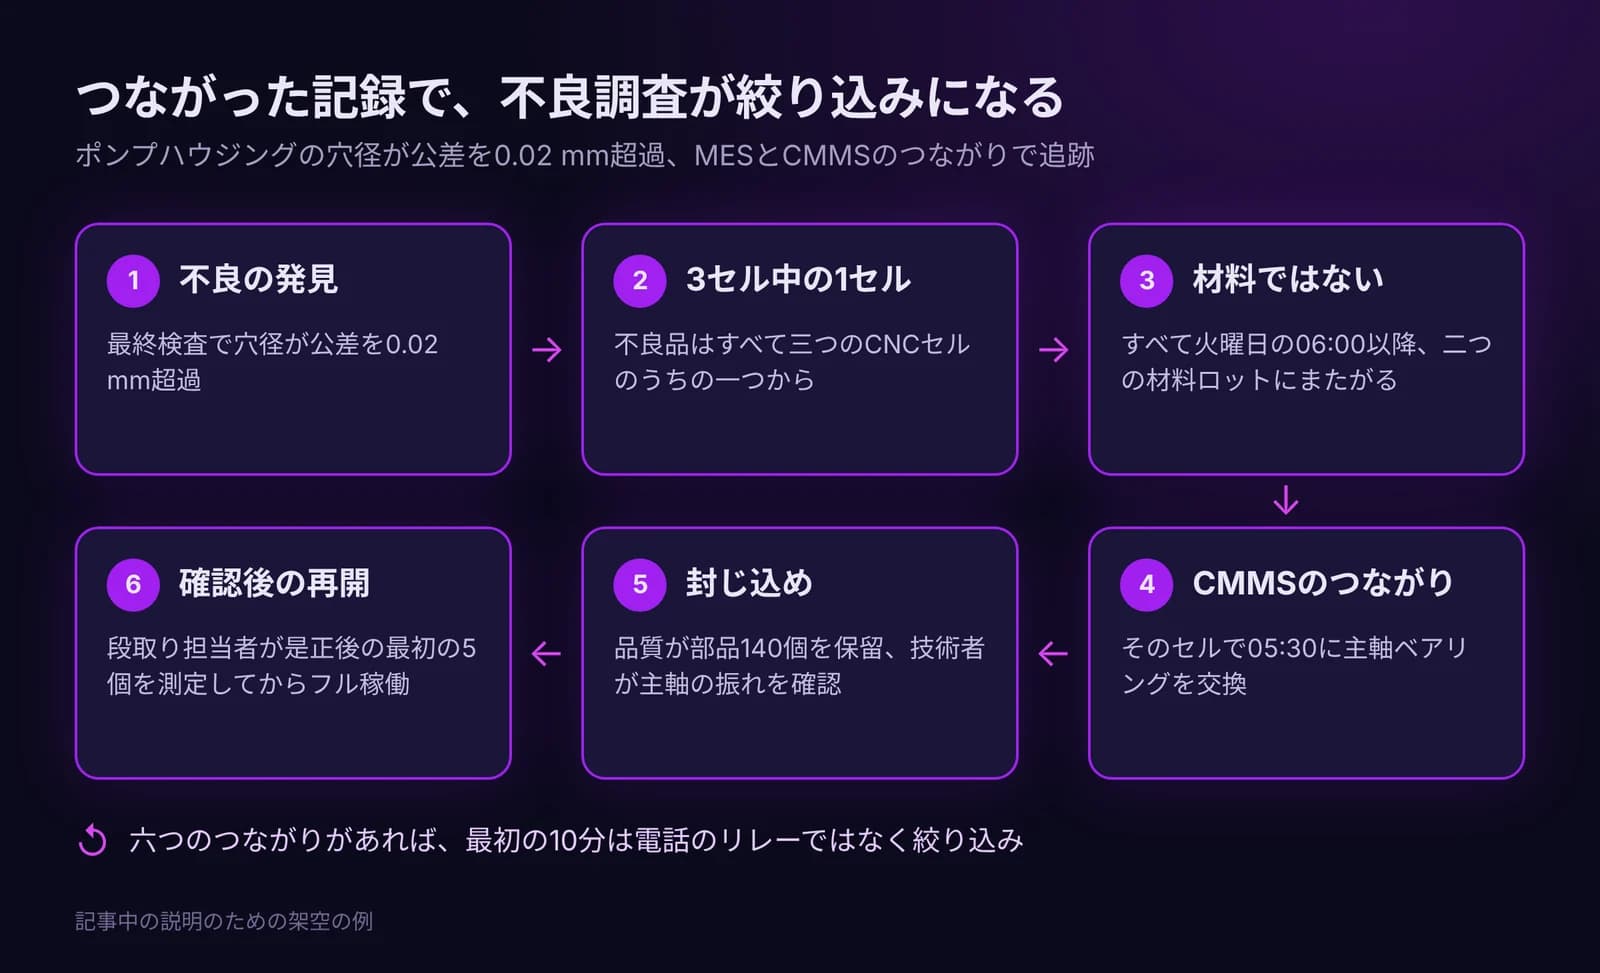
この六つの項目があれば、調査の最初の10分は電話のリレーではなく絞り込みになります。OPC FoundationによるISA-95の概要は、生産、品質、在庫、保全を調整と管理が行われるべき組織の部門として挙げています。上のつながりは、その四つの領域が一つの不良で交わる場所です。
封じ込めから確認済みの原因へ
構造化された手法は、チームを誠実に保ちます。ASQの8Dの手法では、根本原因の作業の前に問題を隔離する封じ込め処置を求め、原因は「あいまいなブレインストーミングで決めるのではなく、検証または証明する」ことを求めています。つながった記録は、この両方のステップを速くします。
- 封じ込め: 指図、ロット、時刻のつながりから、どの部品を保留にし、どの部品がすでに出荷されたかがわかります。
- 原因: 設備、設定、作業指示のつながりから、何が変わったかがわかります。その変化に名前を付けるだけでなく、検証してください。
- 是正: 是正は品質ではなく、保全やプロセスの対応であることがよくあります。その部門に担当者が必要です。
なぜなぜ分析は、そのまま保全につながることがよくあります。Lean Enterprise Instituteの用語集では、大野耐一の古典的な例は止まった設備から始まり、5回の問いの後に、金属くずが潤滑ポンプに入り込む原因となったストレーナーの欠落にたどり着きます。
例(説明のための架空の例):ある機械加工工場が、最終検査でポンプハウジングの穴径が公差を0.02 mm超えていることを見つけます。つながった記録から、不良品はすべて三つのCNCセルのうちの一つから、火曜日の06:00以降に、二つの材料ロットにまたがって出ていたことがわかります。つまり材料ではありません。CMMSのつながりから、そのセルで05:30に主軸ベアリングが交換されていたことがわかります。品質はそのセルの部品140個を保留にし、技術者が主軸の振れを確認し、段取り担当者が是正後の最初の5個を測定してから、セルをフル稼働に戻します。
品質部門が保全と生産を呼ぶべきとき
品質の信号がいつほかの部門のタスクになるかを、文書で決めておきます。典型的なルールは次のとおりです。
- SPC管理図でプロセスが管理外になった: オペレーターがプロセスを止めるか減速し、段取り担当者に15分以内にタスクが届く。
- 1週間に同じ設備で同じ不良が2回: 工具、治具、主軸を点検する保全の作業指示を発行する。
- 重要設備の修理後: 設備をフル稼働に戻す前に初品検査を行う。
- 測定器の校正期限切れまたは校正外れ: 最後に正常だった確認以降にその測定器で出した結果を見直す。
- 不良が材料ロットに付いて回る: 倉庫でそのロットをブロックし、仕入先へのクレームを起こす。
このつながりは双方向に働きます。NISTの調査では、事後保全への依存度で上位25%に入る米国の事業所は、下位25%に比べて16.0倍の不良と関連していました。保全側の進め方は、データで保全を管理する方法で扱っています。
是正が定着したかを確認する方法
是正処置が閉じられるのは、帳票に署名したときではなく、結果を測定したときです。確認の方法は事前に決めておきます。たとえば、その設備からの次の200個、またはその仕入先からの次の3回の納入です。不良が再発したら、処置は履歴を付けたまま再オープンされます。これは、信号からタスク、そして完了へ:実行ループで説明しているのと同じ、担当者と確認のループです。
DBR77 IRISでの仕組み
DBR77 IRISでは、IRIS QMSがIRIS MES、IRIS CMMS、IRIS WMSと一つのデータモデルを共有しています。不適合は重大度とともに記録され、製造指図、設備、オペレーター、材料ロットに結びつけられます。処置(手直し、廃棄、特別採用)は完了まで追跡され、8Dとなぜなぜ分析のワークフローが、封じ込めから是正処置までチームを導きます。
検査は生産の節目と受け入れのときに起動し、受け入れではロットを保留にしたり出庫を許可したりできます。SPC管理図は、プロセスが管理外に外れていくとオペレーターに知らせます。校正や保全に関連する品質の事象は設備の記録に結びつけられ、品質の逸脱はシフト向けにIRIS Gembaに観察事項を作ります。ロットが不合格になると、IRIS MRPが再調達を起動できます。
不適合が登録されると、IRISのAIは考えられる根本原因を可能性の高い順に並べ、LLMindがその根拠をわかりやすい言葉で説明します。どの原因を検証し、どの処置を取るかは品質エンジニアが決めます。承認ルールはモジュール、役割、リスクレベルごとに設定され、すべての提案と判断は記録に残ります。
よくある質問
すべての特性にSPCが必要ですか?
いいえ。最も多くの不良やクレームの原因になっている少数の特性から始めてください。それ以外には検査計画と抜き取りのルールを使います。
保全が必要な是正処置の担当者は誰ですか?
不適合の担当者は品質です。その中の保全のタスクには独自の担当者と期限があり、結果は品質が確認します。
MESやCMMSを変えずに始められますか?
はい。不良記録が同じ指図と設備のIDを持てるなら可能です。最初のうちは、共通のベンダーよりも共通のキーのほうが重要です。
まとめ
つながりのない不良は謎のままです。指図、設備、シフト、ロット、最後の設定変更、最後の作業指示に結びついた不良なら、たいていは短い調査で済みます。生産と保全と共通のキーに合意し、品質部門がいつ彼らを呼ぶかを文書で決め、すべての是正処置を測定による確認で閉じてください。
出典
- ASQ, What Is Cost of Quality (COQ)?
- ASQ, What Is 8D? Eight Disciplines Problem Solving Process
- Lean Enterprise Institute, 5 Whys
- OPC Foundation, OPC 10030 ISA-95 Common Object Model: ISA-95 Summary
- NIST, Manufacturing Machinery Maintenance