كيف تربط مشكلات الجودة بالإنتاج والصيانة
فريق DBR77 IRIS6 دقيقة قراءة
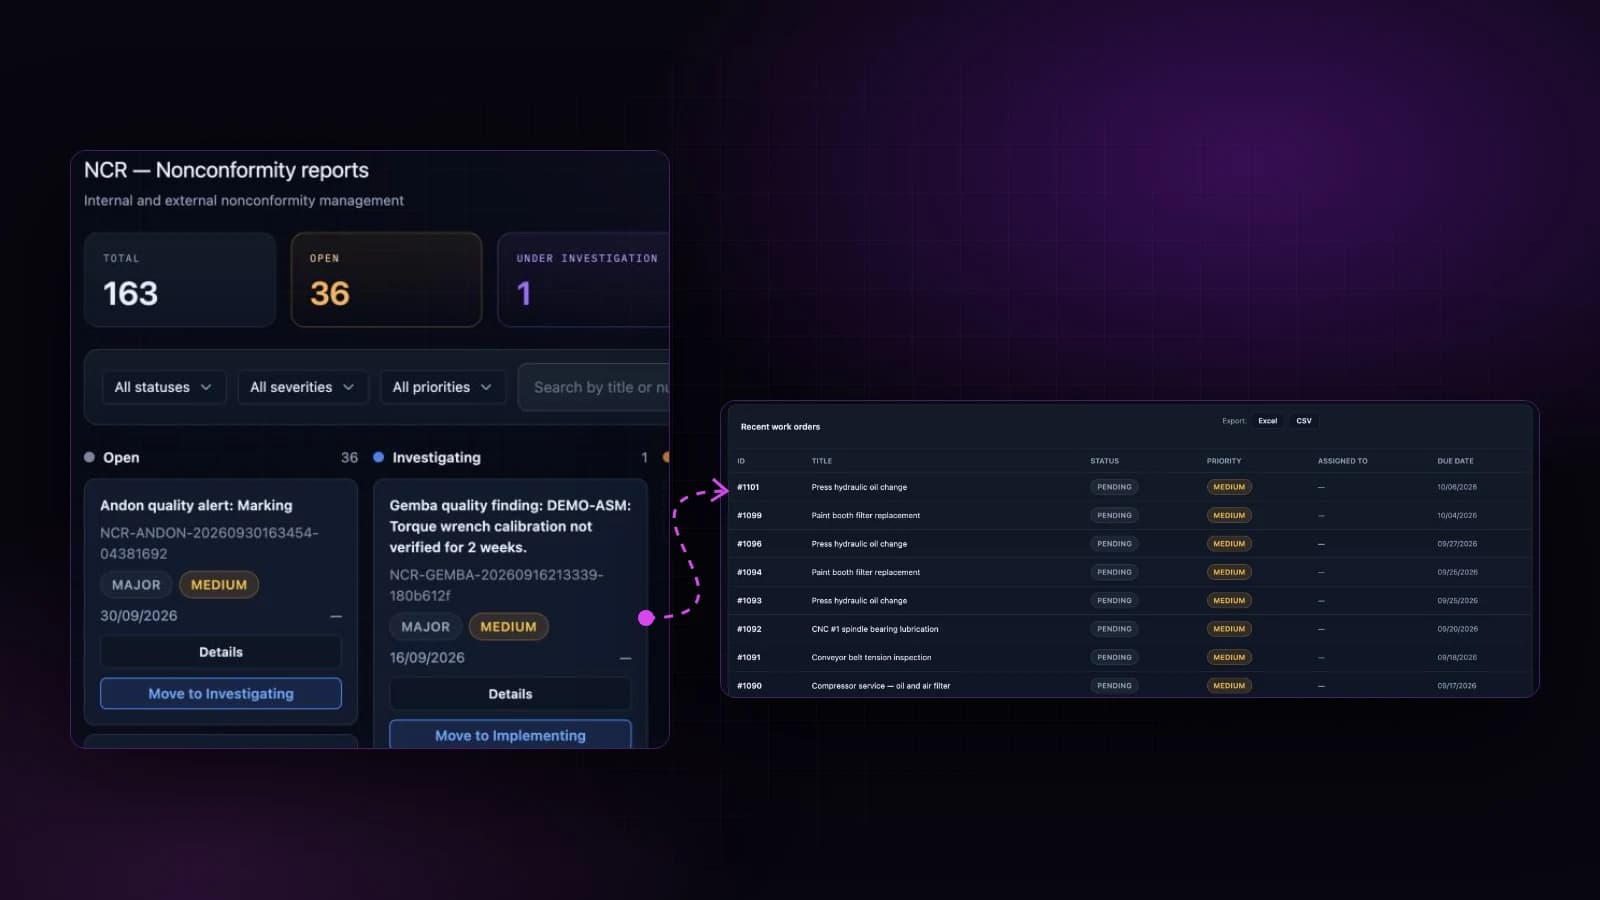
لكي تربط مشكلات الجودة بالإنتاج والصيانة، سجّل كل عيب مقابل الأمر والآلة والوردية ودفعة المادة ورقم تعريف الأصل نفسها التي يستخدمها الإنتاج والصيانة أصلًا. وأضف آخر تغيير في الإعدادات وآخر أمر عمل على تلك الآلة. عندها يبدأ البحث عن سبب العيب من وقائع على خط زمني واحد بدلًا من ذاكرة ثلاثة أشخاص، وتظهر معظم الأسباب حيث تلتقي هذه السجلات.
كثيرًا ما تكون فرق الجودة آخر من يسمع بمشكلة في آلة، وأول من يُسأل عن العيب الذي تسببت فيه. فيما يلي: لماذا يبقى السبب مخفيًا، والروابط التي يحتاج إليها سجل العيب، وكيف تنتقل من الاحتواء إلى سبب جرى التحقق منه، ومتى ينبغي أن يستدعي قسم الجودة الأقسام الأخرى، وكيف تعرف أن الإصلاح صمد.
لماذا يبقى السبب مجهولًا
في كثير من المصانع، يعيش العيب الواحد في ثلاثة أماكن. نتيجة الفحص موجودة في نموذج جودة أو جدول بيانات. والأمر والوردية والمشغّل موجودة في MES أو على الورق. والإصلاح الذي أُجري على الآلة يوم الثلاثاء الماضي موجود في CMMS أو في دفتر أحد الفنيين. كل سجل صحيح. لكن لا أحد منها يشير إلى الآخرين.
فيتحول التحقيق إلى جولة من المكالمات الهاتفية. يسأل مهندس الجودة قائد الوردية، الذي يسأل فني الضبط، الذي يتذكر تغيير أداة "في ذلك الوقت تقريبًا". تمر الأيام. ويواصل الخط العمل، وتواصل القطع المشتبه بها التحرك إلى المراحل اللاحقة.
هذا التأخير يكلّف مالًا. تقسّم ASQ تكلفة الجودة إلى أربع مجموعات وتفصل بين تكاليف الإخفاق الداخلي، أي العيوب المكتشفة قبل أن يستلم العميل المنتج، وتكاليف الإخفاق الخارجي، أي المكتشفة بعد ذلك. وكل يوم يُقضى في البحث عن السبب يزيد احتمال انتقال العيب من المجموعة الأولى إلى الثانية.
الروابط التي يحتاج إليها كل سجل عيب
يصبح سجل العيب مفيدًا عندما يحمل المفاتيح نفسها التي يستخدمها الإنتاج والصيانة. ستة روابط تغطي معظم الحالات:
| الرابط | من أين يأتي | السؤال الذي يجيب عنه |
|---|---|---|
| أمر الإنتاج ورقم القطعة | MES | أي الأوامر وكم قطعة قد تكون متأثرة؟ |
| الآلة والمحطة والأداة | MES، بيانات الآلات | هل هي آلة واحدة أم جميع الآلات؟ |
| الوقت والوردية | MES، الختم الزمني للفحص | متى بدأ، وأي طاقم كان يعمل؟ |
| دفعة المادة والمورد | المستودع، فحص الاستلام | هل يتبع العيب دفعة بدلًا من آلة؟ |
| آخر تغيير في الإعدادات | MES، سجل فني الضبط | ما الذي تغيّر في العملية قبل ذلك مباشرة؟ |
| آخر أمر عمل على الأصل | CMMS | هل أُصلحت الآلة أو ضُبطت أو تأخرت صيانتها؟ |
مع هذه الحقول الستة، تصبح الدقائق العشر الأولى من التحقيق عملية تصفية، لا جولة مكالمات. يسمّي ملخص OPC Foundation لمعيار ISA-95 الإنتاج والجودة والمخزون والصيانة بأنها أجزاء المؤسسة التي يجب أن يتم فيها التنسيق والتحكم. والروابط أعلاه هي المواضع التي تلتقي فيها هذه المجالات الأربعة عند عيب واحد.
من الاحتواء إلى سبب جرى التحقق منه
تُبقي الطريقة المنظمة الفريق ملتزمًا بالحقائق. يدعو نهج 8D لدى ASQ إلى إجراءات احتواء لعزل المشكلة قبل العمل على السبب الجذري، ويطلب أن تكون الأسباب "مُتحققًا منها أو مُثبتة، لا محددة بعصف ذهني غامض". والسجلات المترابطة تسرّع الخطوتين كلتيهما.
- الاحتواء: تُظهر روابط الأمر والدفعة والوقت أي القطع ينبغي إيقافها وأيها شُحن بالفعل.
- السبب: تُظهر روابط الآلة والإعدادات وأمر العمل ما الذي تغيّر. اختبر هذا التغيير، ولا تكتفِ بتسميته.
- التصحيح: كثيرًا ما يكون الإصلاح إجراءً في الصيانة أو العملية، لا في الجودة. ويحتاج إلى مسؤول في ذلك القسم.
كثيرًا ما تقود أداة "لماذا الخمس" (5 Whys) مباشرة إلى الصيانة. ففي معجم Lean Enterprise Institute، يبدأ المثال الكلاسيكي لـTaiichi Ohno بآلة توقفت، وينتهي بعد خمسة أسئلة عند مصفاة مفقودة سمحت لبرادة المعادن بدخول مضخة التزييت.
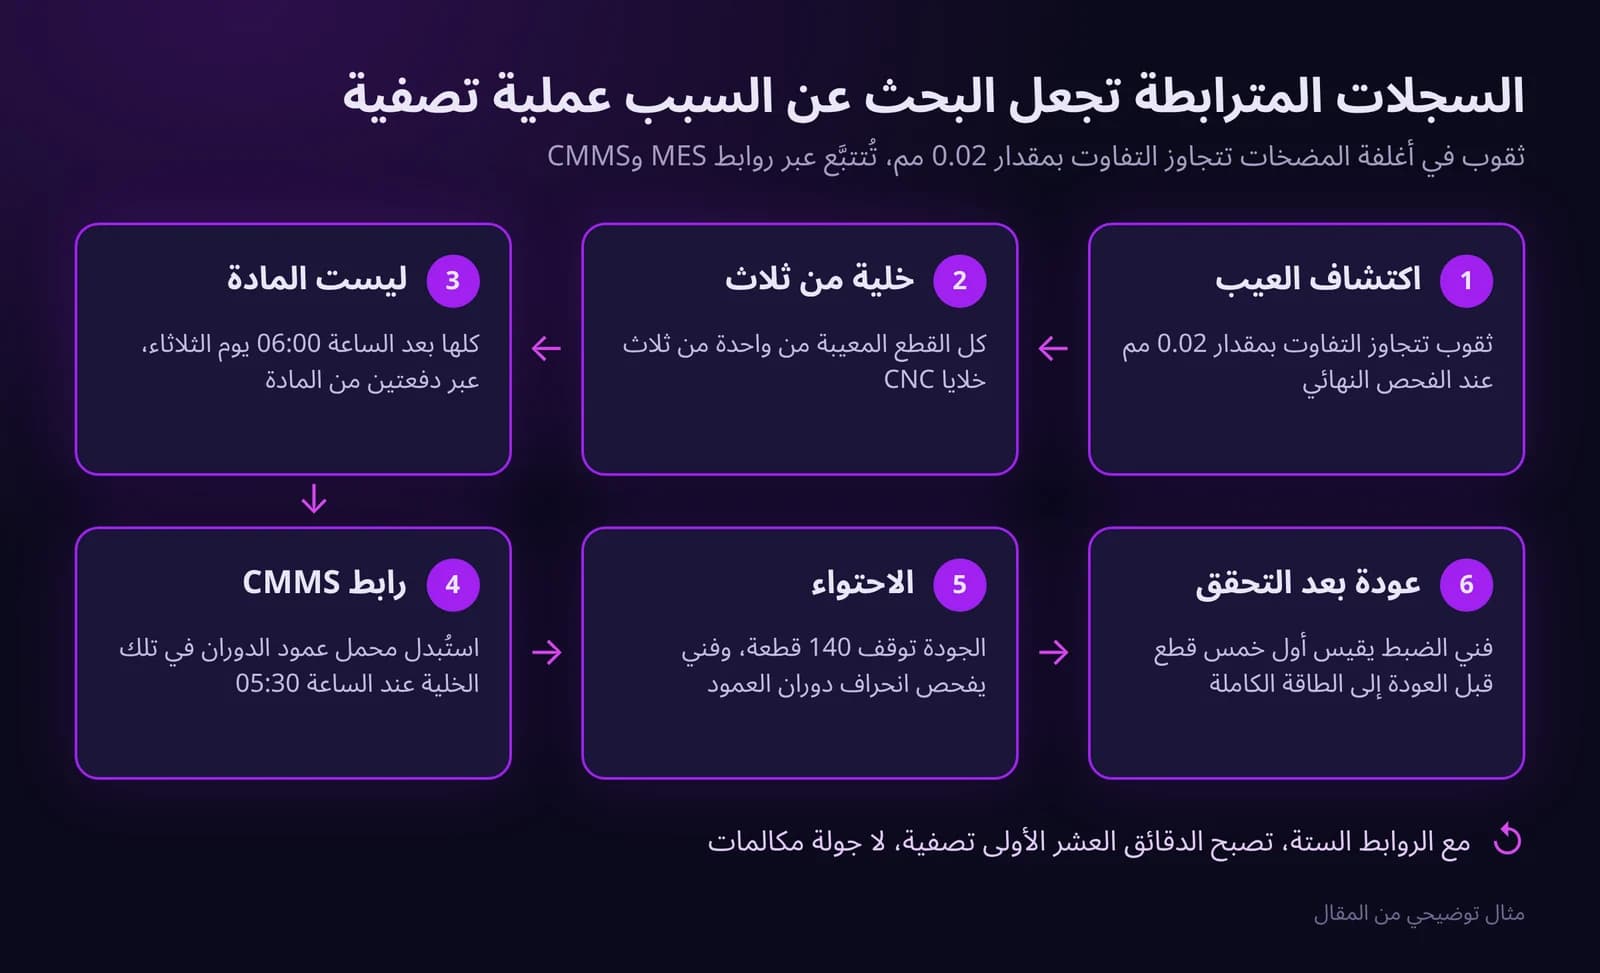
مثال توضيحي: يكتشف مصنع تشغيل آلي عند الفحص النهائي ثقوبًا تتجاوز التفاوت المسموح بمقدار 0.02 مم في أغلفة المضخات. تُظهر السجلات المترابطة أن جميع القطع المعيبة جاءت من واحدة من ثلاث خلايا CNC، وكلها بعد الساعة 06:00 يوم الثلاثاء، عبر دفعتين من المادة. إذن ليست المادة هي السبب. ويُظهر رابط CMMS أن محمل عمود الدوران استُبدل في تلك الخلية عند الساعة 05:30. يوقف قسم الجودة 140 قطعة من الخلية، ويفحص فني انحراف دوران عمود الدوران، ويقيس فني الضبط أول خمس قطع بعد التصحيح قبل أن تعود الخلية إلى طاقتها الكاملة.
متى ينبغي أن يستدعي قسم الجودة الصيانة والإنتاج
دوّن متى تصبح إشارة الجودة مهمة لقسم آخر. قواعد نموذجية:
- عملية خارج السيطرة على مخطط SPC: يوقف المشغّل العملية أو يبطئها، ويحصل فني الضبط على مهمة خلال 15 دقيقة.
- العيب نفسه على الآلة نفسها مرتين في أسبوع: افتح أمر عمل للصيانة لفحص الأداة أو أداة التثبيت أو عمود الدوران.
- بعد إصلاح أصل حرج: فحص القطعة الأولى قبل أن تعود الآلة إلى طاقتها الكاملة.
- أداة قياس تأخرت معايرتها أو خرجت عن المعايرة: راجع النتائج التي أنتجتها منذ آخر فحص سليم.
- العيب يتبع دفعة مادة: احجب الدفعة في المستودع وافتح شكوى لدى المورد.
يعمل الرابط في الاتجاهين. فقد وجد NIST أن المنشآت الأمريكية في أعلى 25% من حيث الاعتماد على الصيانة التفاعلية ارتبطت بعيوب تزيد بمقدار 16.0 مرة عن أدنى 25%. ويتناول مقال كيف تدير الصيانة بالبيانات كيفية إدارة جانب الصيانة.
كيف تتحقق من أن الإصلاح صمد
يُغلق الإجراء التصحيحي عندما تُقاس النتيجة، لا عندما يُوقَّع النموذج. حدد الفحص مسبقًا: مثل القطع الـ200 التالية من تلك الآلة، أو التسليمات الثلاثة التالية من ذلك المورد. وإذا عاد العيب، يُعاد فتح الإجراء مع سجله التاريخي. وهذه هي حلقة المسؤول والتحقق نفسها التي يصفها مقال من الإشارة إلى المهمة إلى الإغلاق: حلقة التنفيذ.
كيف يعمل ذلك في DBR77 IRIS
في DBR77 IRIS، يتشارك IRIS QMS نموذج بيانات واحدًا مع IRIS MES وIRIS CMMS وIRIS WMS. تُسجَّل حالة عدم المطابقة مع درجة خطورتها وتُربط بأمر الإنتاج والآلة والمشغّل ودفعة المادة. ويُتابَع قرار التصرف (إعادة التشغيل، الهالك، القبول الاستثنائي) حتى الإغلاق، وتوجّه مسارات عمل 8D و5-Why الفريق من الاحتواء إلى الإجراء التصحيحي.
تُطلق الفحوصات عند مراحل الإنتاج الرئيسية وعند الاستلام، حيث يمكن إيقاف الدفعات أو الإفراج عنها. وتنبّه مخططات SPC المشغّلين عندما تنحرف عملية ما خارج السيطرة. وتُربط أحداث الجودة المتعلقة بالمعايرة والصيانة بسجلات الأصول، وتنشئ انحرافات الجودة ملاحظات في IRIS Gemba للوردية. وعندما تُرفض دفعة، يمكن لـIRIS MRP أن يطلق إعادة الشراء.
عندما تُفتح حالة عدم مطابقة، يرتب الذكاء الاصطناعي في IRIS الأسباب الجذرية المحتملة بحسب الاحتمال، ويشرح LLMind منطقه بلغة بسيطة. ويقرر مهندس الجودة أي سبب يختبره وأي إجراء يتخذه. وتُضبط قواعد الموافقة لكل وحدة ودور ومستوى خطورة، وتُسجَّل كل توصية وكل قرار.
الأسئلة الشائعة
هل نحتاج إلى SPC لكل خاصية؟
لا. ابدأ بالخصائص القليلة التي تسبب معظم الهالك أو الشكاوى. واستخدم خطط الفحص وقواعد أخذ العينات لما تبقى.
من المسؤول عن إجراء تصحيحي يحتاج إلى الصيانة؟
قسم الجودة مسؤول عن حالة عدم المطابقة. أما مهمة الصيانة داخلها فلها مسؤولها وموعدها النهائي الخاصان بها، ويتحقق قسم الجودة من النتيجة.
هل يمكننا البدء من دون تغيير MES أو CMMS لدينا؟
نعم، إذا كان سجل العيب قادرًا على حمل أرقام تعريف الأوامر والأصول نفسها. فالمفاتيح المشتركة أهم من المورد المشترك في البداية.
الخلاصة
العيب الذي لا روابط له لغز. أما العيب المرتبط بأمره وآلته وورديته ودفعته وآخر تغيير في إعداداته وآخر أمر عمل فيكون عادةً تحقيقًا قصيرًا. اتفق على المفاتيح المشتركة مع الإنتاج والصيانة، ودوّن متى يستدعيهما قسم الجودة، وأغلق كل إجراء تصحيحي بفحص مَقيس.
المصادر
- ASQ، What Is Cost of Quality (COQ)?
- ASQ، What Is 8D? Eight Disciplines Problem Solving Process
- Lean Enterprise Institute، 5 Whys
- OPC Foundation، OPC 10030 ISA-95 Common Object Model: ISA-95 Summary
- NIST، Manufacturing Machinery Maintenance